DE
 英语
 西班牙语
 俄语
 德语
Präzision Gussteile aus duktilem Eisen : Was entscheidet darüber, ob eine Charge versendet wird
Ein Kompressorgehäuse kann über ein einwandfreies Materialzertifikat verfügen und dennoch im Bearbeitungszentrum verschrottet werden. Der Grad stimmte, die Nodularität stimmte und der Guss war immer noch das falsche Teil.
In dieser Lücke zwischen einem nachgiebigen Gussstück und einem brauchbaren Gussstück entscheiden sich die meisten Projekte aus duktilem Eisen über Sieg oder Niederlage. Ein Angebot kommt in der Regel mit drei Zahlen: Sorte, Gewicht und Preis pro Kilogramm. Keiner der drei entscheidet darüber, ob das Projekt funktioniert. Entscheidend ist, ob die Wandstärke den Angaben in der Zeichnung entspricht, ob die Bearbeitungszugabe von Teil zu Teil konsistent ist und ob bei der ersten Vorrichtungseinrichtung Teile anstelle eines Ausschussberichts erzeugt werden.
Die sinnvolle Frage ist also nicht, welche Gießerei am günstigsten ist. Es geht darum, welche Gießerei die drei oder vier Merkmale, von denen Ihr Bearbeitungsprozess abhängt, in der von Ihnen tatsächlich bestellten Menge aufnehmen kann. Daraus ergibt sich alles Nachfolgende.
Was Präzision bei Sphäroguss eigentlich bedeutet
Präzision is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Metallurgische Kontrolle: Nodularität von etwa 85 Prozent oder besser in dem Abschnitt, den Sie interessieren, eine stabile Nodule-Anzahl und ein Ferrit-zu-Perlit-Verhältnis, das dem Härtebereich in der Zeichnung entspricht.
- Maßkontrolle: Wiederholbare Position der bearbeiteten Flächen relativ zu einem gewählten Bezugspunkt, nicht nur eine großzügige Gesamtlängentoleranz.
- Innere Festigkeit: keine Schrumpfporosität in Abschnitten, die Last tragen, Druck halten oder gebohrt und mit Gewinde versehen werden.
In der zweiten und dritten Ebene weichen die Anführungszeichen voneinander ab. Zwei Gießereien können beide 500-7 anbieten und sauberes Eisen gießen, liefern aber Teile, die sich auf einer Bearbeitungslinie unterschiedlich verhalten, weil die eine die Schalendicke eines dünnwandigen Zylinders steuert und die andere sie als Variable behandelt, die sich selbst regelt.
Sie kaufen Eisen nicht in Kilogramm. Sie kaufen den Abstand zwischen der Gussoberfläche und dem ersten Schnitt, den Ihr Maschinenschlosser durchführt.
Wählen Sie die Note aus, nachdem Sie den Abschnitt gemessen haben
Die veröffentlichten Eigenschaften stammen von Standardteststäben, nicht von Ihnen. Die Abschnittsgröße legt fest, wie langsam das Metall abkühlt, und die Abkühlgeschwindigkeit legt fest, wie viel Perlit in der Matrix landet. Eine aus einem Datenblatt ausgewählte Sorte kann sich daher anders verhalten, wenn sie in eine 60-mm-Nabe eingegossen wird.
| ISO 1083-Klasse | Entspricht ASTM A536 | Zugfestigkeit | 0,2 % Rendite | Dehnung | Typische Teile |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15 % | Pumpenkörper, Ventilgehäuse, Abdeckungen |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7 % | Lagersitze, Rotorsitze, Kurbelgehäuse |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3 % | Maschinenfüße, Säulen, Lasthalterungen |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2 % | Verschleißkritische Einsätze und Führungen |
Daraus ergeben sich zwei Konsequenzen. Wenn ein schwerer Abschnitt 600-3 erfordert, müssen Sie mit einem Gespräch über Legierung oder Wärmebehandlung rechnen, da der Abschnitt selbst gegen das Ziel arbeitet. Und die Dehnung ist die Zahl, die Käufer gerne überspringen; Sie ist oft diejenige, die vorhersagt, wie sich ein Gussstück verhält, wenn eine Presspassung oder ein thermischer Zyklus darauf drückt.
Beschichteter Sand, Harzsand, grüner Sand: Passen Sie den Prozess an das Merkmal an
Der Formweg legt vor dem ersten Guss die erreichbaren Toleranzen, die Oberflächenbeschaffenheit und die Werkzeugkosten fest. Eine späte Entscheidung ist teuer, denn ein Routenwechsel bedeutet in der Regel neue Muster.
- Grüner Sand: niedrigste Musterkosten und gute Wirtschaftlichkeit für mittlere und große Teile in konstantem Volumen; Dünne Wände und scharfe Innenkerne erfordern zusätzliches Aufmaß.
- Kunstharzgebundener Sand (No-Bake): ein solider Mittelweg für mittlere Chargen, mit besserer Dimensionsstabilität als Grünsand und flexibler Werkzeugausstattung.
- Beschichteter Sand (Schale): Die übliche Wahl für dünnwandige Teile mit hoher Wiederholgenauigkeit wie Kompressorzylinder, bei denen die Wandkonsistenz wichtiger ist als der Musterpreis.
- Wärmebehandlung: kein Formprozess, aber Teil derselben Entscheidung, da sich durch Normalisieren oder Spannungsabbau sowohl die Härte als auch das Maßverhalten nach der Bearbeitung ändern.
Toleranzansprüche benötigen eine Klasse, kein Adjektiv. Ein Lieferant, der sagt „Wir halten einen Millimeter“, beschreibt ein einzelnes Merkmal. Fragen Sie, welcher Toleranzgrad für das spezifische Merkmal gilt, auf dem Ihr Gerät angebracht ist.
Wo diese Gussteile in der fertigen Maschine sitzen
Teile lassen sich am einfachsten anhand ihrer Aufgabe spezifizieren, da auf diese Weise überhaupt erst Akzeptanzkriterien geschrieben werden.
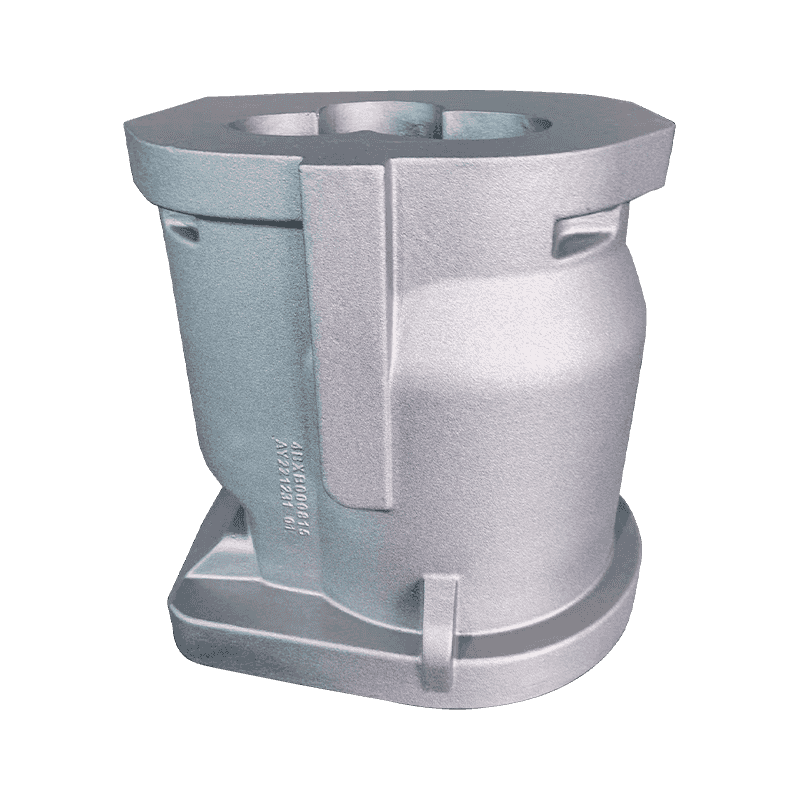
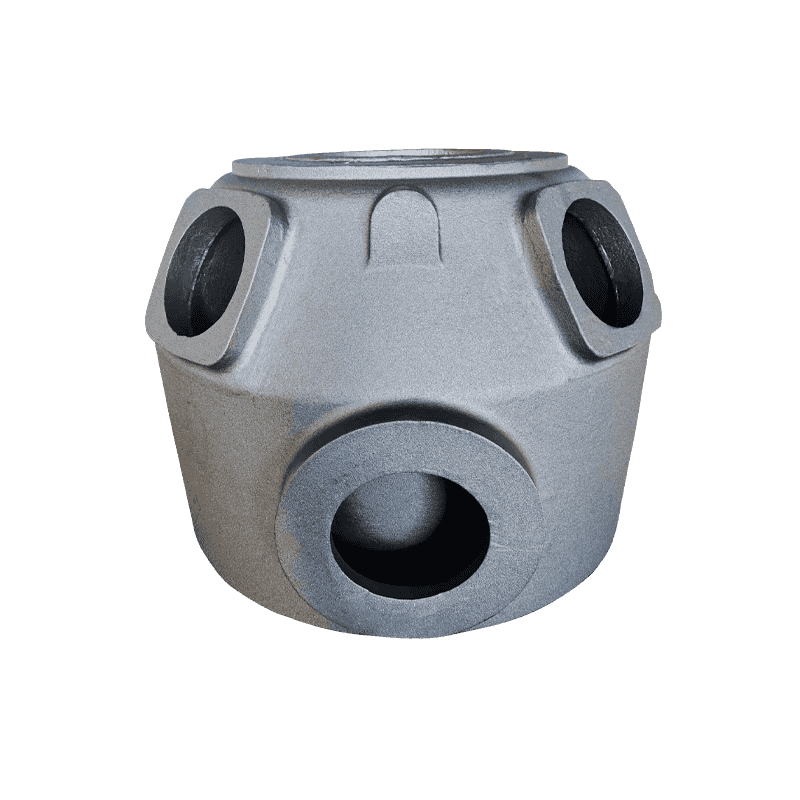
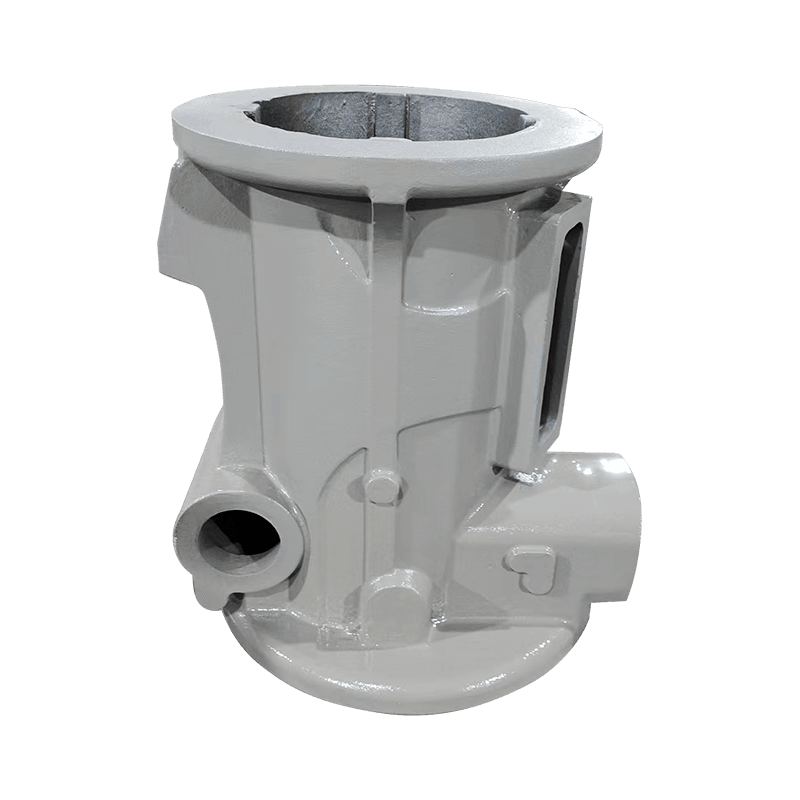
Kompressorgussteile
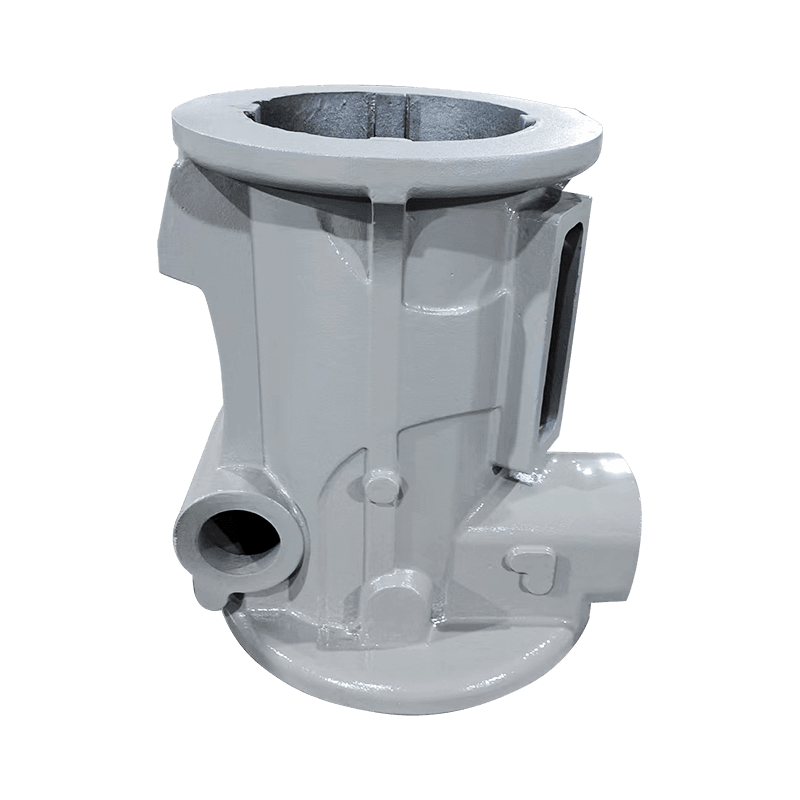
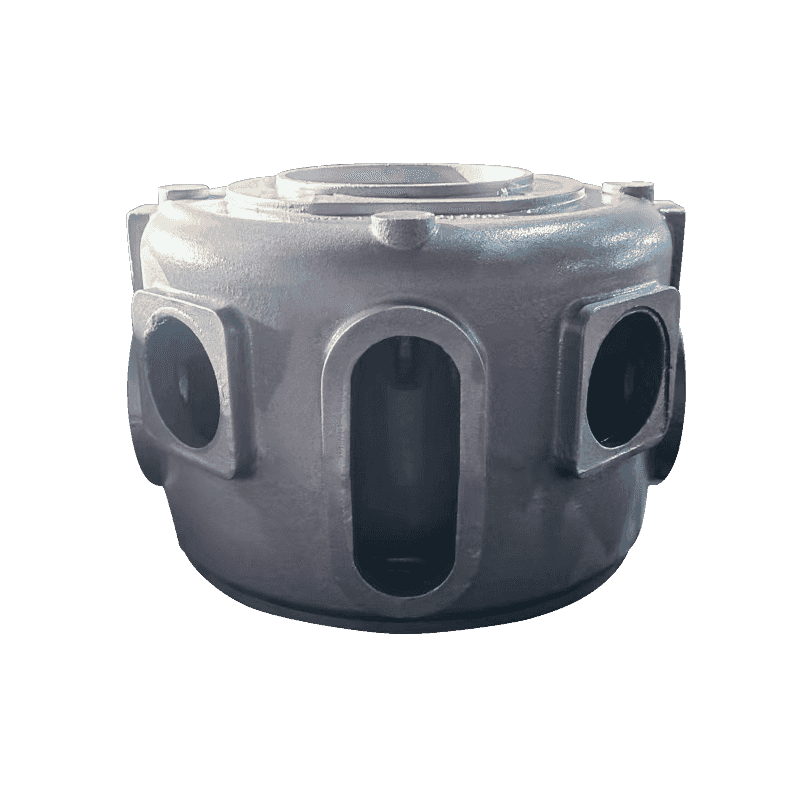
Bei der Kompressorarbeit kommt es auf die Abdichtung, Ausrichtung und das Ölmanagement an. Lagersitze, Rotorsitze, Kurbelgehäuse, Zylinder, Auspuffsitze und Öleimer versagen jeweils unterschiedlich: Ein zu weicher Sitz verschleißt oval, eine Zylinderwand, die driftet, verliert an Kompression, ein Kurbelgehäuse, das sich verformt, hält der Lagervorspannung nicht stand. Wie du Balance zwischen Festigkeit und Verschleißfestigkeit in einem Lagersitz ist ein typisches Beispiel für eine Entscheidung, die bereits beim Gießen und nicht erst nach der Bearbeitung getroffen werden muss.
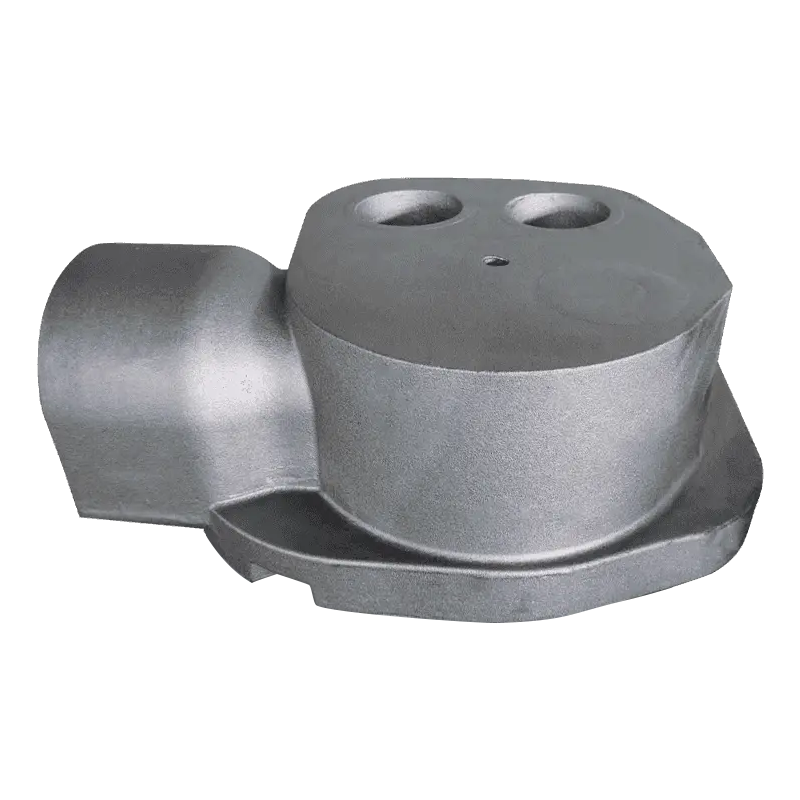
Pumpen- und Ventilgussteile
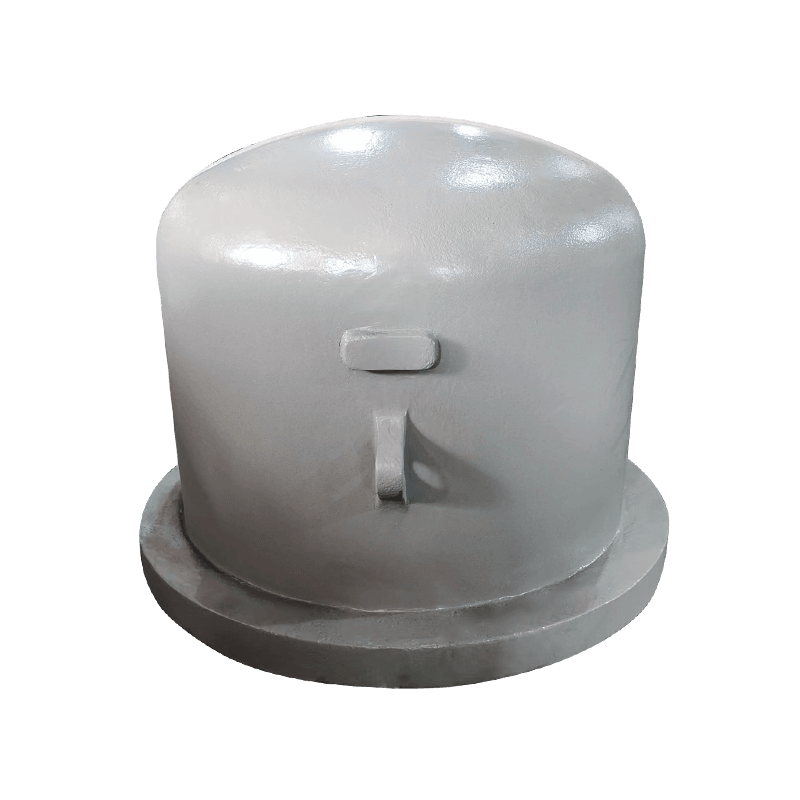
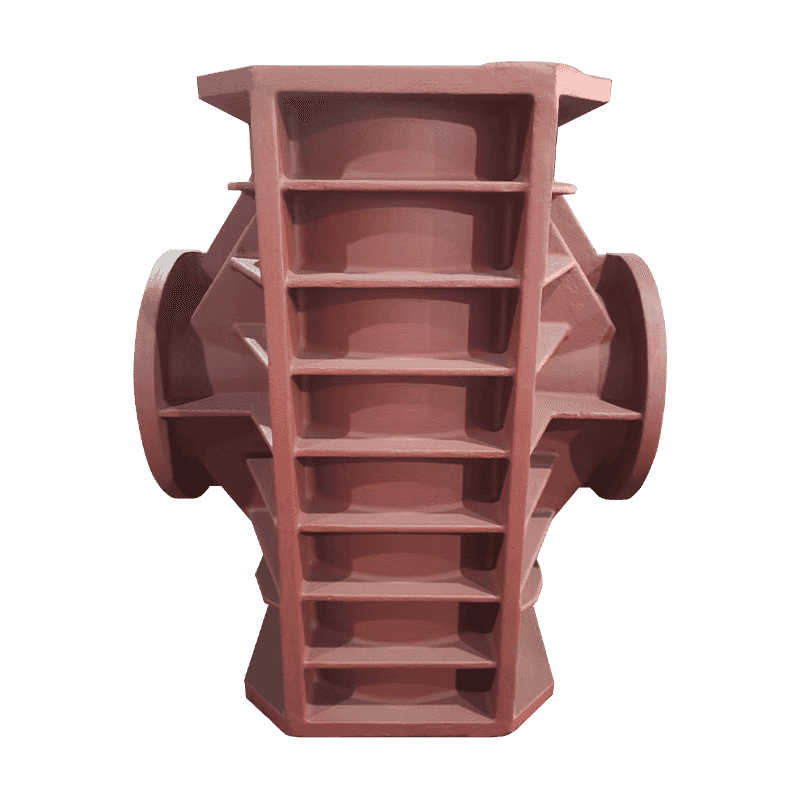
Axialpumpen, Pumpenkörper, Doppelpumpendeckel, Kolbenpumpen-Ventilkörper und Pumpenscheiben sind in der Regel druckdicht oder strömungskritisch. Hier besteht die Abnahmeprüfung oft aus einer Dichtheitsprüfung und einer Wandstärkenprüfung, was bedeutet, dass die Porositätskontrolle wichtiger ist als die Zugfestigkeit.
Gussteile für Werkzeugmaschinen
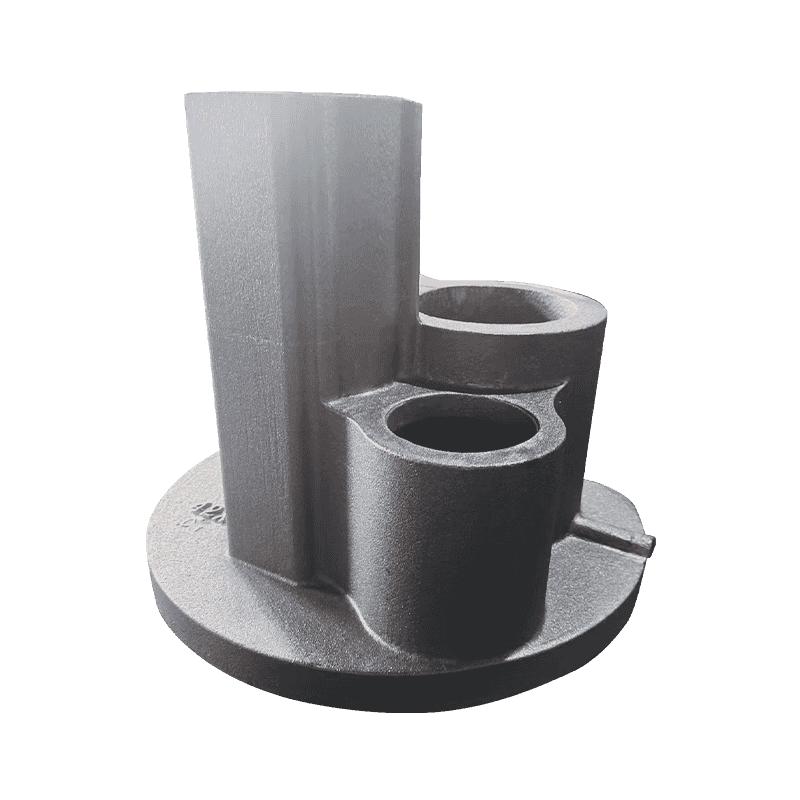
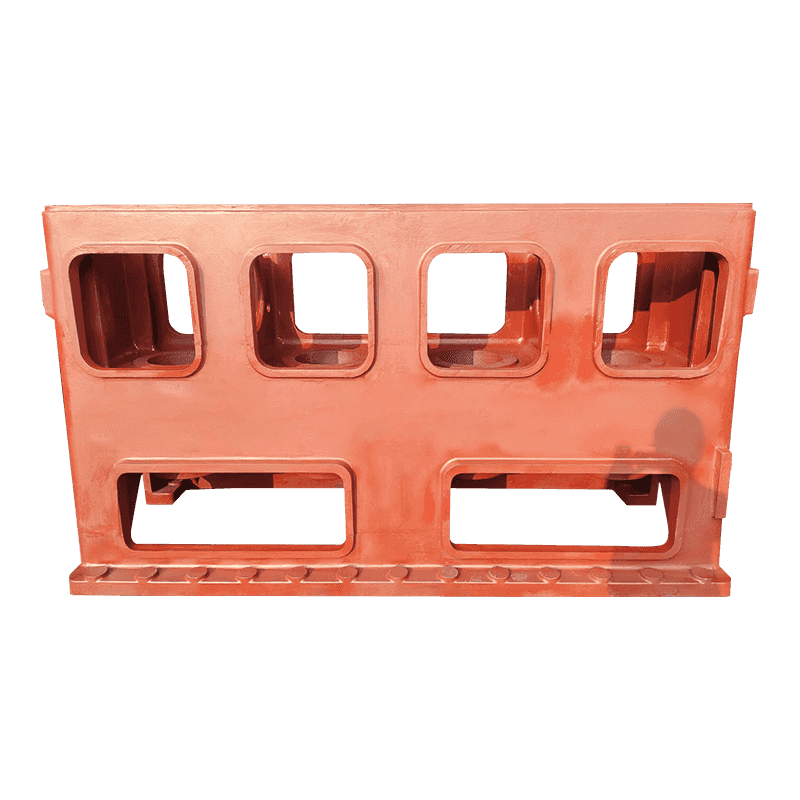
Das Gegenteil sind Sockel und Säulen: schwere, geräuscharme Teile, deren eigentlicher Wert in der Steifigkeit und Dimensionsstabilität über viele Jahre hinweg liegt. Spannungsabbau und Querschnittsgleichmäßigkeit sind wichtiger als eine enge lineare Toleranz.
Was Sie überprüfen müssen, bevor Sie eine Probe genehmigen
Ein Erstmuster beweist, was eine Gießerei einmal leisten kann. Bei der Genehmigung sollte es immer darum gehen, was es tun kann. Sechs Gegenstände tragen das meiste Gewicht:
- Die Nodularität wird an einem Abschnitt gemessen, der aus dem Teil selbst herausgeschnitten wurde, nicht nur aus einem separat gegossenen Teststab.
- Ein Maßbericht, der sich auf dieselben Bezugspunkte bezieht, die Ihre Vorrichtung verwendet, wobei die Toleranzklasse explizit angegeben wird.
- Wandstärke am dünnsten Abschnitt, gemessen an mindestens drei Teilen aus demselben Guss.
- Härtebereich über die gesamte Charge hinweg, da eine Streuung von mehr als etwa 30 HB normalerweise auf eine ungleichmäßige Abkühlung oder Wärmebehandlung hinweist.
- Eine Prüfung der Festigkeit an tragenden oder druckdichten Abschnitten, durch Ultraschallprüfung oder durch Zerlegen eines Opferteils.
- Rückverfolgbarkeit von der Chargennummer über das Gussdatum bis zur Wärmebehandlungscharge, sodass ein später gefundenes Problem schnell eingegrenzt werden kann.
Wenn diese sechs Artikel in einem Erstartikelbericht erscheinen, ohne dass sie zweimal angefordert wurden, haben Sie das meiste, was Sie brauchen, um beruhigt eine Nachbestellung aufzugeben.
Gussteile, die allein über den Preis gekauft werden, sind die teuersten. Ein um zwei Prozent niedrigerer Stückpreis übersteht selten einen Nachbearbeitungslauf, eine per Luftfracht verschickte Ersatzcharge oder ein ins Stocken geratenes Montageband.
Was den Preis tatsächlich bewegt
Der Stückpreis ist die letzte zu betrachtende Zahl, da er sich aus sechs anderen zusammensetzt.
- Muster- und Kernkastenamortisierung, verteilt über die Losgröße.
- Bearbeitungszugabe: 3 mm zusätzlich auf einer großen Fläche sind echtes Gewicht, echtes Metall und echte Schnittzeit.
- Metallurgischer Weg: Legierung und Wärmebehandlung, die erforderlich sind, um in einem schweren Abschnitt einen Grad zu erreichen.
- Inspektionsumfang: Maßberichte, Ultraschallprüfungen und geschnittene Proben erhöhen die Kosten und verringern das Risiko.
- Ausschussquote bei dünnwandigen Teilen, bei denen beschichteter Sand die Werkzeugkosten tendenziell amortisiert.
- Verpackung und Exportabwicklung für Teile mit dünnen Wänden und fertig bearbeiteten Flächen.
Ein Käufer, der diese sechs versteht, kann mit Fakten verhandeln. Ein Käufer, der nur die Zahl pro Kilogramm vergleicht, verhandelt mit einer Zahl, die die Gießerei kontrolliert.
Präzision ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Arbeiten Sie dann in der richtigen Reihenfolge: Suchen Sie den Bearbeitungsbezugspunkt, arbeiten Sie zurück zum Gussstück und lassen Sie Güte und Formprozess folgen. Dieser Befehl scheitert selten.