DE
 英语
 西班牙语
 俄语
 德语

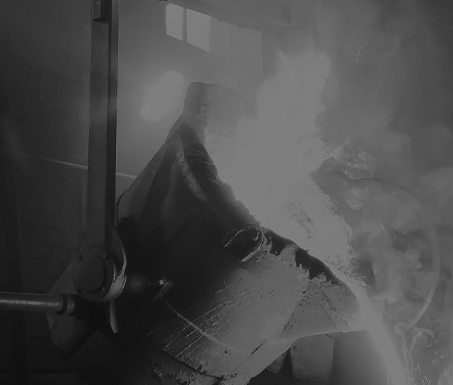
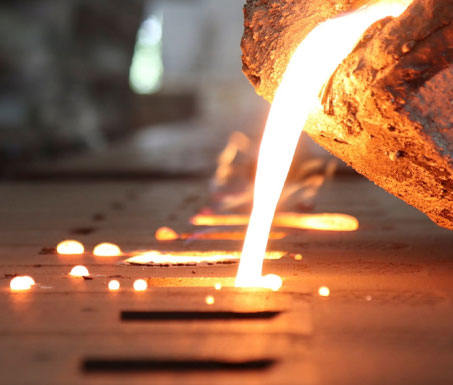
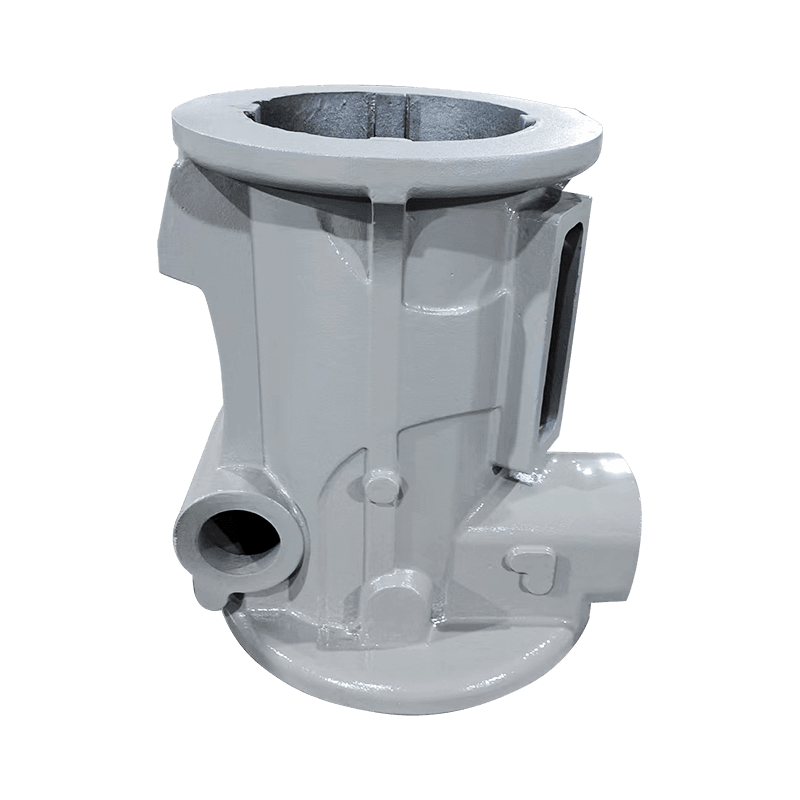
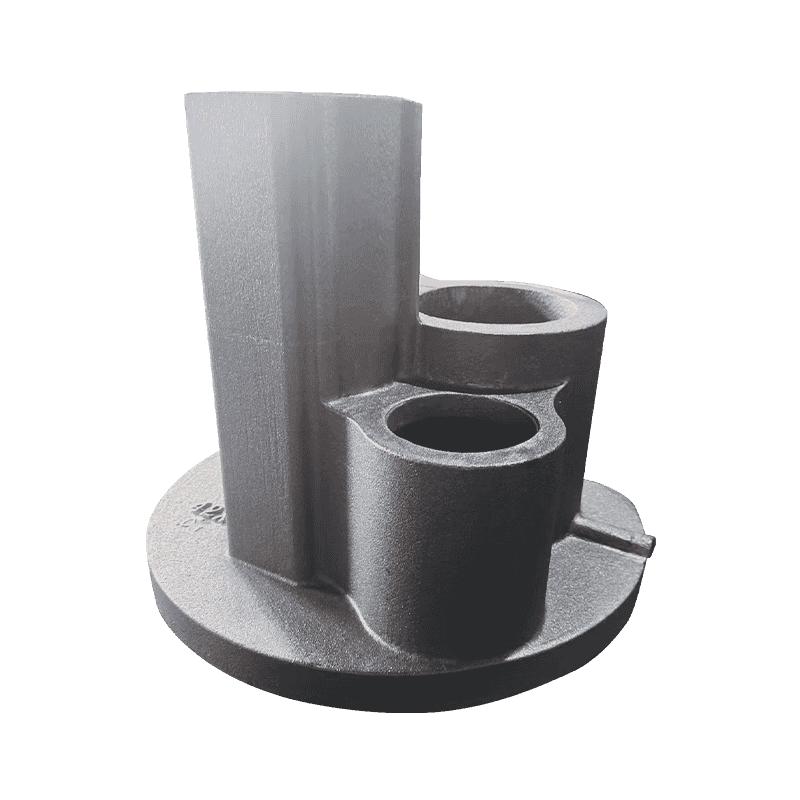
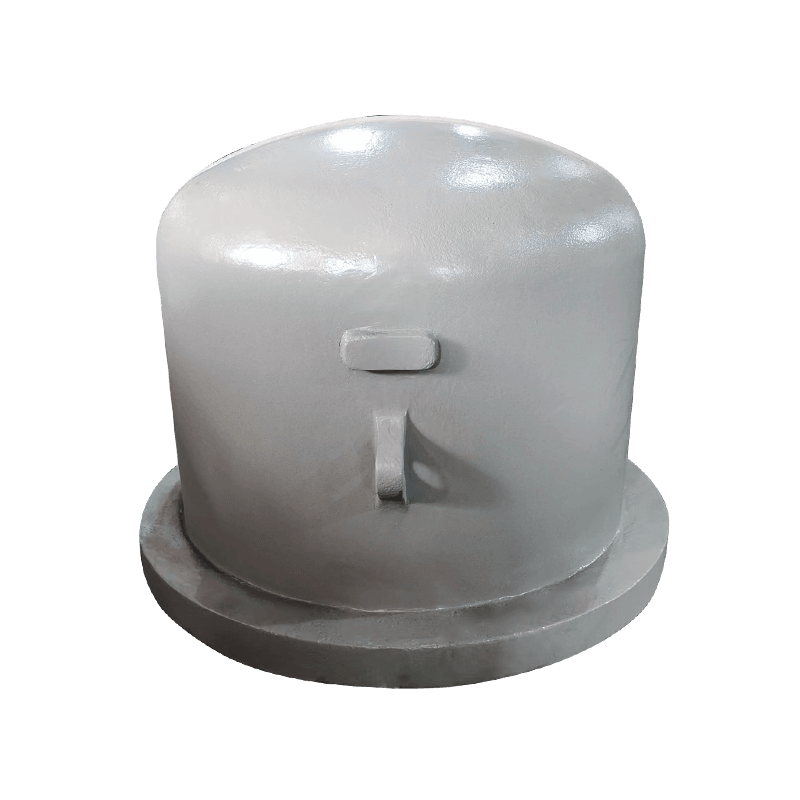
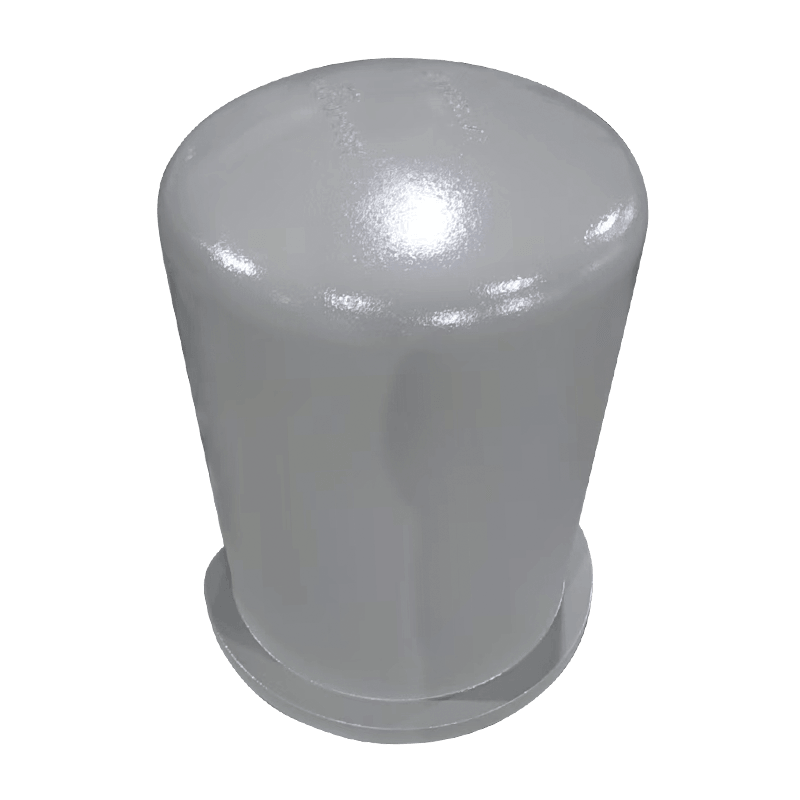
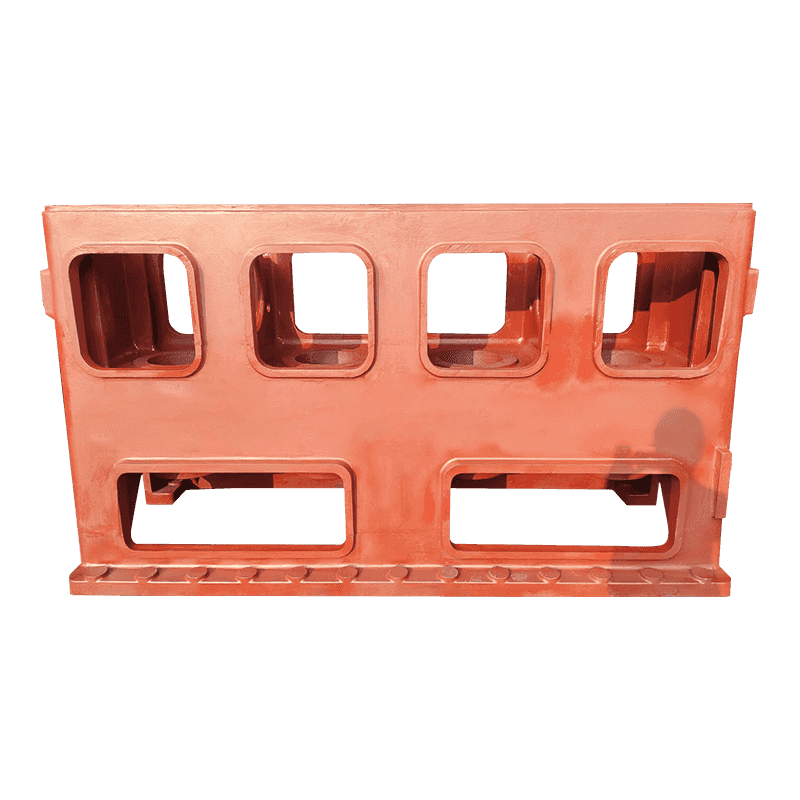
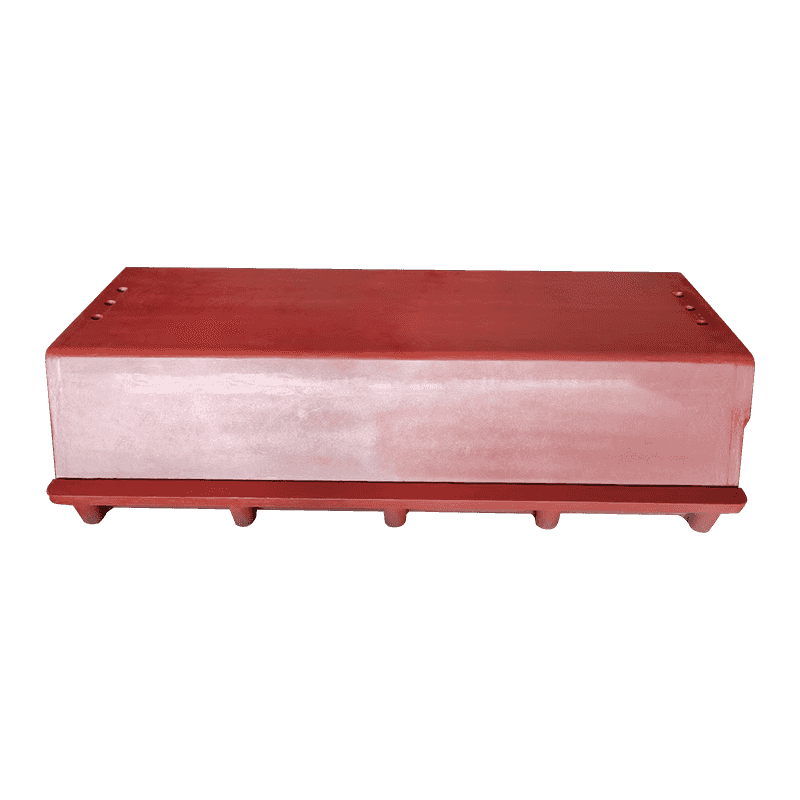
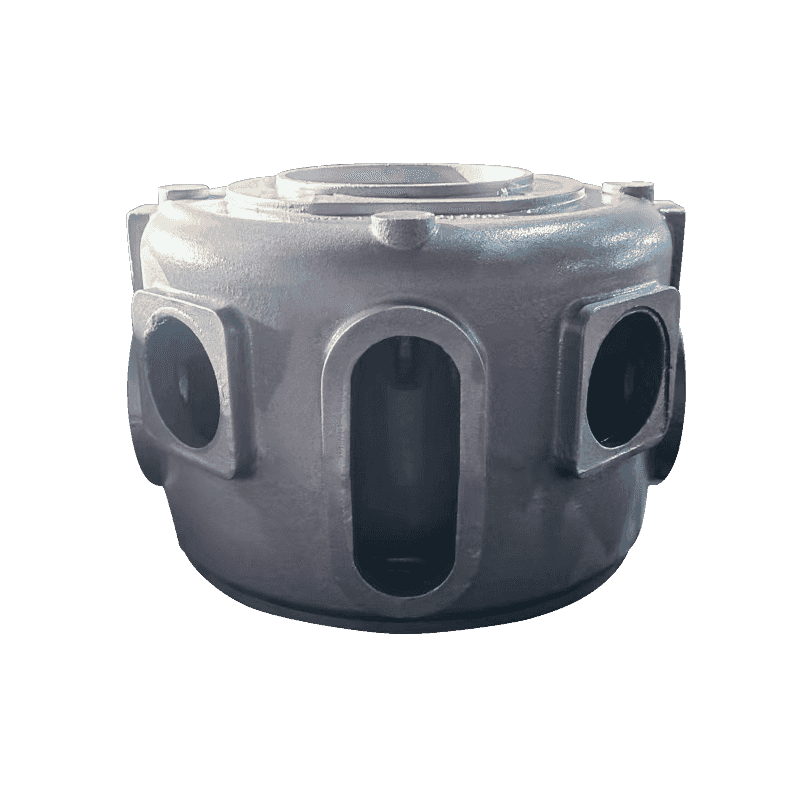
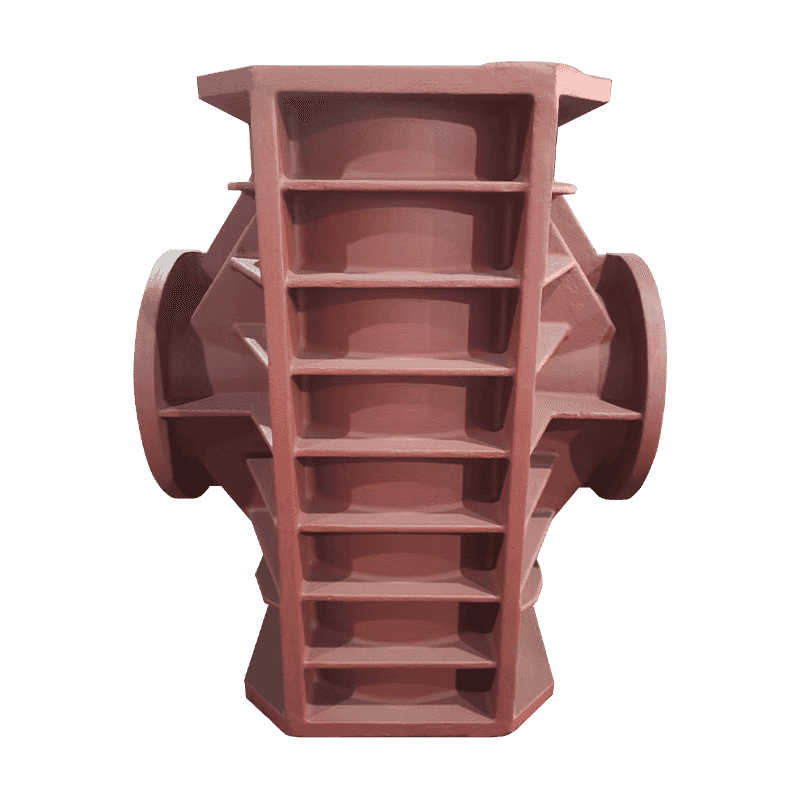
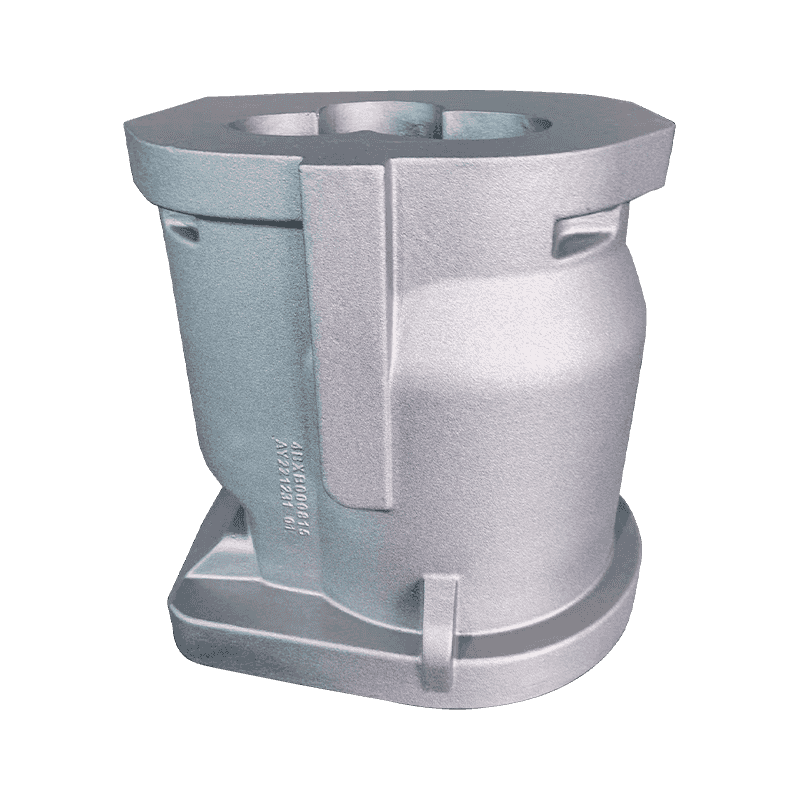
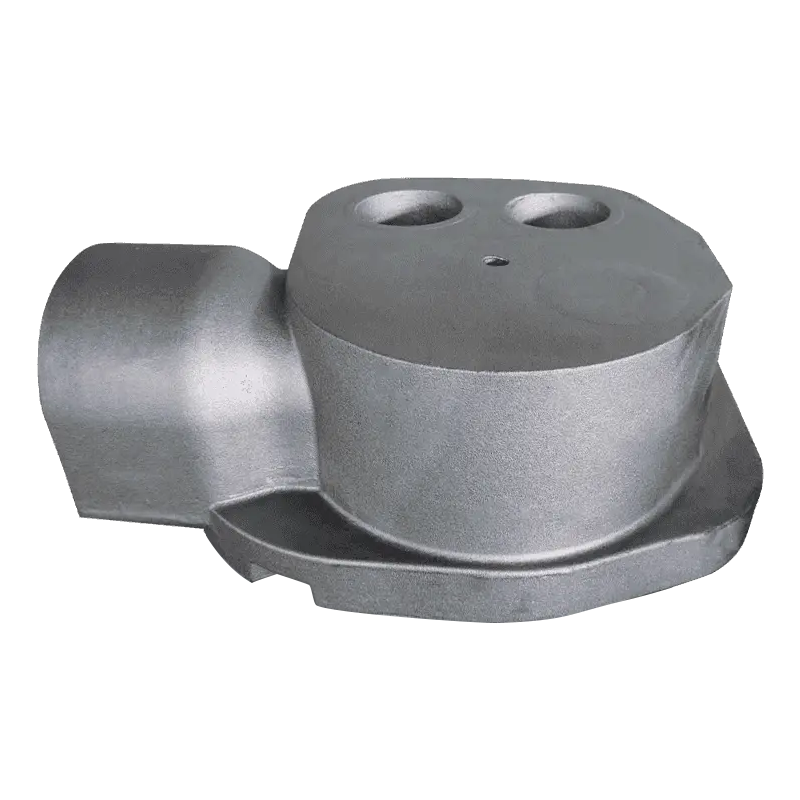
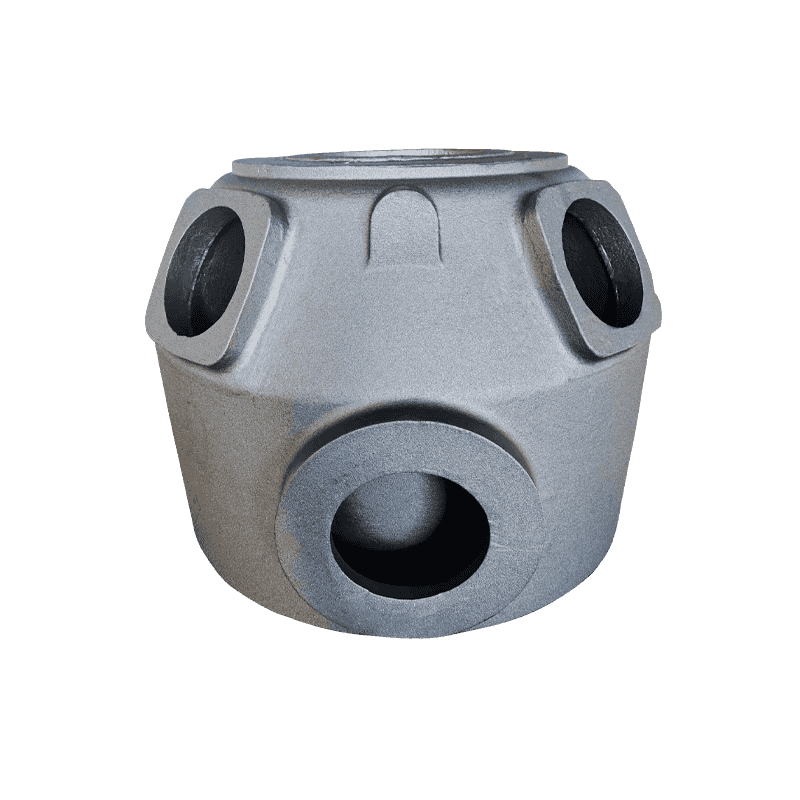
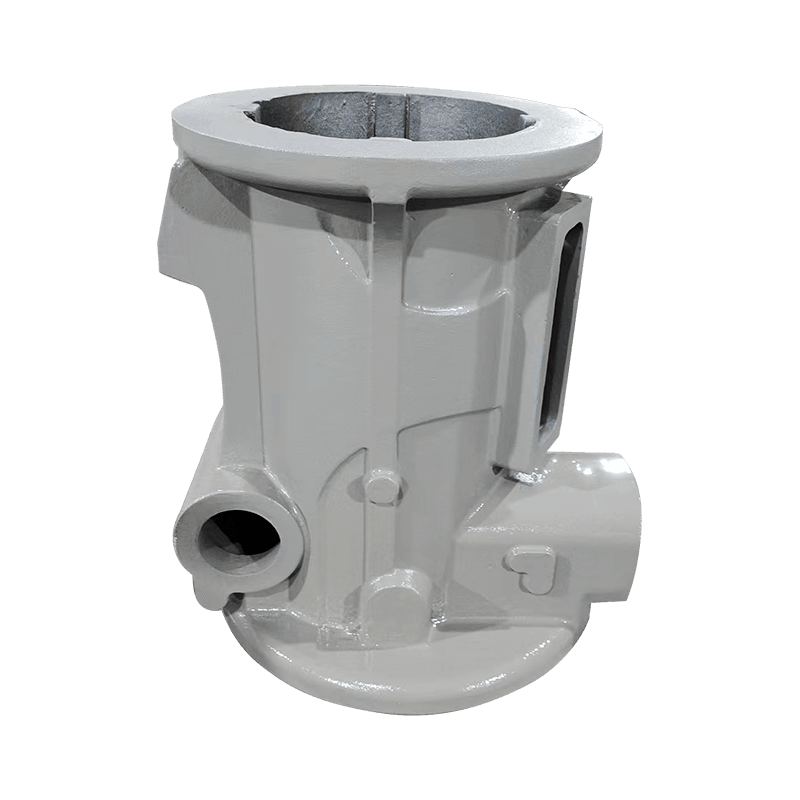
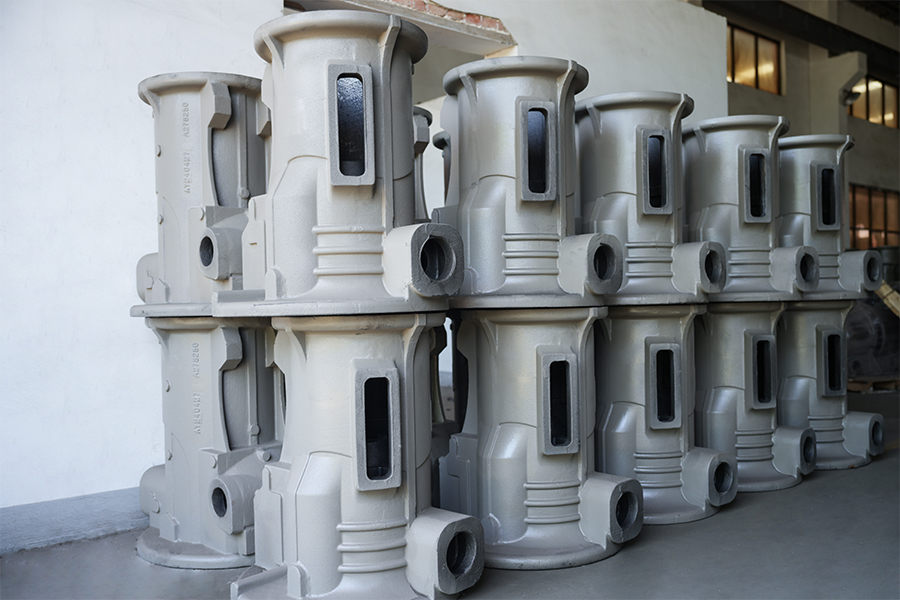
Kompressorgussteile
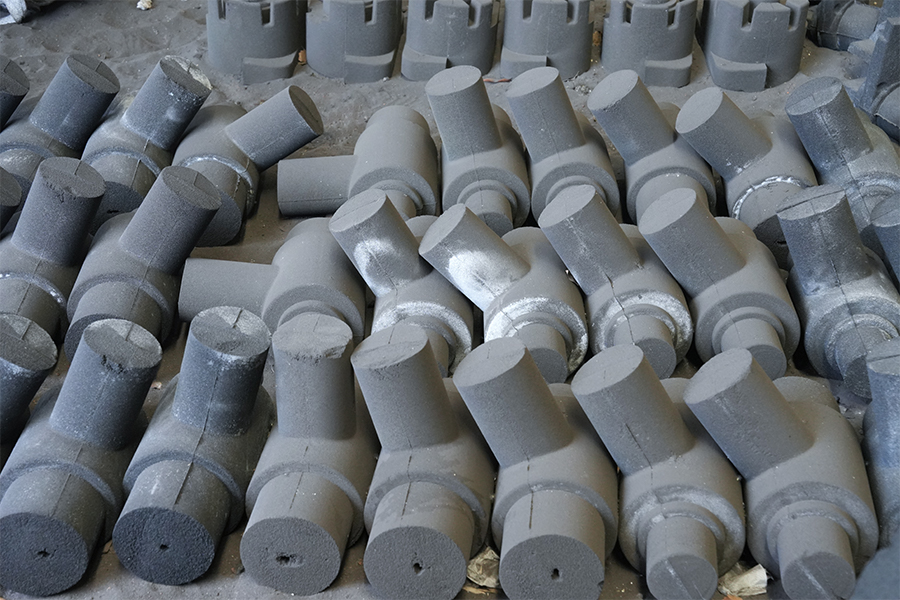
Spezialisiert auf die OEM-Produktion und -Verarbeitung verschiedener Arten hochwertiger Sphärogussteile und Graugussteile.
KONTAKTIEREN SIE UNS
Wir verfügen über ein professionelles Produktionstechnikteam, das Produkte auf der Grundlage von Zeichnungen oder Mustern unserer Kunden entwickeln und produzieren kann.

Wir können Teile aus duktilem Gusseisen und Gussteile aus Grauguss herstellen

Wir verfügen über eine jährliche Produktionskapazität von über 20.000 Tonnen, wodurch wir den Bedürfnissen von Kunden mit unterschiedlichen Einkaufsvolumina gerecht werden können.

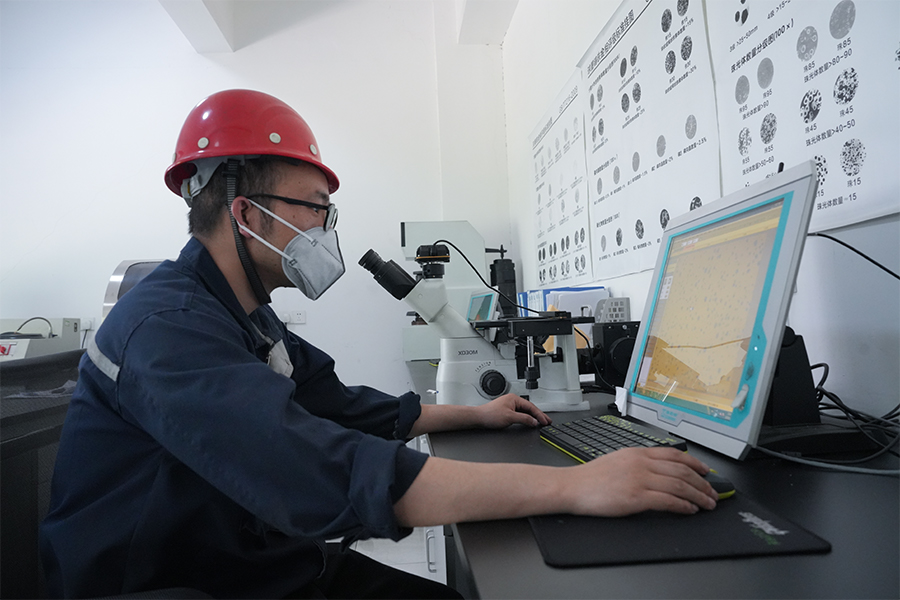
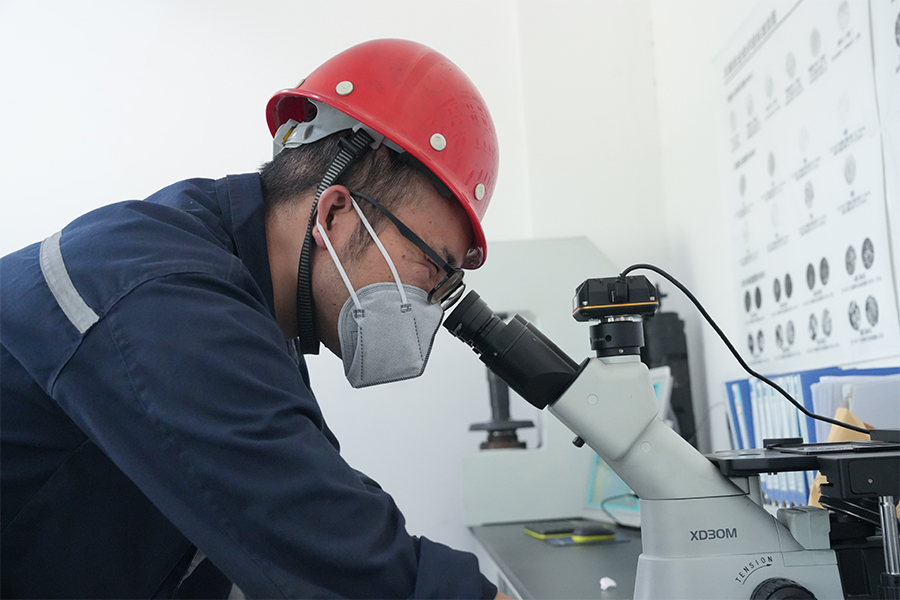
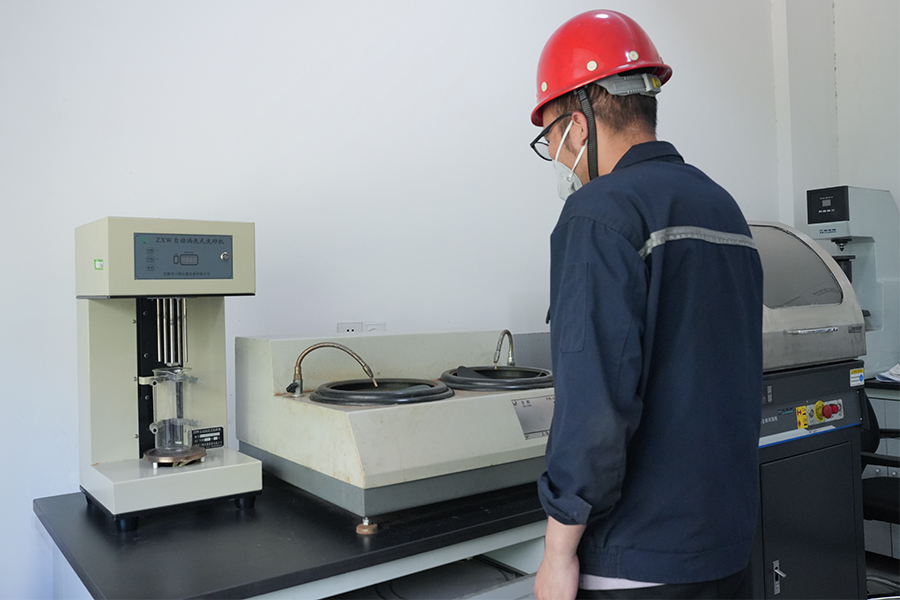
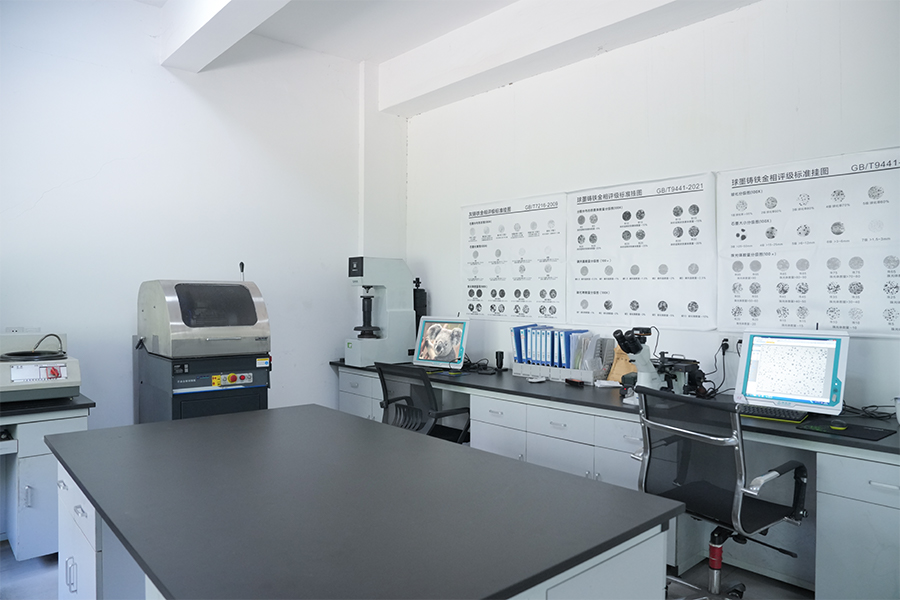
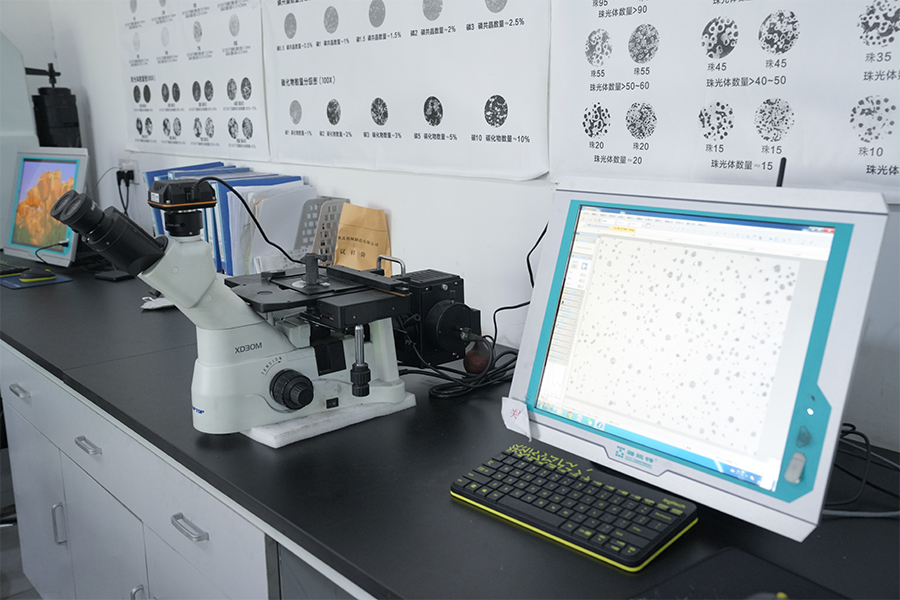
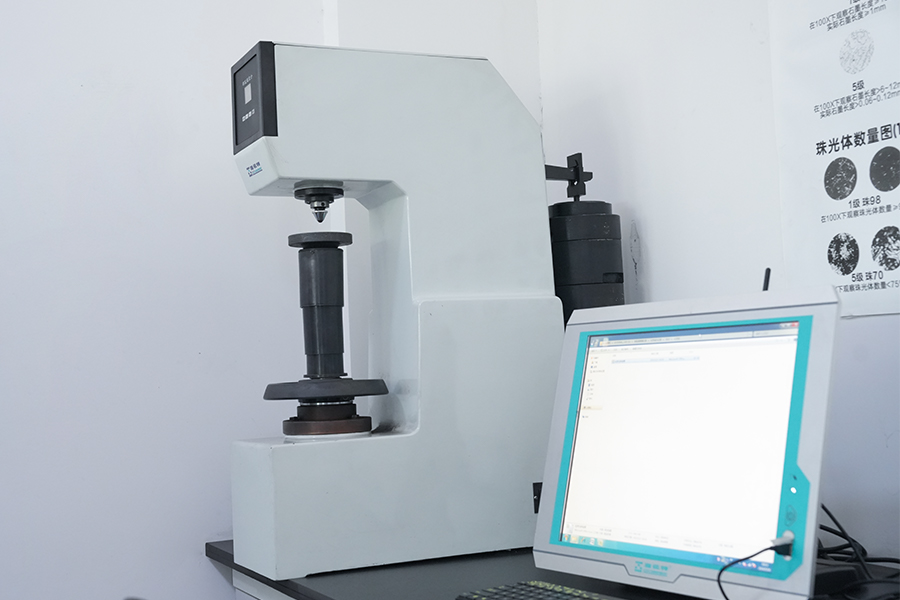
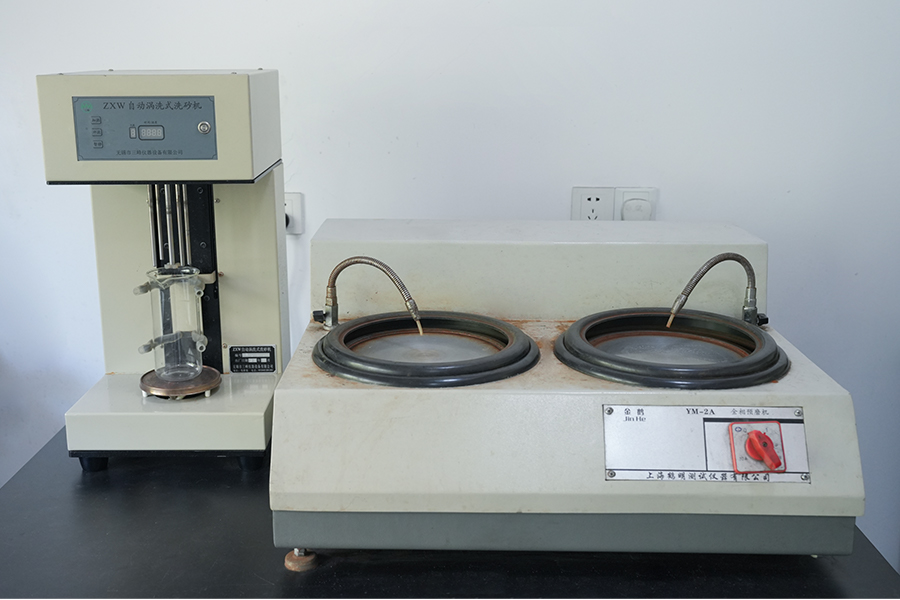
Wir verfügen über ein eigenes Labor und fortschrittliche Testgeräte in der Branche, um die Produktqualität sicherzustellen.
Haian Aoyu Machinery Manufacturing Co., Ltd. Ist
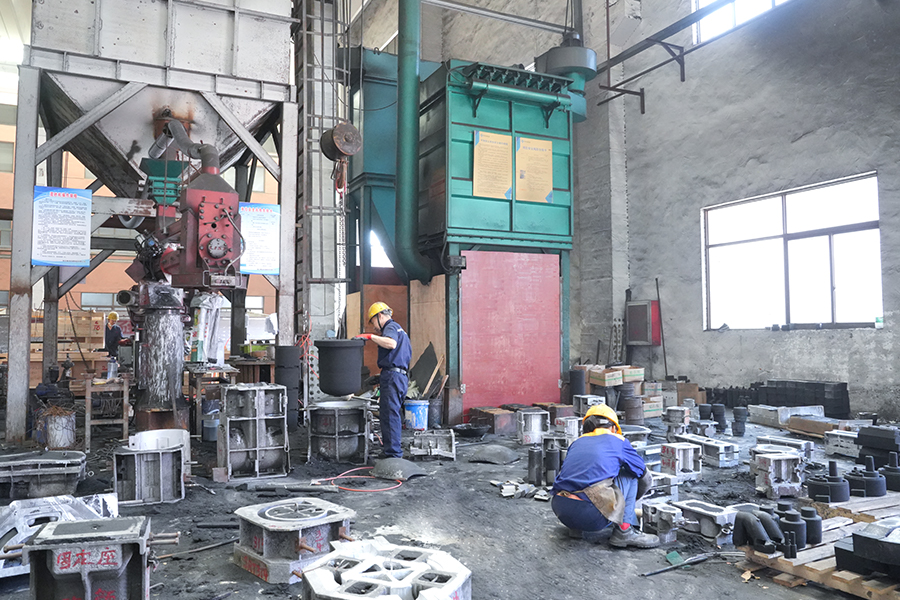
Herstellung und Verarbeitung von Gusseisenteilen aus Sphäroguss und Grauguss, das Gießverfahren ist das Furanharz-Sandverfahren
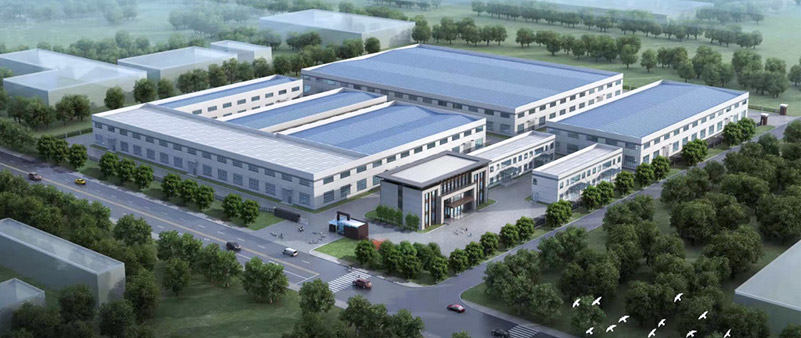
Viem mehrist auf die Herstellung und Verarbeitung verschiedener Arten hochwertiger Teile aus duktilem Gusseisen und Graugussteilen mit einem Gesamtvermögen von 200 Millionen Yuan, einer Fläche von 70 mu, einer Gebäudefläche von 30.000 Quadratmetern und einer jährlichen Produktionskapazität von spezialisiert 20.000 Tonnen Gussteile. Abgedeckte Bereiche: Kompressoren, Ventile, Werkzeugmaschinen, Pumpenkörper, Windkraft, Aufzugsteile usw. Die Produkte werden nach China, Taiwan, USA, Deutschland, Italien, Dänemark, Schweiz, Belgien, Spanien, Japan usw. exportiert.
Mehr anzeigen

Etablieren Sie sich in

Baugebiet

Mitarbeiter

Exportländer
Kompressoren, Werkzeugmaschinen, Pumpenventile, Maschinenbau usw

Bearbeitung von Gussteilen aus duktilem Eisen : Was die Kosten pro Teil bestimmt Kugelgraphit macht Sphäroguss stark, zäh und eine Spezifikation wert. Außerdem werden die Späne dadurch zäh, die Hitze ist hartnäckig und das Toleranzfenster ist enger, als die meisten Zeichnungen zugeben. Sortenkontrolle und Spannvorrichtung entscheiden mehr als jeder Beilagenkatalog. Zwei Lagergehäuse, die in derselben Woche nach demselben Muster gegossen werden, können sich auf einer Maschine wie zwei unterschiedliche Materialien verhalten. Mit 220 m/min wird sauber gebohrt. Der andere stumpft eine Wendeschneideecke ab, bevor das Werkzeug seine volle Tiefe erreicht. Das Programm hat sich nie geändert. Bei den Gussstücken handelte es sich um: einen perlitreichen Abschnitt in der Nähe eines Steigrohrs, eine Kalthaut auf einer dünnen Rippe oder einen 40-HBW-Schwung über die Charge. Die Metallurgie legt die Decke fest, die Befestigung den Boden und die Schnittdaten funktionieren nur innerhalb des Fensters dazwischen. Warum sich Sphärogussmaschinen von Graugussmaschinen unterscheiden Bei Grauguss bildet Graphit Flocken, die wie Tausende kleiner interner Spanbrecher in der Matrix sitzen. Die Späne werden kurz geschnitten und der Schnitt fühlt sich leicht an. Die Magnesiumbehandlung verwandelt diesen Graphit in Knötchen, was dem Sphäroguss seine Festigkeit und Dehnung verleiht und auch den eingebauten Spanbruch beseitigt. Auf der Maschine ist das Ergebnis vorhersehbar: längere, stärkere Späne, höhere Schnittkräfte bei gleicher Schnitttiefe und mehr Wärme, die in der Schneidkante gehalten wird, da der Span weniger davon abtransportiert. Die Matrix um diese Knötchen entscheidet dann darüber, wie sich das Werkzeug abnutzt. Ferritisch, etwa 170–210 HBW. Weich und gummiartig; Aufbauschneidenbildung, verschmierte Oberflächen und wandernde Abmessungen bei niedriger Geschwindigkeit. Perlitisch, etwa 230–290 HBW. Schleifmittel; Freiflächenverschleiß und Kerbverschleiß übernehmen die Oberhand, und die Standzeit des Werkzeugs nimmt mit steigender Härte schnell ab. Gemischte Struktur im Gusszustand. Eine Sorte kann 200 HBW in einem dünnen Flansch und 250 HBW in einem schweren Flansch anzeigen, allein weil die Abkühlgeschwindigkeit unterschiedlich ist. Nodularität und Knotenanzahl. Feine, hochzählige Graphitmaschinen durchgängig; Grober oder degenerierter Graphit wird zu einem Bearbeitungsproblem, lange bevor er zu einem Festigkeitsproblem wird. Zwei Gussstücke können denselben Gütestempel tragen und sich dennoch um 40 HBW unterscheiden. Dieser Unterschied erscheint in der Zeichnung nie. Es erscheint auf der Beilagerechnung. Ein Detail, das es zu wiederholen gilt: Sphärogusspartikel sind nicht harmlos. Beim Trockenschruppen entsteht ein feiner, graphitreicher Staub, daher gehört die Absaugung am Schnitt zum Prozess und nicht zur Haushaltsführung. Schnittparameter, die in der Werkstatt Bestand haben Die folgenden Zahlen sind Ausgangspunkte für beschichtetes Hartmetall auf einer starren Maschine, keine Versprechen. Sphäroguss schneidet schneller als kohlenstoffarmer Stahl und langsamer als Grauguss gleicher Härte, und die Streuung innerhalb einer Charge ist normalerweise größer als die Spanne zwischen den Sorten. Ausgangsparameter für das Drehen von Sphäroguss mit beschichtetem Hartmetall; Passen Sie die Setup-Steifigkeit, die Wendeplattengeometrie und die gemessene Härteverteilung der Charge an. Zustand Typische Härte Drehgeschwindigkeit Futter Notizen Ferritisch, im Gusszustand 170-210 HBW 220-300 m/min 0,25-0,40 mm/U Scharfer positiver Rake; Halten Sie die Schrupptiefe über 2 mm, damit die Kante unter der Haut bleibt Perlitisch, im Gusszustand 230-290 HBW 150-220 m/min 0,20-0,35 mm/U Robustes Substrat mit einer TiAlN- oder Al2O3-Beschichtung; erwarten Sie eher Freiflächenverschleiß als Absplitterungen Austemperiert oder gekühlt 300-380 HBW 80-150 m/min 0,15-0,25 mm/U CBN oder Whisker-Keramik; Steifigkeit ist wichtiger als Geschwindigkeit Unterbrochener Schnitt oder schwere Haut variiert um 25-35 % reduzieren 0,15-0,25 mm/U Negativer Rake und starker Rand; Lassen Sie das Werkzeug niemals im Schnitt verweilen Halten Sie den ersten Durchgang unterhalb der Gusshaut. Das Abstreifen einer gekühlten Oberfläche ist die zuverlässigste Methode, eine Kante zu brechen. Versuchen Sie nicht, allein mit dem Futter fertig zu werden. Bei Sphäroguss verbessert sich die Oberfläche durch Geschwindigkeit und Kantenschärfe stärker als durch einen leichteren Vorschub. Fräsen: Gleichlaufschnitt, wo es die Einstellung zulässt, Vorschub pro Zahn hoch halten und Feinteile entfernen, anstatt sie nachzuschneiden. Überprüfen Sie die Härte der eingehenden Charge, nicht nur des ersten Artikels. Eine Charge, die 30 HBW über der Probe ausführt, wird ein in dieser Probe nachgewiesenes Programm außer Kraft setzen. Geben Sie bei der Bestellung einen Härtebereich an. Bei einem 170-230 HBW-Band handelt es sich sowohl um eine Bearbeitungsanweisung als auch um eine metallurgische Anleitung, und es ist weitaus einfacher, sich vor dem Gießen zu einigen, als nach einem Problem mit der Werkzeugstandzeit darüber zu streiten. Casting Skin, Chill und der erste Durchgang Die äußeren ein bis zwei Millimeter eines Sandgussteils sind nicht das Material, für das Ihr Einsatz ausgewählt wurde. Diese Schicht kann eine gekühlte Zone aus einer kalten Form, eingebranntem Sand, Oxiden und kleinen Einschlüssen enthalten. Wenn Sie es mit einem leichten Schlichtgang entfernen, reibt das Werkzeug statt zu schneiden, und durch das Reiben werden Kanten zerstört. Achten Sie auf harte Stellen in der Nähe von Steigrohren und dünnen Rippen. Sie können deutlich über der angegebenen Chargenhärte liegen. Wenn die gleiche Stelle an jedem Teil quietscht und sich verfärbt, behandeln Sie dies zunächst als Muster- und Kühlungsproblem. Eine Änderung der Einsatzsorte verschiebt den Fehler nur ein paar Teile später. Hobeln Sie auf einer Fläche, die ohnehin bearbeitet wird, oder geben Sie eine bearbeitete Unterlage als Bezugspunkt an. Stützen Sie direkt unter jeder Klemme. Sphäroguss ist duktil genug, um unter Klemmlast zu federn und diese Auslenkung beizubehalten, bis sich die Klemmen lösen. Verwenden Sie an langen Sockeln und Säulen eine Dreipunktstütze und verstellbare Stützen und prüfen Sie, ob es wackelt, bevor Sie etwas festziehen. Rau, loslassen, dann fertig. Wenn sich das Teil nach dem Schruppen bewegt, gehört diese Bewegung in den Prozessplan und nicht in eine Nacharbeitsnotiz. Bohrungen, Bezugspunkte und Gehäuse, die konzentrisch bleiben müssen Die meisten Ausschussteile an bearbeiteten Gussstücken aus duktilem Gusseisen sind geometrischer Natur und nicht kosmetischer Natur. Ein Kompressorkörper verbindet eine Montagefläche, eine Hauptbohrung und mehrere Wellensitze. Geben Sie an, dass die Bohrung von einer rohen Gussfläche ausgeht und dass die Toleranz, mit der Sie tatsächlich arbeiten, vom Muster und nicht von der Maschine abhängt. Die Abfolge, die dabei abläuft, ist unscheinbar: Die Bezugsflächen rauhen, das Gussstück absetzen lassen, dann die Bohrung fertigstellen und alle zugehörigen Sitze daraus bearbeiten. Aufgrund der höheren Festigkeit von Sphäroguss können Konstrukteure die Wände im Vergleich zu Grauguss dünner gestalten, was sich positiv auf das Gewicht und die Stabilität auswirkt, da sich ein dünnes Gehäuse beim Spannen durchbiegt und nach dem Schneiden entspannt. Die Bearbeitungszugabe ist die andere Hälfte dieses Gesprächs. Eine zu geringe Zugabe erzwingt einen flachen Reibdurchgang; Zu viel bedeutet einen zusätzlichen Schruppvorgang und eine höhere Wahrscheinlichkeit, dass sich die Porosität öffnet. Praktische einseitige Bearbeitungszugaben für Sandguss-Sphäroguss; Überprüfen Sie den Musterverschleiß, die Abschnittsdicke und den Endbearbeitungsvorgang. Gussgröße (maximale Abmessung) Einseitiger Zuschlag Typische Teile Bis 150 mm 2-3 mm Abdeckungen, kleine Gehäuse, bearbeitete Pads 150-500 mm 3-5 mm Pumpenkörper, Lagergehäuse, Ventilkörper 500-1500 mm 5-8 mm Kompressorgehäuse, Maschinenbasen Über 1500 mm 8-12 mm Säulen und große Rahmen Rahmen und Säulen: Wo Vibration das Finish bestimmt Werkzeugmaschinenbauer entscheiden sich aus Gründen, die sich im Schnitt zeigen, zwischen Grauguss und Sphäroguss. Flockengraphit in Grauguss wandelt Vibrationen effektiv in Wärme um, daher bestehen Betten und Rutschen, die ruhig bleiben müssen, oft aus Grauguss. Kugelgraphit weist einen Teil dieser Dämpfung auf, bringt aber eine höhere Festigkeit und Steifigkeit mit sich, weshalb Säulen und Strukturen unter Biegebelastung häufig aus Sphäroguss bestehen. Für den Maschinisten bedeutet das, dass ein großes Gussteil stabil sein muss, bevor es präzise sein kann. Das thermische Gleichgewicht mit der Werkstatt ist ebenso wichtig wie das Spannen: Eine Säule, die kalt vorbearbeitet und warm bearbeitet wurde, bewegt sich zwischen den Arbeitsgängen. Das umfassendere Bild davon, wie Die Gussqualität wirkt sich auf die Bearbeitungsgenauigkeit aus ist lesenswert, bevor die Zeichnung eingefroren ist. In der Praxis: Bearbeiten Sie zuerst die Montagefläche, markieren Sie darauf die Schienensitze und halten Sie den Schlichtdurchgang an, bis sich das Teil nicht mehr bewegt. Bei engen Toleranzen an zwei verschiedenen Tagen messen. Pumpen- und Ventilkörper: Wandstärke und Leckpfade Pumpengehäuse und Ventilkörper stellen Druckgrenzen dar, daher ist ein versteckter Defekt mit hohen Kosten verbunden. Eine in einer Wand vergrabene Pore ist ein Abguss; Dieselbe durch eine Bohrstange geöffnete Pore ist ein Ausschussteil, in das bereits Bearbeitungsstunden investiert wurden. Zwei Gewohnheiten verringern dieses Risiko. Legen Sie eine zerstörungsfreie Prüfung der Druckgrenzen vor und nicht nach der Bearbeitung fest, da die Röntgen- oder Ultraschallprüfung an einem rohen Gussstück weitaus weniger kostet als ein fertiges Teil mit einer nässenden Dichtfläche. Achten Sie außerdem auf Ebenheit und Parallelität in der Zeichnung für Flanschflächen und Dichtungsbohrungen, da allgemeine Maßtoleranzen selten Einfluss auf das tatsächlich leckende Merkmal haben. Sphäroguss verdient hier seinen Platz, da es Wasserschlägen, thermischen Wechseln und Druckspitzen standhält, die ein spröderes Material brechen würden. Die Konsequenz aus der Bearbeitung ist einfach: Dichtflächen und Lochkreise müssen ihre Geometrie nach dem Hydrotest beibehalten, nicht nur auf dem Prüfstand. Was vor dem ersten Schnitt zu klären ist Die zuverlässige Bearbeitung von Gussteilen aus Sphäroguss ist meist eine Kaufgewohnheit und kein Werkzeuggeheimnis. Tragen Sie diese Punkte in die Bestellung ein und die Werkstatt hört auf zu raten: Eine Sorte und ein Härtebereich mit Angabe des Prüfortes. Bearbeitungszugabe nach Merkmal, nicht nach einer pauschalen Zahl. Bezugspunktdefinition und Angabe, ob der Bezugszustand im Gusszustand oder im bearbeiteten Zustand vorliegt. Akzeptanzkriterien für Porosität an Druck- und Dichtflächen. Mustergenehmigung, die eine Härtekarte eines geschnittenen Teils enthält. Die Auszahlung: Wenn die Härteverteilung kontrolliert und Bezugswerte vereinbart werden, können Sphärogussbearbeitungen mit vorhersehbaren Geschwindigkeiten und vorhersehbaren Werkzeugstandzeiten durchgeführt werden. Die verbleibende Variable ist diejenige, die Sie offen gelassen haben. Haian Aoyu Machinery Manufacturing produziert Sphäroguss- und Graugussteile für Hersteller von Kompressoren, Pumpen, Ventilen und Werkzeugmaschinen mit einer jährlichen Gusskapazität von rund 20.000 Tonnen und Exporterfahrung in ganz Europa, Japan und Nordamerika. Sie können überprüfen den kompletten Castingumfang hinter diesen Teilen, bevor Sie eine Zeichnung auf den Schreibtisch eines Lieferanten legen. .article-section{background:#f6f5f2;color:#232a33;padding:34px 7% 22px;line-height:1.7;font-family:-apple-system,BlinkMacSystemFont,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;}.article-section .article-section{border-top:1px solid rgba(35,42,51,0.07);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .deck{font-style:italic;letter-spacing:0.01em;color:#4a5560;border-left:2px solid #c4ccd4;padding-left:16px;margin-bottom:20px;}.article-section blockquote{margin:18px 0 20px;padding:16px 20px;border-left:2px solid #a8b2bd;background:rgba(255,255,255,0.55);font-size:17px;font-style:italic;color:#3c4550;}.article-section .callout{margin:0 0 20px;padding:16px 18px;border-left:3px solid #b9c2cc;background:rgba(255,255,255,0.6);border-radius:2px;}.article-section .callout p:last-child{margin-bottom:0;}.article-section .callout-info{border-left-color:#7c9dc4;background:rgba(124,157,196,0.08);}.article-section .callout-warning{border-left-color:#c9a05a;background:rgba(201,160,90,0.10);}.article-section .callout-success{border-left-color:#7fae8b;background:rgba(127,174,139,0.10);}.article-section strong{font-weight:600;color:#1c2430;}.article-section a:not([data-product-card]){color:#2f5d8a;text-decoration:none;border-bottom:1px solid rgba(47,93,138,0.35);}.article-section a:not([data-product-card]):hover{border-bottom-color:#2f5d8a;} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Präzision Gussteile aus duktilem Eisen : Was entscheidet darüber, ob eine Charge versendet wird Ein Kompressorgehäuse kann über ein einwandfreies Materialzertifikat verfügen und dennoch im Bearbeitungszentrum verschrottet werden. Der Grad stimmte, die Nodularität stimmte und der Guss war immer noch das falsche Teil. In dieser Lücke zwischen einem nachgiebigen Gussstück und einem brauchbaren Gussstück entscheiden sich die meisten Projekte aus duktilem Eisen über Sieg oder Niederlage. Ein Angebot kommt in der Regel mit drei Zahlen: Sorte, Gewicht und Preis pro Kilogramm. Keiner der drei entscheidet darüber, ob das Projekt funktioniert. Entscheidend ist, ob die Wandstärke den Angaben in der Zeichnung entspricht, ob die Bearbeitungszugabe von Teil zu Teil konsistent ist und ob bei der ersten Vorrichtungseinrichtung Teile anstelle eines Ausschussberichts erzeugt werden. Die sinnvolle Frage ist also nicht, welche Gießerei am günstigsten ist. Es geht darum, welche Gießerei die drei oder vier Merkmale, von denen Ihr Bearbeitungsprozess abhängt, in der von Ihnen tatsächlich bestellten Menge aufnehmen kann. Daraus ergibt sich alles Nachfolgende. Was Präzision bei Sphäroguss eigentlich bedeutet Präzision is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another. Metallurgische Kontrolle: Nodularität von etwa 85 Prozent oder besser in dem Abschnitt, den Sie interessieren, eine stabile Nodule-Anzahl und ein Ferrit-zu-Perlit-Verhältnis, das dem Härtebereich in der Zeichnung entspricht. Maßkontrolle: Wiederholbare Position der bearbeiteten Flächen relativ zu einem gewählten Bezugspunkt, nicht nur eine großzügige Gesamtlängentoleranz. Innere Festigkeit: keine Schrumpfporosität in Abschnitten, die Last tragen, Druck halten oder gebohrt und mit Gewinde versehen werden. In der zweiten und dritten Ebene weichen die Anführungszeichen voneinander ab. Zwei Gießereien können beide 500-7 anbieten und sauberes Eisen gießen, liefern aber Teile, die sich auf einer Bearbeitungslinie unterschiedlich verhalten, weil die eine die Schalendicke eines dünnwandigen Zylinders steuert und die andere sie als Variable behandelt, die sich selbst regelt. Sie kaufen Eisen nicht in Kilogramm. Sie kaufen den Abstand zwischen der Gussoberfläche und dem ersten Schnitt, den Ihr Maschinenschlosser durchführt. Wählen Sie die Note aus, nachdem Sie den Abschnitt gemessen haben Die veröffentlichten Eigenschaften stammen von Standardteststäben, nicht von Ihnen. Die Abschnittsgröße legt fest, wie langsam das Metall abkühlt, und die Abkühlgeschwindigkeit legt fest, wie viel Perlit in der Matrix landet. Eine aus einem Datenblatt ausgewählte Sorte kann sich daher anders verhalten, wenn sie in eine 60-mm-Nabe eingegossen wird. Indikative Mindesteigenschaften für gängige Gusseisensorten mit Kugelgraphit; Die erreichten Werte hängen von der Querschnittsgröße, der Legierung und der Wärmebehandlung ab. ISO 1083-Klasse Entspricht ASTM A536 Zugfestigkeit 0,2 % Rendite Dehnung Typische Teile 400-15 60-40-18 400 MPa 250 MPa 15 % Pumpenkörper, Ventilgehäuse, Abdeckungen 500-7 65-45-12 500 MPa 320 MPa 7 % Lagersitze, Rotorsitze, Kurbelgehäuse 600-3 80-55-06 600 MPa 370 MPa 3 % Maschinenfüße, Säulen, Lasthalterungen 700-2 100-70-03 700 MPa 420 MPa 2 % Verschleißkritische Einsätze und Führungen Daraus ergeben sich zwei Konsequenzen. Wenn ein schwerer Abschnitt 600-3 erfordert, müssen Sie mit einem Gespräch über Legierung oder Wärmebehandlung rechnen, da der Abschnitt selbst gegen das Ziel arbeitet. Und die Dehnung ist die Zahl, die Käufer gerne überspringen; Sie ist oft diejenige, die vorhersagt, wie sich ein Gussstück verhält, wenn eine Presspassung oder ein thermischer Zyklus darauf drückt. Beschichteter Sand, Harzsand, grüner Sand: Passen Sie den Prozess an das Merkmal an Der Formweg legt vor dem ersten Guss die erreichbaren Toleranzen, die Oberflächenbeschaffenheit und die Werkzeugkosten fest. Eine späte Entscheidung ist teuer, denn ein Routenwechsel bedeutet in der Regel neue Muster. Grüner Sand: niedrigste Musterkosten und gute Wirtschaftlichkeit für mittlere und große Teile in konstantem Volumen; Dünne Wände und scharfe Innenkerne erfordern zusätzliches Aufmaß. Kunstharzgebundener Sand (No-Bake): ein solider Mittelweg für mittlere Chargen, mit besserer Dimensionsstabilität als Grünsand und flexibler Werkzeugausstattung. Beschichteter Sand (Schale): Die übliche Wahl für dünnwandige Teile mit hoher Wiederholgenauigkeit wie Kompressorzylinder, bei denen die Wandkonsistenz wichtiger ist als der Musterpreis. Wärmebehandlung: kein Formprozess, aber Teil derselben Entscheidung, da sich durch Normalisieren oder Spannungsabbau sowohl die Härte als auch das Maßverhalten nach der Bearbeitung ändern. Toleranzansprüche benötigen eine Klasse, kein Adjektiv. Ein Lieferant, der sagt „Wir halten einen Millimeter“, beschreibt ein einzelnes Merkmal. Fragen Sie, welcher Toleranzgrad für das spezifische Merkmal gilt, auf dem Ihr Gerät angebracht ist. Wo diese Gussteile in der fertigen Maschine sitzen Teile lassen sich am einfachsten anhand ihrer Aufgabe spezifizieren, da auf diese Weise überhaupt erst Akzeptanzkriterien geschrieben werden. Kompressorgussteile Bei der Kompressorarbeit kommt es auf die Abdichtung, Ausrichtung und das Ölmanagement an. Lagersitze, Rotorsitze, Kurbelgehäuse, Zylinder, Auspuffsitze und Öleimer versagen jeweils unterschiedlich: Ein zu weicher Sitz verschleißt oval, eine Zylinderwand, die driftet, verliert an Kompression, ein Kurbelgehäuse, das sich verformt, hält der Lagervorspannung nicht stand. Wie du Balance zwischen Festigkeit und Verschleißfestigkeit in einem Lagersitz ist ein typisches Beispiel für eine Entscheidung, die bereits beim Gießen und nicht erst nach der Bearbeitung getroffen werden muss. Pumpen- und Ventilgussteile Axialpumpen, Pumpenkörper, Doppelpumpendeckel, Kolbenpumpen-Ventilkörper und Pumpenscheiben sind in der Regel druckdicht oder strömungskritisch. Hier besteht die Abnahmeprüfung oft aus einer Dichtheitsprüfung und einer Wandstärkenprüfung, was bedeutet, dass die Porositätskontrolle wichtiger ist als die Zugfestigkeit. Gussteile für Werkzeugmaschinen Das Gegenteil sind Sockel und Säulen: schwere, geräuscharme Teile, deren eigentlicher Wert in der Steifigkeit und Dimensionsstabilität über viele Jahre hinweg liegt. Spannungsabbau und Querschnittsgleichmäßigkeit sind wichtiger als eine enge lineare Toleranz. Was Sie überprüfen müssen, bevor Sie eine Probe genehmigen Ein Erstmuster beweist, was eine Gießerei einmal leisten kann. Bei der Genehmigung sollte es immer darum gehen, was es tun kann. Sechs Gegenstände tragen das meiste Gewicht: Die Nodularität wird an einem Abschnitt gemessen, der aus dem Teil selbst herausgeschnitten wurde, nicht nur aus einem separat gegossenen Teststab. Ein Maßbericht, der sich auf dieselben Bezugspunkte bezieht, die Ihre Vorrichtung verwendet, wobei die Toleranzklasse explizit angegeben wird. Wandstärke am dünnsten Abschnitt, gemessen an mindestens drei Teilen aus demselben Guss. Härtebereich über die gesamte Charge hinweg, da eine Streuung von mehr als etwa 30 HB normalerweise auf eine ungleichmäßige Abkühlung oder Wärmebehandlung hinweist. Eine Prüfung der Festigkeit an tragenden oder druckdichten Abschnitten, durch Ultraschallprüfung oder durch Zerlegen eines Opferteils. Rückverfolgbarkeit von der Chargennummer über das Gussdatum bis zur Wärmebehandlungscharge, sodass ein später gefundenes Problem schnell eingegrenzt werden kann. Wenn diese sechs Artikel in einem Erstartikelbericht erscheinen, ohne dass sie zweimal angefordert wurden, haben Sie das meiste, was Sie brauchen, um beruhigt eine Nachbestellung aufzugeben. Gussteile, die allein über den Preis gekauft werden, sind die teuersten. Ein um zwei Prozent niedrigerer Stückpreis übersteht selten einen Nachbearbeitungslauf, eine per Luftfracht verschickte Ersatzcharge oder ein ins Stocken geratenes Montageband. Was den Preis tatsächlich bewegt Der Stückpreis ist die letzte zu betrachtende Zahl, da er sich aus sechs anderen zusammensetzt. Muster- und Kernkastenamortisierung, verteilt über die Losgröße. Bearbeitungszugabe: 3 mm zusätzlich auf einer großen Fläche sind echtes Gewicht, echtes Metall und echte Schnittzeit. Metallurgischer Weg: Legierung und Wärmebehandlung, die erforderlich sind, um in einem schweren Abschnitt einen Grad zu erreichen. Inspektionsumfang: Maßberichte, Ultraschallprüfungen und geschnittene Proben erhöhen die Kosten und verringern das Risiko. Ausschussquote bei dünnwandigen Teilen, bei denen beschichteter Sand die Werkzeugkosten tendenziell amortisiert. Verpackung und Exportabwicklung für Teile mit dünnen Wänden und fertig bearbeiteten Flächen. Ein Käufer, der diese sechs versteht, kann mit Fakten verhandeln. Ein Käufer, der nur die Zahl pro Kilogramm vergleicht, verhandelt mit einer Zahl, die die Gießerei kontrolliert. Präzision ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them. Arbeiten Sie dann in der richtigen Reihenfolge: Suchen Sie den Bearbeitungsbezugspunkt, arbeiten Sie zurück zum Gussstück und lassen Sie Güte und Formprozess folgen. Dieser Befehl scheitert selten. .article-section{background:#faf8f5;color:#2c2a27;font-family:-apple-system,BlinkMacSystemFont,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;font-size:16px;line-height:1.8;padding:40px clamp(20px,6vw,88px);letter-spacing:0.005em}.article-section.article-intro{background:#f6f3ee;padding-top:56px}.article-section.article-outro{background:#f6f3ee;padding-bottom:56px}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px}.article-section p{font-size:16px!important;margin-bottom:12px}.article-section .title-display{font-family:Georgia,"Times New Roman",serif;font-size:clamp(30px,4vw,44px);font-weight:700;line-height:1.18;letter-spacing:-0.02em;color:#1d1b19;margin-bottom:20px!important}.article-section .lede{font-family:Georgia,"Times New Roman",serif;font-size:20px!important;line-height:1.65;color:#4a463f;margin-bottom:22px}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px}.article-section blockquote{margin:24px 0;padding:18px 26px;border-left:2px solid #b99a6b;background:#f2ede5;color:#3b3833;font-family:Georgia,"Times New Roman",serif;font-style:italic;font-size:18px;line-height:1.7}.article-section table{display:table!important;border-collapse:collapse;width:100%;margin:22px 0 10px}.article-section thead{display:table-header-group!important}.article-section tbody{display:table-row-group!important}.article-section tr{display:table-row!important}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;text-align:left;background:#f4f1ec;font-size:15px;vertical-align:top}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;text-align:left}.article-section .note{padding:16px 22px;margin:20px 0;border-left:3px solid #b9c4cf;background:#eef2f5}.article-section .note p{font-size:15px!important;color:#3a3f44;margin-bottom:0}.article-section .note-warning{border-left-color:#c8a068;background:#f7f1e7}.article-section .note-success{border-left-color:#8ea98a;background:#eef3ec}.article-section .note-danger{border-left-color:#bf8b84;background:#f7eeed} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Gussmetallurgie und Beschaffung Wärmebehandelte Gussteile aus duktilem Eisen: Die von Ihnen angegebene Matrix ist das Teil, das Sie erhalten Graphitkügelchen machen Sphäroguss duktil. Die sie umgebende Matrix entscheidet darüber, wie stark, wie hart und wie formstabil das fertige Teil ist, und die Wärmebehandlung ist der einzige praktische Hebel, den eine Gießerei dagegen hat. Ein Kompressor-Kurbelgehäuse besteht die Eingangsprüfung mit 205 HB und liegt damit bequem im Bereich der Zeichnung. Drei Wochen später verschleißt ein identisches Teil aus der nächsten Gussmaschine mit anderen Spänen doppelt so schnell und verlässt die Vorrichtung mit einer verformten Lagerbohrung. Die Chemie ist unverändert, die Zeichnungsnotiz weist immer noch auf einen normalisierten Zustand hin und der Härtewert unterscheidet sich nur um wenige Punkte. Was sich änderte, war die Abkühlung: Die zweite Charge kühlte nach dem Ausschütteln schneller ab, sodass ein größerer Teil ihrer Matrix als Perlit endete. Das ist das ganze Argument dafür, die Wärmebehandlung als Materialspezifikation und nicht als Endbearbeitungsschritt zu betrachten. Die Chemie setzt die Decke in Sphäroguss; Die Matrix entscheidet darüber, was Sie tatsächlich erhalten. Im Folgenden erfahren Sie, was jede gängige Behandlung mit der Matrix bewirkt, welche Behandlung zu welchem Teil passt und wie eine Anforderung formuliert wird, die eine Gießerei messen und zertifizieren kann. Was eine Wärmebehandlung verändert und was nicht Sphäroguss ist duktil, weil sein Graphit vor dem Gießen mit Magnesium oder einer seltenen Erde behandelt wurde, sodass er sich zu Knötchen und nicht zu Flocken verfestigte. Knötchen stumpfen die Rissspitze ab, die eine Flocke schärfen würde, und diese Geometrie übersteht jede normale Wärmebehandlung. Eine Überhitzung über etwa 1000 °C beginnt zu schädigen, was einer der Gründe dafür ist, dass die Behandlungsfenster nicht offen sind. Was die Wärmebehandlung kontrolliert, ist die Matrix, das Metall zwischen den Knötchen. Vier Bedingungen decken fast alle kommerziellen Arbeiten ab: Ferrit: weich, bearbeitbar, hohe Dehnung und die Matrix vollständig geglühter Sorten. Perlit: lamellares Karbid und Ferrit, fester und härter mit geringerer Dehnung. Gehärteter Martensit: hergestellt durch Abschrecken und Anlassen, der härteste übliche Zustand. Ausferrit: Nadelförmiger Ferrit mit Restaustenit, hergestellt durch Austemperieren und Grundlage der ADI-Sorten. Die zweite Aufgabe ist der Stressabbau. Ein Gussstück kühlt in der Gussform ungleichmäßig ab, und durch Ausschütten, Schleifen und Grobbearbeitung entsteht mehr Spannung. Bei 550–650 °C gehalten und langsam abgekühlt, entspannt sich ein Teil, ohne dass sich seine Matrix überhaupt verändert, was für eine große Maschinenbasis wichtiger ist als eine Steigerung der Zugfestigkeit. Fünf Behandlungen und das Material, das jede einzelne hervorbringt Behandlungen werden normalerweise namentlich angegeben, der Name ist jedoch eine Abkürzung für eine Matrix und einen Eigenschaftsbereich. Die unten aufgeführten Bereiche gelten für Standardgüten und normale Abschnittsgrößen. Typische Eigenschaftsbereiche für Standard-Sphärogusssorten nach jeder Behandlung; Die tatsächlichen Werte hängen von der Schnittdicke, der Chemie und der Prozesskontrolle ab. Behandlung Matrix Zugfestigkeit Härte Dehnung Typische Teile Stressabbau Unverändert Wie gegossen Wie gegossen Wie gegossen Maschinenfüße, Säulen, schwere Rahmen Vollglühen Ferrit plus Knötchen 400–500 MPa 130–180 HB 12–18 % Pumpenkörper, Gehäuse, Abdeckungen Normalisieren Perlit, oft 70 % oder mehr 650–750 MPa 230–270 HB 3–6 % Kurbelgehäuse, Lagersitze, Rotorsitze Löschen und temperieren Vergüteter Martensit 800–1000 MPa 250–330 HB 2–5 % Verschleißteile, Zahnräder, Nockenfolger Austemper Ausferrit 800–1400 MPa 270–400 HB 1–10 % Teile mit hohem Verschleiß und hoher Ermüdung Neben dieser Tabelle gehören zwei Warnungen. Die Abkühlgeschwindigkeit richtet sich nach der Querschnittsdicke, sodass Eisen bei gleicher Wärme in einer 100-mm-Wand ferritisch und in einer 12-mm-Rippe perlitisch werden kann. Und Umrechnungen von Härte in Zugfestigkeit gelten nur, wenn die Matrix einheitlich ist; Bei einem Ferrit-Perlit-Mischguss kann 200 HB zwei recht unterschiedliche Materialien beschreiben. Die Härte ist eine lokale Messung Eine Brinell-Messung beschreibt die Zone unter dem Eindringkörper, nicht den Guss. Geben Sie bei schweren Teilen oder Teilen mit gemischten Querschnitten an, wo die Härte gemessen wird und wie viele Teile pro Los geprüft werden, und entnehmen Sie die mechanischen Eigenschaften einem separat gegossenen Teststück. Anpassung der Behandlung an das Teil Noten für Zeichnungen werden häufig von älteren Projekten übernommen. Es lohnt sich, die Behandlung mit der tatsächlichen Leistung des Teils im Betrieb zu vergleichen. Werkzeugmaschinenbasen und -säulen Dabei handelt es sich um Strukturoberflächen und nicht um Verschleißoberflächen. Daher kommt es eher auf die Dimensionsstabilität nach der Bearbeitung als auf die Festigkeitsklasse an. Schwere Untergründe werden in der Regel zweimal entspannt, einmal nach dem Ausrütteln und noch einmal nach der Grobbearbeitung. Das Überspringen des zweiten Reliefs ist ein häufiger Grund dafür, dass eine Maschine die Geometrie einen Monat lang beibehält und danach abdriftet. Oberflächenverschleiß ist eine separate Frage, und wo Gleitbahnen Last tragen, Wärmebehandlung von Werkzeugmaschinengussteilen kann die Oberflächenhärte erhöhen, ohne die Massensorte zu verändern. Kompressorgehäuse, Kurbelgehäuse und Lagersitze Kompressorteile unterliegen einem anderen Regime. Ein Kurbelgehäuse trägt Vibrationen und ein Lagersitz trägt eine rotierende Last, daher sind Festigkeit und Verschleißfestigkeit wichtiger als Stabilität, und die übliche Wahl ist Normalisieren oder Abschrecken und Anlassen. Quer Das Angebot an Kompressorgussteilen Beispielsweise werden Kurbelgehäuse und Lagersitze im Allgemeinen in wärmebehandeltem Zustand und nicht im Gusszustand angeboten. Pumpen- und Ventilkörper Pumpenkörper und Ventilkörper sind Druckgrenzen. Sie benötigen Druckdichtheit, bearbeitbare Dichtflächen und eine ausreichende Dehnung, um Handhabung und hydrostatische Tests zu überstehen, weshalb hier häufig der geglühte ferritische Zustand vorliegt. Härte ist nicht das Ziel; Eine weiche, gleichmäßige Matrix lässt sich schneller bearbeiten und dichtet vorhersehbarer ab. Schreiben einer zertifizierungsfähigen Anforderung Eine Zeichnungsnotiz, die besagt, dass sie wärmebehandelt oder gehärtet ist, kann nicht überprüft werden und wird nicht einheitlich zitiert. Sechs Punkte machen aus einer Behandlung eine Spezifikation. Güteklasse und Norm, wie EN-GJS-500-7 bis EN 1563 oder 80-55-06 bis ASTM A536, zusammen mit der Behandlung, die sie erzeugt. Ein Härteband mit einem Messort, ausgedrückt als Bereich und nicht als einzelnes Ziel. Testen Sie die Art und Position des Probestücks, z. B. einen Kielblock oder einen Y-Block, der separat vom Teil gegossen wird. Grenzen der Mikrostruktur: Prozentsatz der Knötchenbildung, Graphitgröße und zulässiger Ferrit- oder Perlitanteil. Eine Anforderung zur Spannungsentlastung überall dort, wo das Teil mit engen Toleranzen bearbeitet wird. Lieferzustand: gegossen, gestrahlt, spannungsarm geglüht, vorbearbeitet oder endbearbeitet. Das Zertifikat beschreibt einen Coupon Die nach ASTM A536 oder EN 1563 zertifizierten Eigenschaften stammen aus einem separat gegossenen Testcoupon. Sie sind eine Aussage über das Eisen und die Behandlung, keine Garantie für den Wandabschnitt um Ihre Lagerbohrung. Wenn eine Zone von Bedeutung ist, legen Sie eine Härteprüfung für diese Zone fest. Fehlermodi, die es wert sind, entworfen zu werden Bei den meisten Wärmebehandlungsproblemen handelt es sich um Geometrie- und Querschnittsprobleme, lange bevor es sich um Ofenprobleme handelt. Rissbildung an scharfen Innenecken und abrupten Querschnittsänderungen, reduziert durch großzügige Verrundungen und Radien. Verformung beim Abschrecken, am schlimmsten bei langen, dünnen oder asymmetrischen Teilen. Weiche Stellen durch Seigerung oder Mikroschrumpfung, die ungleichmäßig auf die Aushärtung reagieren. Entkohlte oder verzunderte Oberflächen nach dem Glühen in einer unkontrollierten Atmosphäre, die später als Bearbeitungsabweichung auftreten. Überaustempern, bei dem die Festigkeit gegen Restaustenit getauscht wird, der sich unter Last umwandeln kann. Entwerfen Sie das Teil für die Behandlung Ein Gussstück mit einer 6-mm-Wandstärke neben einer 60-mm-Nabe kühlt nicht gleichmäßig ab, und auch durch die Ofenzeit wird es nicht gleichmäßig abgekühlt. Wenn die Zeichnung eine Durchhärtung erfordert, muss die Querschnittsdicke dies zulassen. Bevor Sie die Bestellung freigeben Diese Fragen entscheiden darüber, ob der erste Artikel mit dem zehnten übereinstimmt. Welcher Standard und welche Note werden auf dem Zertifikat aufgeführt? Wo wird die Härte gemessen und an wie vielen Gussstücken pro Los? Ist der Testcoupon separat ausgestellt und steht dies auch im Zertifikat? Welche Verzerrung ist nach der Behandlung akzeptabel? Entlastet sich der Lieferant nach der Grobbearbeitung wieder? Welches Prozessfenster wird verwendet und wie wird es zur Rückverfolgbarkeit aufgezeichnet? Bei der Wärmebehandlung handelt es sich nicht um einen Endbearbeitungsvorgang, der auf ein Gussstück aufgeschraubt wird; Es ist der Schritt, der einen Guss in ein Material verwandelt. Bestimmen Sie die Matrix anhand dessen, was das Teil leistet, formulieren Sie die Anforderung in Begriffen, die ein Labor messen kann, und betrachten Sie das Zertifikat als Beweis für einen Gutschein und nicht als Versprechen über den Guss. Lieferanten, die die Auspack- und Abkühlzeiten kontrollieren, neigen dazu, diese Fragen ohne zu zögern zu beantworten, denn dort beginnen die meisten Unterschiede bei wärmebehandelten Gussteilen aus duktilem Gusseisen tatsächlich. .article-section{background-color:#f7f5f2;color:#2b2a28;padding:64px 8vw;font-family:-apple-system,BlinkMacSystemFont,"Segoe UI",Roboto,"Helvetica Neue",Arial,sans-serif;line-height:1.75;} .article-section:nth-of-type(even){background-color:#f3f1ee;} .article-section .kicker{font-size:12px;letter-spacing:0.24em;text-transform:uppercase;color:#9c8f7d;font-weight:600;margin-bottom:18px;} .article-section .display-title{font-size:clamp(28px,4.2vw,44px);line-height:1.18;font-weight:700;letter-spacing:-0.02em;color:#1c1a17;margin-bottom:20px;} .article-section .deck{font-size:clamp(17px,1.6vw,20px);line-height:1.6;color:#5d574e;margin-bottom:32px;} .article-section blockquote{margin:0 0 24px 0;padding:22px 26px;background-color:#efeae2;border-left:3px solid #bfae94;color:#38332c;font-size:17px;font-style:italic;line-height:1.7;} .article-section .callout{padding:18px 22px;margin:0 0 22px 0;border-left:3px solid #cfcfcf;background-color:#f1f1ef;} .article-section .callout-label{font-size:12px;letter-spacing:0.16em;text-transform:uppercase;font-weight:700;margin-bottom:8px;} .article-section .callout-body{font-size:15px;line-height:1.7;color:#3a3a38;} .article-section .callout-info{background-color:#eff2f5;border-left-color:#a3b6c4;} .article-section .callout-info .callout-label{color:#5a7183;} .article-section .callout-warning{background-color:#f7f2e7;border-left-color:#d3bd93;} .article-section .callout-warning .callout-label{color:#8a6f3c;} .article-section .callout-danger{background-color:#f7eeee;border-left-color:#d0a3a3;} .article-section .callout-danger .callout-label{color:#945f5f;} .article-section table{display:table!important;width:100%;border-collapse:collapse;text-align:left;margin-bottom:26px;background-color:rgba(255,255,255,0.6);} .article-section thead{display:table-header-group!important;background-color:#eae5dd;} .article-section tbody{display:table-row-group!important;} .article-section tr{display:table-row!important;} .article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;} .article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Hinzufügen: Nr. 188 Xingnan Road, Stadt Nanmo, Stadt Hai'an, Stadt Nantong, Provinz Jiangsu, China.
Tel: +86-0513-88895668
E-Mail: [email protected]