DE
 英语
 西班牙语
 俄语
 德语
Ein Kompressor-Kurbelgehäuse besteht die Eingangsprüfung mit 205 HB und liegt damit bequem im Bereich der Zeichnung. Drei Wochen später verschleißt ein identisches Teil aus der nächsten Gussmaschine mit anderen Spänen doppelt so schnell und verlässt die Vorrichtung mit einer verformten Lagerbohrung. Die Chemie ist unverändert, die Zeichnungsnotiz weist immer noch auf einen normalisierten Zustand hin und der Härtewert unterscheidet sich nur um wenige Punkte. Was sich änderte, war die Abkühlung: Die zweite Charge kühlte nach dem Ausschütteln schneller ab, sodass ein größerer Teil ihrer Matrix als Perlit endete.
Das ist das ganze Argument dafür, die Wärmebehandlung als Materialspezifikation und nicht als Endbearbeitungsschritt zu betrachten. Die Chemie setzt die Decke in Sphäroguss; Die Matrix entscheidet darüber, was Sie tatsächlich erhalten. Im Folgenden erfahren Sie, was jede gängige Behandlung mit der Matrix bewirkt, welche Behandlung zu welchem Teil passt und wie eine Anforderung formuliert wird, die eine Gießerei messen und zertifizieren kann.
Was eine Wärmebehandlung verändert und was nicht
Sphäroguss ist duktil, weil sein Graphit vor dem Gießen mit Magnesium oder einer seltenen Erde behandelt wurde, sodass er sich zu Knötchen und nicht zu Flocken verfestigte. Knötchen stumpfen die Rissspitze ab, die eine Flocke schärfen würde, und diese Geometrie übersteht jede normale Wärmebehandlung. Eine Überhitzung über etwa 1000 °C beginnt zu schädigen, was einer der Gründe dafür ist, dass die Behandlungsfenster nicht offen sind.
Was die Wärmebehandlung kontrolliert, ist die Matrix, das Metall zwischen den Knötchen. Vier Bedingungen decken fast alle kommerziellen Arbeiten ab:
- Ferrit: weich, bearbeitbar, hohe Dehnung und die Matrix vollständig geglühter Sorten.
- Perlit: lamellares Karbid und Ferrit, fester und härter mit geringerer Dehnung.
- Gehärteter Martensit: hergestellt durch Abschrecken und Anlassen, der härteste übliche Zustand.
- Ausferrit: Nadelförmiger Ferrit mit Restaustenit, hergestellt durch Austemperieren und Grundlage der ADI-Sorten.
Die zweite Aufgabe ist der Stressabbau. Ein Gussstück kühlt in der Gussform ungleichmäßig ab, und durch Ausschütten, Schleifen und Grobbearbeitung entsteht mehr Spannung. Bei 550–650 °C gehalten und langsam abgekühlt, entspannt sich ein Teil, ohne dass sich seine Matrix überhaupt verändert, was für eine große Maschinenbasis wichtiger ist als eine Steigerung der Zugfestigkeit.
Fünf Behandlungen und das Material, das jede einzelne hervorbringt
Behandlungen werden normalerweise namentlich angegeben, der Name ist jedoch eine Abkürzung für eine Matrix und einen Eigenschaftsbereich. Die unten aufgeführten Bereiche gelten für Standardgüten und normale Abschnittsgrößen.
| Behandlung | Matrix | Zugfestigkeit | Härte | Dehnung | Typische Teile |
|---|---|---|---|---|---|
| Stressabbau | Unverändert | Wie gegossen | Wie gegossen | Wie gegossen | Maschinenfüße, Säulen, schwere Rahmen |
| Vollglühen | Ferrit plus Knötchen | 400–500 MPa | 130–180 HB | 12–18 % | Pumpenkörper, Gehäuse, Abdeckungen |
| Normalisieren | Perlit, oft 70 % oder mehr | 650–750 MPa | 230–270 HB | 3–6 % | Kurbelgehäuse, Lagersitze, Rotorsitze |
| Löschen und temperieren | Vergüteter Martensit | 800–1000 MPa | 250–330 HB | 2–5 % | Verschleißteile, Zahnräder, Nockenfolger |
| Austemper | Ausferrit | 800–1400 MPa | 270–400 HB | 1–10 % | Teile mit hohem Verschleiß und hoher Ermüdung |
Neben dieser Tabelle gehören zwei Warnungen. Die Abkühlgeschwindigkeit richtet sich nach der Querschnittsdicke, sodass Eisen bei gleicher Wärme in einer 100-mm-Wand ferritisch und in einer 12-mm-Rippe perlitisch werden kann. Und Umrechnungen von Härte in Zugfestigkeit gelten nur, wenn die Matrix einheitlich ist; Bei einem Ferrit-Perlit-Mischguss kann 200 HB zwei recht unterschiedliche Materialien beschreiben.
Anpassung der Behandlung an das Teil
Noten für Zeichnungen werden häufig von älteren Projekten übernommen. Es lohnt sich, die Behandlung mit der tatsächlichen Leistung des Teils im Betrieb zu vergleichen.
Werkzeugmaschinenbasen und -säulen
Dabei handelt es sich um Strukturoberflächen und nicht um Verschleißoberflächen. Daher kommt es eher auf die Dimensionsstabilität nach der Bearbeitung als auf die Festigkeitsklasse an. Schwere Untergründe werden in der Regel zweimal entspannt, einmal nach dem Ausrütteln und noch einmal nach der Grobbearbeitung. Das Überspringen des zweiten Reliefs ist ein häufiger Grund dafür, dass eine Maschine die Geometrie einen Monat lang beibehält und danach abdriftet. Oberflächenverschleiß ist eine separate Frage, und wo Gleitbahnen Last tragen, Wärmebehandlung von Werkzeugmaschinengussteilen kann die Oberflächenhärte erhöhen, ohne die Massensorte zu verändern.
Kompressorgehäuse, Kurbelgehäuse und Lagersitze
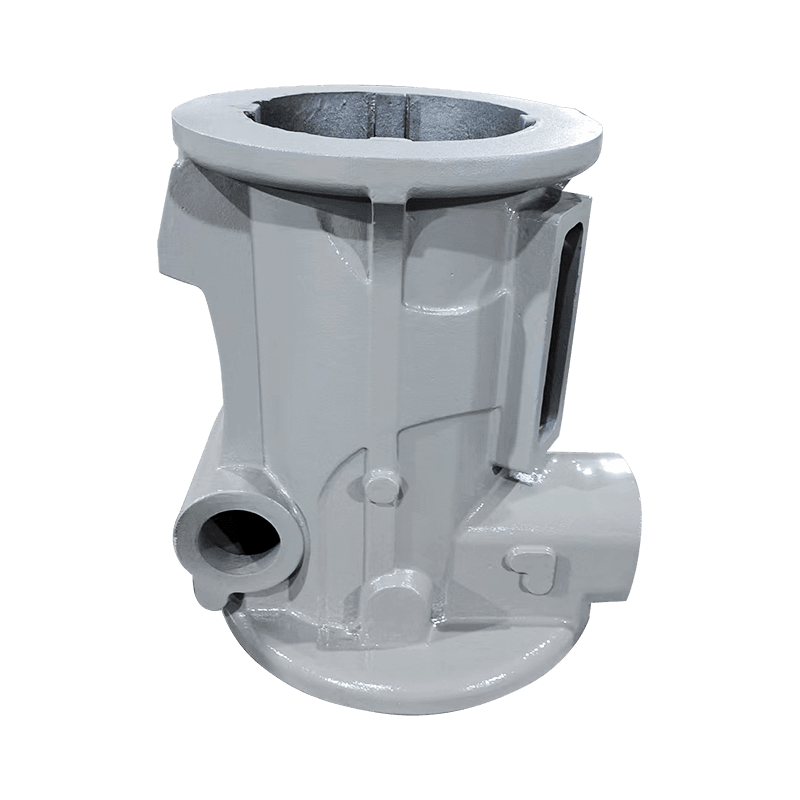
Kompressorteile unterliegen einem anderen Regime. Ein Kurbelgehäuse trägt Vibrationen und ein Lagersitz trägt eine rotierende Last, daher sind Festigkeit und Verschleißfestigkeit wichtiger als Stabilität, und die übliche Wahl ist Normalisieren oder Abschrecken und Anlassen. Quer Das Angebot an Kompressorgussteilen Beispielsweise werden Kurbelgehäuse und Lagersitze im Allgemeinen in wärmebehandeltem Zustand und nicht im Gusszustand angeboten.
Pumpen- und Ventilkörper
Pumpenkörper und Ventilkörper sind Druckgrenzen. Sie benötigen Druckdichtheit, bearbeitbare Dichtflächen und eine ausreichende Dehnung, um Handhabung und hydrostatische Tests zu überstehen, weshalb hier häufig der geglühte ferritische Zustand vorliegt. Härte ist nicht das Ziel; Eine weiche, gleichmäßige Matrix lässt sich schneller bearbeiten und dichtet vorhersehbarer ab.
Schreiben einer zertifizierungsfähigen Anforderung
Eine Zeichnungsnotiz, die besagt, dass sie wärmebehandelt oder gehärtet ist, kann nicht überprüft werden und wird nicht einheitlich zitiert. Sechs Punkte machen aus einer Behandlung eine Spezifikation.
- Güteklasse und Norm, wie EN-GJS-500-7 bis EN 1563 oder 80-55-06 bis ASTM A536, zusammen mit der Behandlung, die sie erzeugt.
- Ein Härteband mit einem Messort, ausgedrückt als Bereich und nicht als einzelnes Ziel.
- Testen Sie die Art und Position des Probestücks, z. B. einen Kielblock oder einen Y-Block, der separat vom Teil gegossen wird.
- Grenzen der Mikrostruktur: Prozentsatz der Knötchenbildung, Graphitgröße und zulässiger Ferrit- oder Perlitanteil.
- Eine Anforderung zur Spannungsentlastung überall dort, wo das Teil mit engen Toleranzen bearbeitet wird.
- Lieferzustand: gegossen, gestrahlt, spannungsarm geglüht, vorbearbeitet oder endbearbeitet.
Fehlermodi, die es wert sind, entworfen zu werden
Bei den meisten Wärmebehandlungsproblemen handelt es sich um Geometrie- und Querschnittsprobleme, lange bevor es sich um Ofenprobleme handelt.
- Rissbildung an scharfen Innenecken und abrupten Querschnittsänderungen, reduziert durch großzügige Verrundungen und Radien.
- Verformung beim Abschrecken, am schlimmsten bei langen, dünnen oder asymmetrischen Teilen.
- Weiche Stellen durch Seigerung oder Mikroschrumpfung, die ungleichmäßig auf die Aushärtung reagieren.
- Entkohlte oder verzunderte Oberflächen nach dem Glühen in einer unkontrollierten Atmosphäre, die später als Bearbeitungsabweichung auftreten.
- Überaustempern, bei dem die Festigkeit gegen Restaustenit getauscht wird, der sich unter Last umwandeln kann.
Bevor Sie die Bestellung freigeben
Diese Fragen entscheiden darüber, ob der erste Artikel mit dem zehnten übereinstimmt.
- Welcher Standard und welche Note werden auf dem Zertifikat aufgeführt?
- Wo wird die Härte gemessen und an wie vielen Gussstücken pro Los?
- Ist der Testcoupon separat ausgestellt und steht dies auch im Zertifikat?
- Welche Verzerrung ist nach der Behandlung akzeptabel?
- Entlastet sich der Lieferant nach der Grobbearbeitung wieder?
- Welches Prozessfenster wird verwendet und wie wird es zur Rückverfolgbarkeit aufgezeichnet?
Bei der Wärmebehandlung handelt es sich nicht um einen Endbearbeitungsvorgang, der auf ein Gussstück aufgeschraubt wird; Es ist der Schritt, der einen Guss in ein Material verwandelt. Bestimmen Sie die Matrix anhand dessen, was das Teil leistet, formulieren Sie die Anforderung in Begriffen, die ein Labor messen kann, und betrachten Sie das Zertifikat als Beweis für einen Gutschein und nicht als Versprechen über den Guss. Lieferanten, die die Auspack- und Abkühlzeiten kontrollieren, neigen dazu, diese Fragen ohne zu zögern zu beantworten, denn dort beginnen die meisten Unterschiede bei wärmebehandelten Gussteilen aus duktilem Gusseisen tatsächlich.