DE
 英语
 西班牙语
 俄语
 德语
Bearbeitung von Gussteilen aus duktilem Eisen : Was die Kosten pro Teil bestimmt
Kugelgraphit macht Sphäroguss stark, zäh und eine Spezifikation wert. Außerdem werden die Späne dadurch zäh, die Hitze ist hartnäckig und das Toleranzfenster ist enger, als die meisten Zeichnungen zugeben. Sortenkontrolle und Spannvorrichtung entscheiden mehr als jeder Beilagenkatalog.
Zwei Lagergehäuse, die in derselben Woche nach demselben Muster gegossen werden, können sich auf einer Maschine wie zwei unterschiedliche Materialien verhalten. Mit 220 m/min wird sauber gebohrt. Der andere stumpft eine Wendeschneideecke ab, bevor das Werkzeug seine volle Tiefe erreicht. Das Programm hat sich nie geändert. Bei den Gussstücken handelte es sich um: einen perlitreichen Abschnitt in der Nähe eines Steigrohrs, eine Kalthaut auf einer dünnen Rippe oder einen 40-HBW-Schwung über die Charge.
Die Metallurgie legt die Decke fest, die Befestigung den Boden und die Schnittdaten funktionieren nur innerhalb des Fensters dazwischen.
Warum sich Sphärogussmaschinen von Graugussmaschinen unterscheiden
Bei Grauguss bildet Graphit Flocken, die wie Tausende kleiner interner Spanbrecher in der Matrix sitzen. Die Späne werden kurz geschnitten und der Schnitt fühlt sich leicht an. Die Magnesiumbehandlung verwandelt diesen Graphit in Knötchen, was dem Sphäroguss seine Festigkeit und Dehnung verleiht und auch den eingebauten Spanbruch beseitigt.
Auf der Maschine ist das Ergebnis vorhersehbar: längere, stärkere Späne, höhere Schnittkräfte bei gleicher Schnitttiefe und mehr Wärme, die in der Schneidkante gehalten wird, da der Span weniger davon abtransportiert. Die Matrix um diese Knötchen entscheidet dann darüber, wie sich das Werkzeug abnutzt.
- Ferritisch, etwa 170–210 HBW. Weich und gummiartig; Aufbauschneidenbildung, verschmierte Oberflächen und wandernde Abmessungen bei niedriger Geschwindigkeit.
- Perlitisch, etwa 230–290 HBW. Schleifmittel; Freiflächenverschleiß und Kerbverschleiß übernehmen die Oberhand, und die Standzeit des Werkzeugs nimmt mit steigender Härte schnell ab.
- Gemischte Struktur im Gusszustand. Eine Sorte kann 200 HBW in einem dünnen Flansch und 250 HBW in einem schweren Flansch anzeigen, allein weil die Abkühlgeschwindigkeit unterschiedlich ist.
- Nodularität und Knotenanzahl. Feine, hochzählige Graphitmaschinen durchgängig; Grober oder degenerierter Graphit wird zu einem Bearbeitungsproblem, lange bevor er zu einem Festigkeitsproblem wird.
Zwei Gussstücke können denselben Gütestempel tragen und sich dennoch um 40 HBW unterscheiden. Dieser Unterschied erscheint in der Zeichnung nie. Es erscheint auf der Beilagerechnung.
Ein Detail, das es zu wiederholen gilt: Sphärogusspartikel sind nicht harmlos. Beim Trockenschruppen entsteht ein feiner, graphitreicher Staub, daher gehört die Absaugung am Schnitt zum Prozess und nicht zur Haushaltsführung.
Schnittparameter, die in der Werkstatt Bestand haben
Die folgenden Zahlen sind Ausgangspunkte für beschichtetes Hartmetall auf einer starren Maschine, keine Versprechen. Sphäroguss schneidet schneller als kohlenstoffarmer Stahl und langsamer als Grauguss gleicher Härte, und die Streuung innerhalb einer Charge ist normalerweise größer als die Spanne zwischen den Sorten.
| Zustand | Typische Härte | Drehgeschwindigkeit | Futter | Notizen |
|---|---|---|---|---|
| Ferritisch, im Gusszustand | 170-210 HBW | 220-300 m/min | 0,25-0,40 mm/U | Scharfer positiver Rake; Halten Sie die Schrupptiefe über 2 mm, damit die Kante unter der Haut bleibt |
| Perlitisch, im Gusszustand | 230-290 HBW | 150-220 m/min | 0,20-0,35 mm/U | Robustes Substrat mit einer TiAlN- oder Al2O3-Beschichtung; erwarten Sie eher Freiflächenverschleiß als Absplitterungen |
| Austemperiert oder gekühlt | 300-380 HBW | 80-150 m/min | 0,15-0,25 mm/U | CBN oder Whisker-Keramik; Steifigkeit ist wichtiger als Geschwindigkeit |
| Unterbrochener Schnitt oder schwere Haut | variiert | um 25-35 % reduzieren | 0,15-0,25 mm/U | Negativer Rake und starker Rand; Lassen Sie das Werkzeug niemals im Schnitt verweilen |
- Halten Sie den ersten Durchgang unterhalb der Gusshaut. Das Abstreifen einer gekühlten Oberfläche ist die zuverlässigste Methode, eine Kante zu brechen.
- Versuchen Sie nicht, allein mit dem Futter fertig zu werden. Bei Sphäroguss verbessert sich die Oberfläche durch Geschwindigkeit und Kantenschärfe stärker als durch einen leichteren Vorschub.
- Fräsen: Gleichlaufschnitt, wo es die Einstellung zulässt, Vorschub pro Zahn hoch halten und Feinteile entfernen, anstatt sie nachzuschneiden.
- Überprüfen Sie die Härte der eingehenden Charge, nicht nur des ersten Artikels. Eine Charge, die 30 HBW über der Probe ausführt, wird ein in dieser Probe nachgewiesenes Programm außer Kraft setzen.
Geben Sie bei der Bestellung einen Härtebereich an. Bei einem 170-230 HBW-Band handelt es sich sowohl um eine Bearbeitungsanweisung als auch um eine metallurgische Anleitung, und es ist weitaus einfacher, sich vor dem Gießen zu einigen, als nach einem Problem mit der Werkzeugstandzeit darüber zu streiten.
Casting Skin, Chill und der erste Durchgang
Die äußeren ein bis zwei Millimeter eines Sandgussteils sind nicht das Material, für das Ihr Einsatz ausgewählt wurde. Diese Schicht kann eine gekühlte Zone aus einer kalten Form, eingebranntem Sand, Oxiden und kleinen Einschlüssen enthalten. Wenn Sie es mit einem leichten Schlichtgang entfernen, reibt das Werkzeug statt zu schneiden, und durch das Reiben werden Kanten zerstört.
Achten Sie auf harte Stellen in der Nähe von Steigrohren und dünnen Rippen. Sie können deutlich über der angegebenen Chargenhärte liegen. Wenn die gleiche Stelle an jedem Teil quietscht und sich verfärbt, behandeln Sie dies zunächst als Muster- und Kühlungsproblem. Eine Änderung der Einsatzsorte verschiebt den Fehler nur ein paar Teile später.
- Hobeln Sie auf einer Fläche, die ohnehin bearbeitet wird, oder geben Sie eine bearbeitete Unterlage als Bezugspunkt an.
- Stützen Sie direkt unter jeder Klemme. Sphäroguss ist duktil genug, um unter Klemmlast zu federn und diese Auslenkung beizubehalten, bis sich die Klemmen lösen.
- Verwenden Sie an langen Sockeln und Säulen eine Dreipunktstütze und verstellbare Stützen und prüfen Sie, ob es wackelt, bevor Sie etwas festziehen.
- Rau, loslassen, dann fertig. Wenn sich das Teil nach dem Schruppen bewegt, gehört diese Bewegung in den Prozessplan und nicht in eine Nacharbeitsnotiz.
Bohrungen, Bezugspunkte und Gehäuse, die konzentrisch bleiben müssen
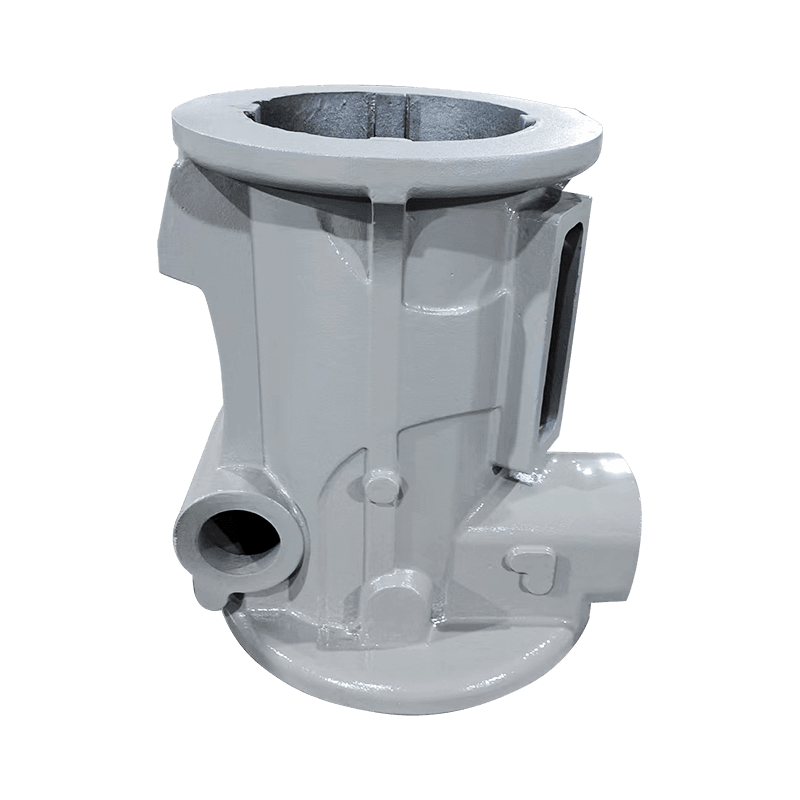
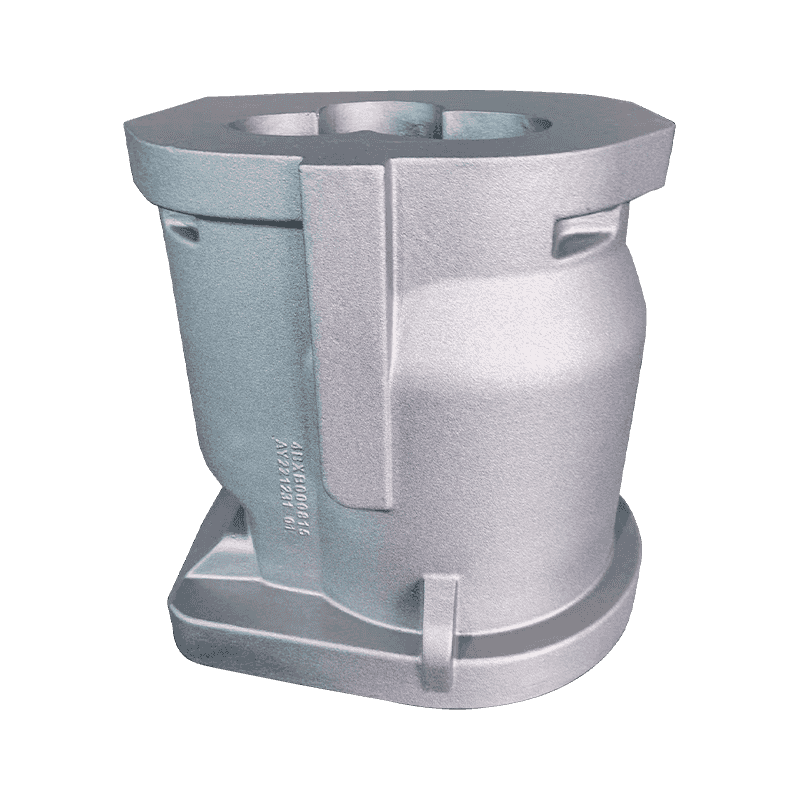
Die meisten Ausschussteile an bearbeiteten Gussstücken aus duktilem Gusseisen sind geometrischer Natur und nicht kosmetischer Natur. Ein Kompressorkörper verbindet eine Montagefläche, eine Hauptbohrung und mehrere Wellensitze. Geben Sie an, dass die Bohrung von einer rohen Gussfläche ausgeht und dass die Toleranz, mit der Sie tatsächlich arbeiten, vom Muster und nicht von der Maschine abhängt.
Die Abfolge, die dabei abläuft, ist unscheinbar: Die Bezugsflächen rauhen, das Gussstück absetzen lassen, dann die Bohrung fertigstellen und alle zugehörigen Sitze daraus bearbeiten. Aufgrund der höheren Festigkeit von Sphäroguss können Konstrukteure die Wände im Vergleich zu Grauguss dünner gestalten, was sich positiv auf das Gewicht und die Stabilität auswirkt, da sich ein dünnes Gehäuse beim Spannen durchbiegt und nach dem Schneiden entspannt.
Die Bearbeitungszugabe ist die andere Hälfte dieses Gesprächs. Eine zu geringe Zugabe erzwingt einen flachen Reibdurchgang; Zu viel bedeutet einen zusätzlichen Schruppvorgang und eine höhere Wahrscheinlichkeit, dass sich die Porosität öffnet.
| Gussgröße (maximale Abmessung) | Einseitiger Zuschlag | Typische Teile |
|---|---|---|
| Bis 150 mm | 2-3 mm | Abdeckungen, kleine Gehäuse, bearbeitete Pads |
| 150-500 mm | 3-5 mm | Pumpenkörper, Lagergehäuse, Ventilkörper |
| 500-1500 mm | 5-8 mm | Kompressorgehäuse, Maschinenbasen |
| Über 1500 mm | 8-12 mm | Säulen und große Rahmen |
Rahmen und Säulen: Wo Vibration das Finish bestimmt
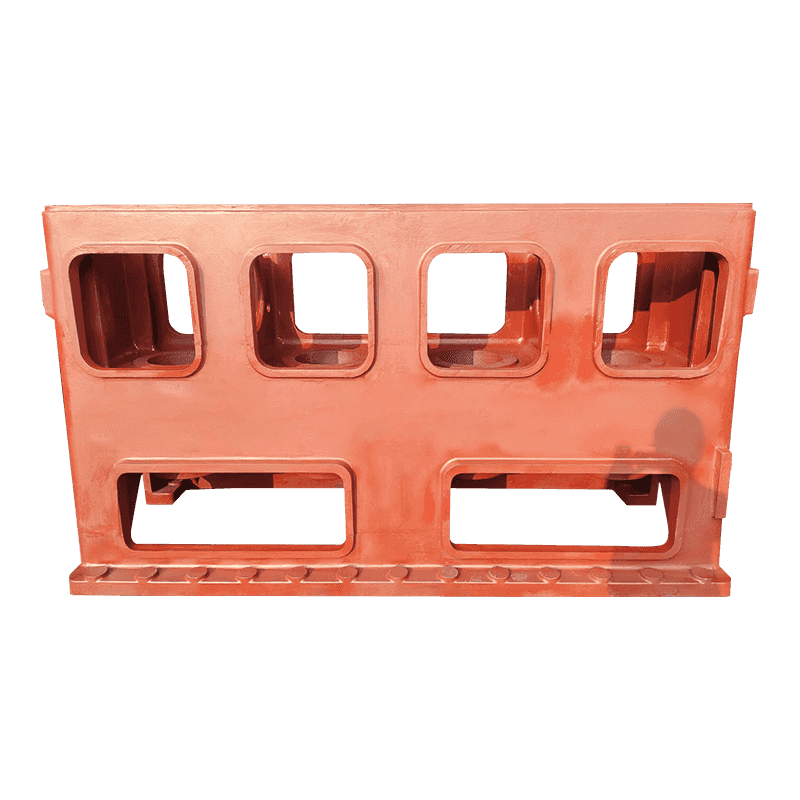
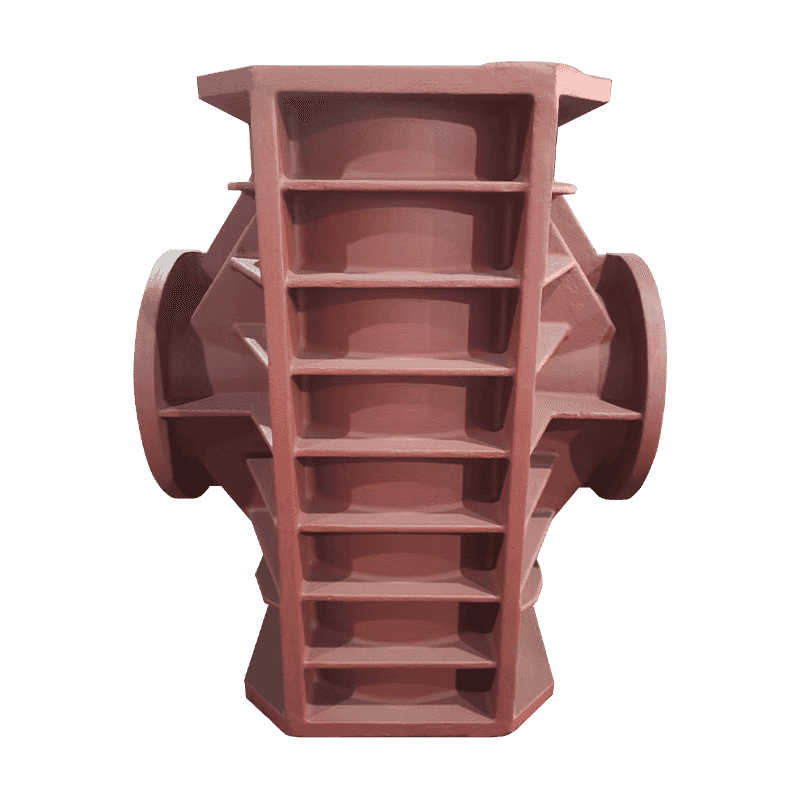
Werkzeugmaschinenbauer entscheiden sich aus Gründen, die sich im Schnitt zeigen, zwischen Grauguss und Sphäroguss. Flockengraphit in Grauguss wandelt Vibrationen effektiv in Wärme um, daher bestehen Betten und Rutschen, die ruhig bleiben müssen, oft aus Grauguss. Kugelgraphit weist einen Teil dieser Dämpfung auf, bringt aber eine höhere Festigkeit und Steifigkeit mit sich, weshalb Säulen und Strukturen unter Biegebelastung häufig aus Sphäroguss bestehen.
Für den Maschinisten bedeutet das, dass ein großes Gussteil stabil sein muss, bevor es präzise sein kann. Das thermische Gleichgewicht mit der Werkstatt ist ebenso wichtig wie das Spannen: Eine Säule, die kalt vorbearbeitet und warm bearbeitet wurde, bewegt sich zwischen den Arbeitsgängen. Das umfassendere Bild davon, wie Die Gussqualität wirkt sich auf die Bearbeitungsgenauigkeit aus ist lesenswert, bevor die Zeichnung eingefroren ist.
In der Praxis: Bearbeiten Sie zuerst die Montagefläche, markieren Sie darauf die Schienensitze und halten Sie den Schlichtdurchgang an, bis sich das Teil nicht mehr bewegt. Bei engen Toleranzen an zwei verschiedenen Tagen messen.
Pumpen- und Ventilkörper: Wandstärke und Leckpfade
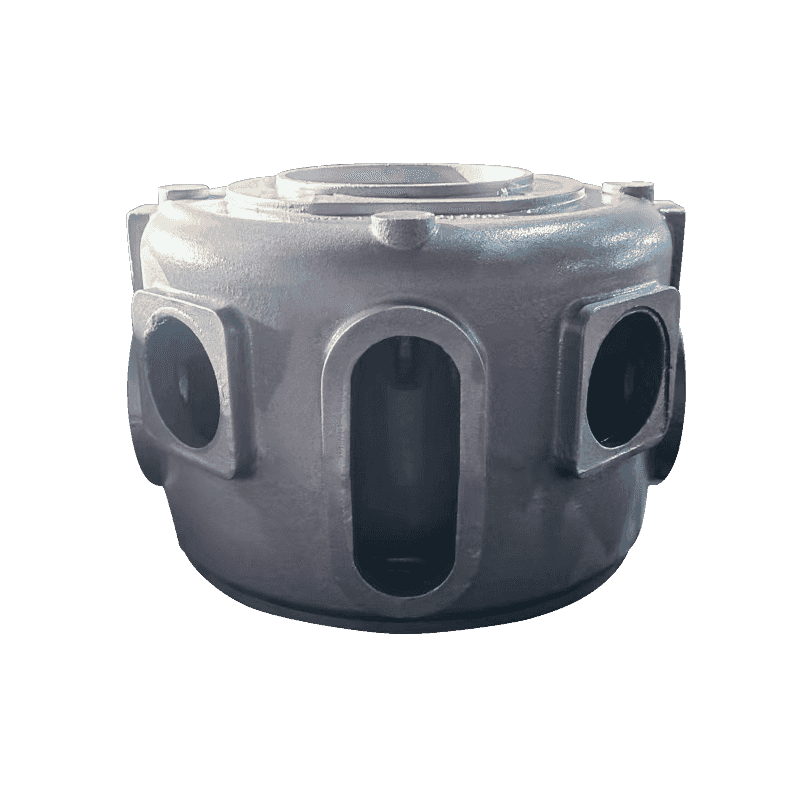
Pumpengehäuse und Ventilkörper stellen Druckgrenzen dar, daher ist ein versteckter Defekt mit hohen Kosten verbunden. Eine in einer Wand vergrabene Pore ist ein Abguss; Dieselbe durch eine Bohrstange geöffnete Pore ist ein Ausschussteil, in das bereits Bearbeitungsstunden investiert wurden.
Zwei Gewohnheiten verringern dieses Risiko. Legen Sie eine zerstörungsfreie Prüfung der Druckgrenzen vor und nicht nach der Bearbeitung fest, da die Röntgen- oder Ultraschallprüfung an einem rohen Gussstück weitaus weniger kostet als ein fertiges Teil mit einer nässenden Dichtfläche. Achten Sie außerdem auf Ebenheit und Parallelität in der Zeichnung für Flanschflächen und Dichtungsbohrungen, da allgemeine Maßtoleranzen selten Einfluss auf das tatsächlich leckende Merkmal haben.
Sphäroguss verdient hier seinen Platz, da es Wasserschlägen, thermischen Wechseln und Druckspitzen standhält, die ein spröderes Material brechen würden. Die Konsequenz aus der Bearbeitung ist einfach: Dichtflächen und Lochkreise müssen ihre Geometrie nach dem Hydrotest beibehalten, nicht nur auf dem Prüfstand.
Was vor dem ersten Schnitt zu klären ist
Die zuverlässige Bearbeitung von Gussteilen aus Sphäroguss ist meist eine Kaufgewohnheit und kein Werkzeuggeheimnis. Tragen Sie diese Punkte in die Bestellung ein und die Werkstatt hört auf zu raten:
- Eine Sorte und ein Härtebereich mit Angabe des Prüfortes.
- Bearbeitungszugabe nach Merkmal, nicht nach einer pauschalen Zahl.
- Bezugspunktdefinition und Angabe, ob der Bezugszustand im Gusszustand oder im bearbeiteten Zustand vorliegt.
- Akzeptanzkriterien für Porosität an Druck- und Dichtflächen.
- Mustergenehmigung, die eine Härtekarte eines geschnittenen Teils enthält.
Die Auszahlung: Wenn die Härteverteilung kontrolliert und Bezugswerte vereinbart werden, können Sphärogussbearbeitungen mit vorhersehbaren Geschwindigkeiten und vorhersehbaren Werkzeugstandzeiten durchgeführt werden. Die verbleibende Variable ist diejenige, die Sie offen gelassen haben.
Haian Aoyu Machinery Manufacturing produziert Sphäroguss- und Graugussteile für Hersteller von Kompressoren, Pumpen, Ventilen und Werkzeugmaschinen mit einer jährlichen Gusskapazität von rund 20.000 Tonnen und Exporterfahrung in ganz Europa, Japan und Nordamerika. Sie können überprüfen den kompletten Castingumfang hinter diesen Teilen, bevor Sie eine Zeichnung auf den Schreibtisch eines Lieferanten legen.