DE
 英语
 西班牙语
 俄语
 德语
Leitfaden zur Materialauswahl für industrielle Einkäufer
Gussteile aus duktilem Grauguss: Abstimmung des Metalls auf die Maschine
Nicht jedes Gusseisenteil sollte aus Grauguss sein und nicht jedes Teil sollte duktil sein. So trennen erfahrene Käufer die beiden, bevor das Muster geschnitten wird.
Ein Beschaffungsingenieur, der graue Gussteile aus duktilem Gusseisen für eine Kompressorlinie bewertet, beginnt normalerweise mit einer Zeichnung und einer Materialbeschreibung. Die nächste Frage ist, ob es sich bei dieser Beschriftung um Grauguss, Sphäroguss oder eine Kombination aus beidem für verschiedene Teile handeln soll. Die kurze Antwort lautet, dass diese beiden Materialien unterschiedliche Probleme lösen: Grauguss absorbiert Vibrationen und sorgt für eine saubere Bearbeitung, während Sphäroguss Stöße absorbiert und Druck überträgt.
Die Entscheidung ist in der Spezifikationsphase am wichtigsten. Sobald ein Gussstück bearbeitet und in Produktion ist, bedeutet eine Änderung der Materialqualität neue Muster, neue Bearbeitungsparameter und neue Qualifikationstests. Lösung der Frage „grau versus duktil“. bevor die erste Probe eingegossen wird spart weitaus mehr Geld als jede spätere Korrektur.
Grauguss und Sphäroguss sind nicht austauschbar
Bei beiden Materialien handelt es sich um Eisen-Kohlenstoff-Silizium-Legierungen, die aus demselben Ofentyp gegossen werden. Der Unterschied liegt in der Form des Graphits in der endgültigen Struktur. Im Grauguss bildet Kohlenstoff lange, dünne Flocken. Diese Flocken verleihen dem Material eine hervorragende Vibrationsdämpfung und machen die Bearbeitung zu einem Vergnügen, sie wirken aber auch als innere Spannungserhöher unter Spannung, was die Dehnung und Schlagfestigkeit begrenzt.
Bei Sphäroguss führt eine kleine Magnesiumzugabe in der Pfanne dazu, dass Kohlenstoff zu winzigen Kügelchen, sogenannten Knötchen, erstarrt. Ohne scharfe Lamellenspitzen zur Spannungskonzentration erreicht Sphäroguss Zugfestigkeiten von 400 MPa und mehr, mit einer Dehnung von 2 bis 18 Prozent je nach Sorte. Der Kompromiss ist eine etwas geringere Dämpfung und eine etwas anspruchsvollere Bearbeitung im Vergleich zu Grauguss.
Für Beschaffungsingenieure ist die praktische Umsetzung einfach: Grauguss sorgt für ruhige und stabile Strukturen; Sphäroguss hält die Strukturen unter Belastung intakt.
| Eigentum | Grauguss | Sphäroguss |
|---|---|---|
| Graphitform | Flocken | Sphäroide |
| Zugfestigkeit | 150–350 MPa | 400–700 MPa |
| Bruchdehnung | < 1 % | 2–18 % |
| Vibrationsdämpfung | Ausgezeichnet | Mäßig |
| Bearbeitbarkeit | Ausgezeichnet | Gut |
| Schlagfestigkeit | Niedrig | Hoch |
| Relative Kosten pro Teil | Niedriger | Hocher |
Grauguss absorbiert Vibrationen; Sphäroguss absorbiert Stöße. Wenn man versteht, dass ein einziger Unterschied mehr Casting-Streitigkeiten löst als jede Preisverhandlung.
Abstimmung der Legierung auf das Bauteil
Kompressorgussteile
Verdichterkörper, Kurbelgehäuse, Lagersitze und Rotorsitze sind während ihrer Lebensdauer ständigen Vibrationen und zyklischer mechanischer Belastung ausgesetzt. Grauguss ist die klassische Wahl für diese Strukturteile, da es die Resonanz niedrig hält und abgestrahlte Geräusche reduziert. Zylinder, Ventilbereiche und Auslasskammern hingegen sind häufig einem höheren Innendruck und einer wiederholten thermischen Belastung ausgesetzt; Sphäroguss bietet den Sicherheitsspielraum, den diese Arbeitsbereiche benötigen.
Eine typische Kompressorproduktlinie verwendet daher beide Metalle. Die Rahmen- und Stützgussteile, bei denen es auf Steifigkeit und Dämpfung ankommt, bestehen normalerweise aus Grauguss. Die druckführenden und ermüdungsempfindlichen Zonen wie Zylinder und Auspuffsitze werden in Sphäroguss ausgeführt. Dieser Hybridansatz ist bei erfahrenen Kompressor-OEMs gängige Praxis.
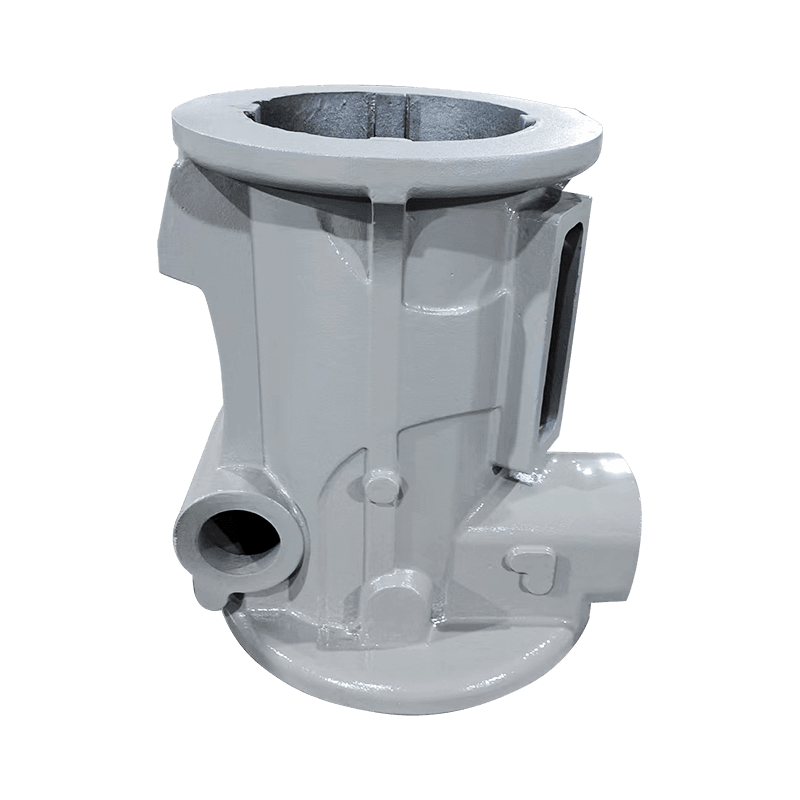
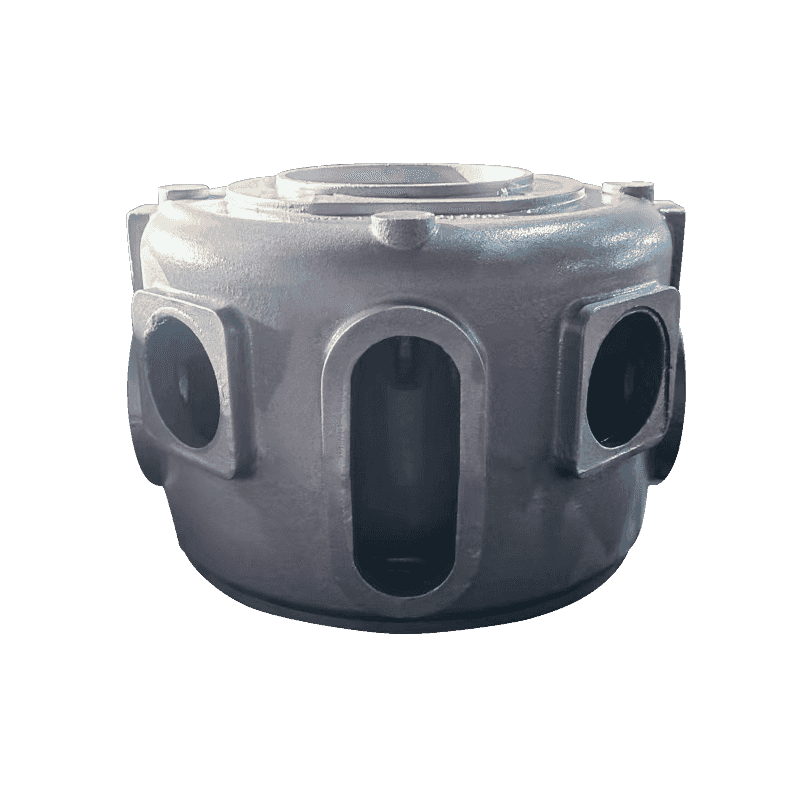
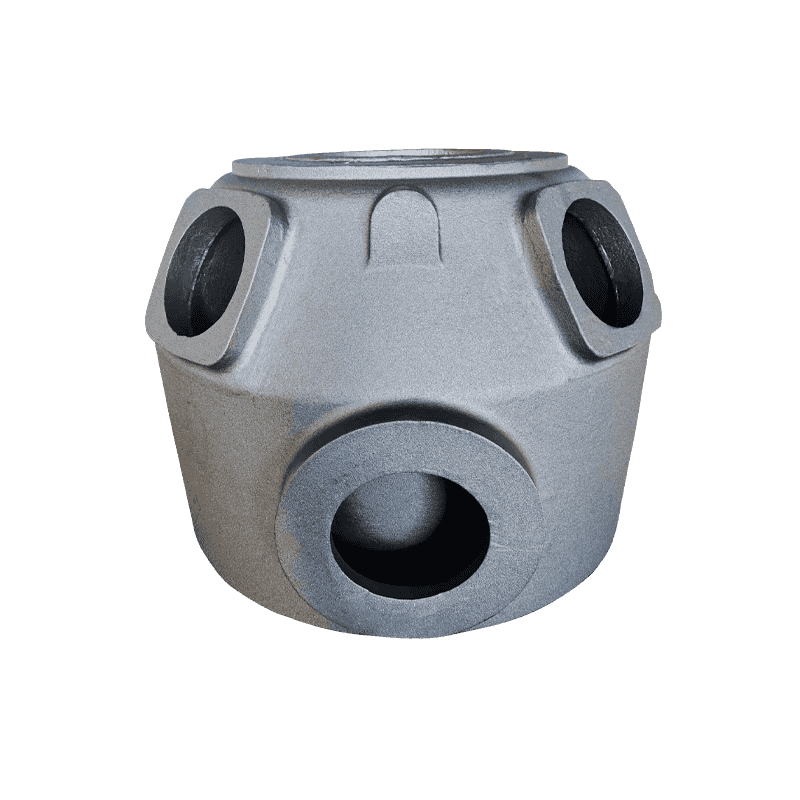
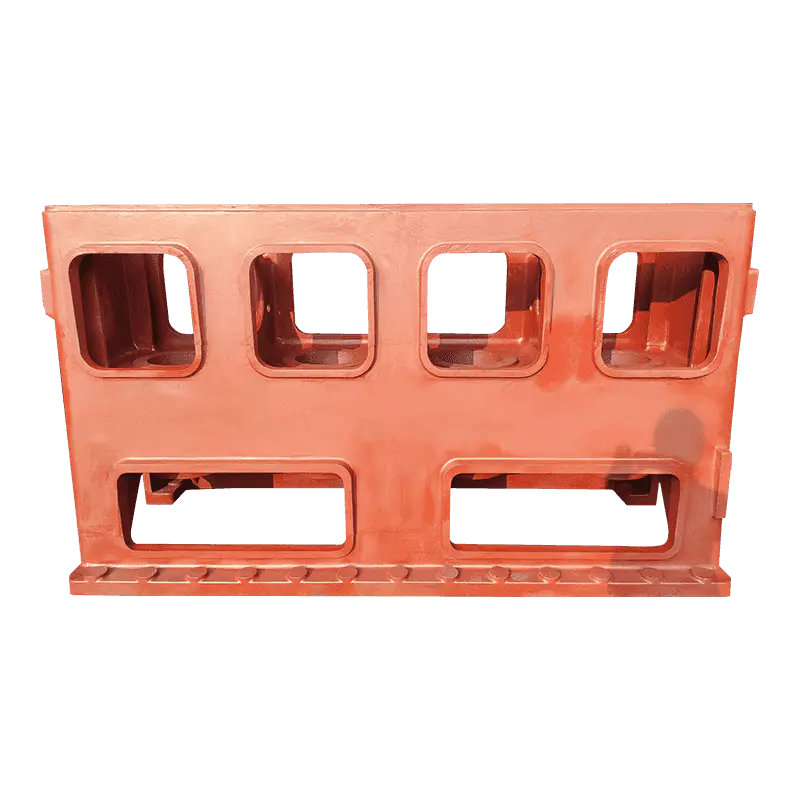 Verdichterkörperguss aus Sphäroguss für Druckstabilität Dieser Guss eignet sich für Kompressorzylinder und andere druckhaltende Zonen, in denen eine hohe Dichte und Beständigkeit gegen Ermüdung, Risse und Verformung erforderlich sind, um hydrostatische Tests zu bestehen. Produkt anzeigen →
Pumpen- und Ventilgussteile
Pumpenkörper, Pumpendeckel, Ventilkörper und laufradbezogene Gussteile werden nach einem anderen Maßstab beurteilt: der Druckintegrität. Diese Teile müssen hydrostatische Tests bestehen, Erosion widerstehen und im Kontakt mit Prozessflüssigkeiten ihre Dimensionsstabilität beibehalten. Sphäroguss dominiert diese Kategorie, da Wandabschnitte dünner und der Betriebsdruck höher sein können, ohne dass das Risiko eines spröden Versagens von Flockengraphit besteht.
Grauguss kommt immer noch in Pumpenkomponenten vor, wo der Druck niedrig ist und eine wirtschaftliche Bearbeitung wichtig ist, wie zum Beispiel in Lagergehäusen, Abdeckungen und Hilfsflanschen. Die Auswahllogik sollte dem Druckrahmen und nicht der Tradition folgen.
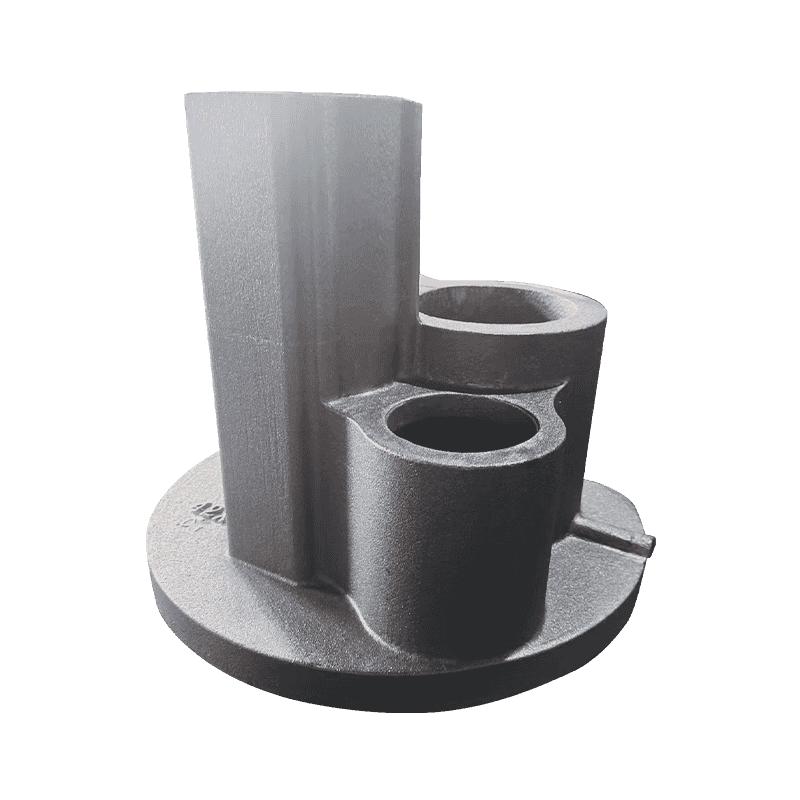
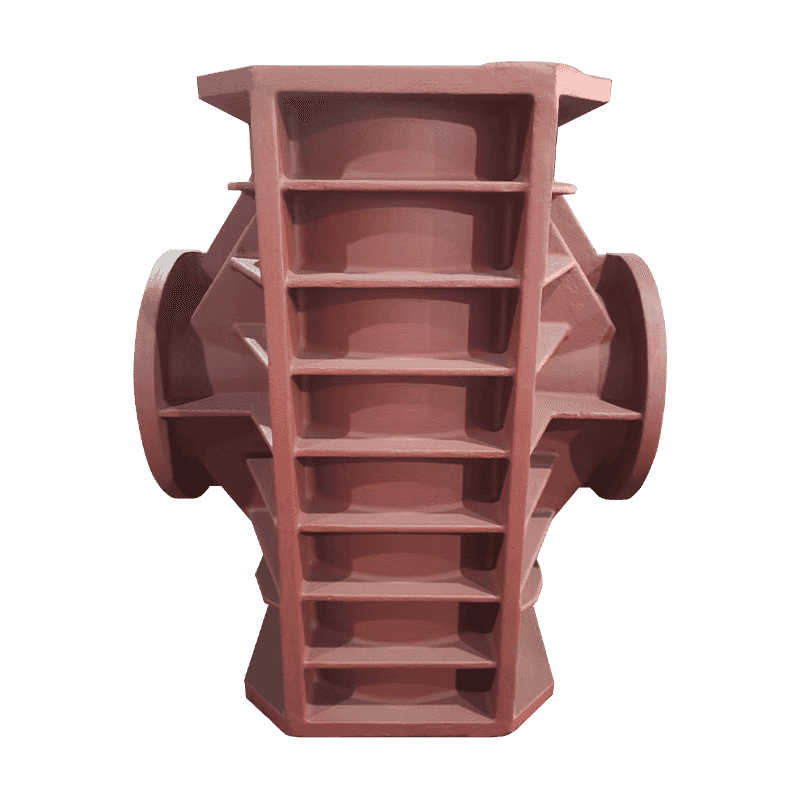
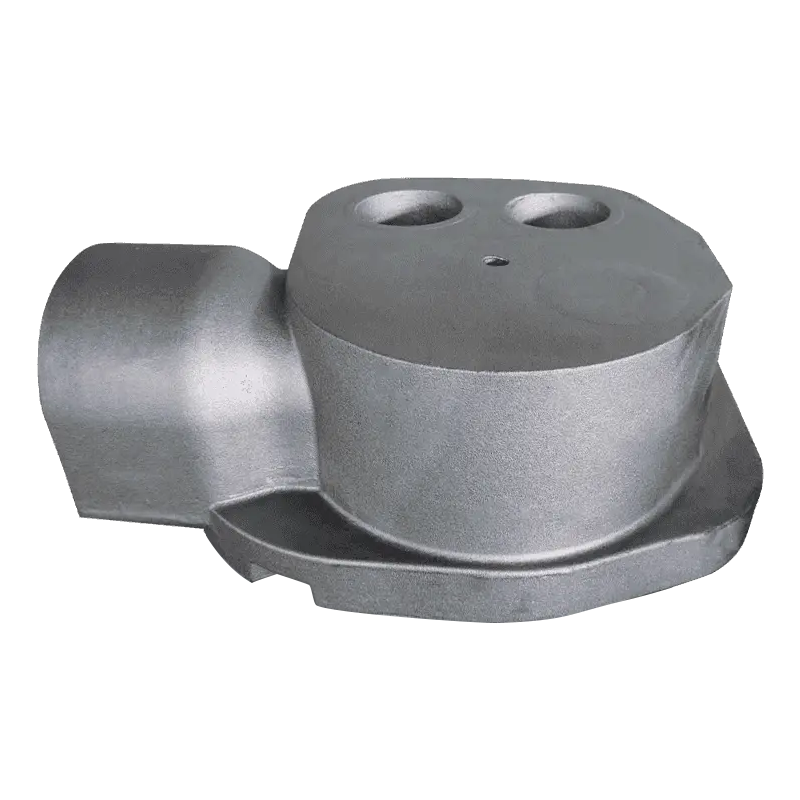
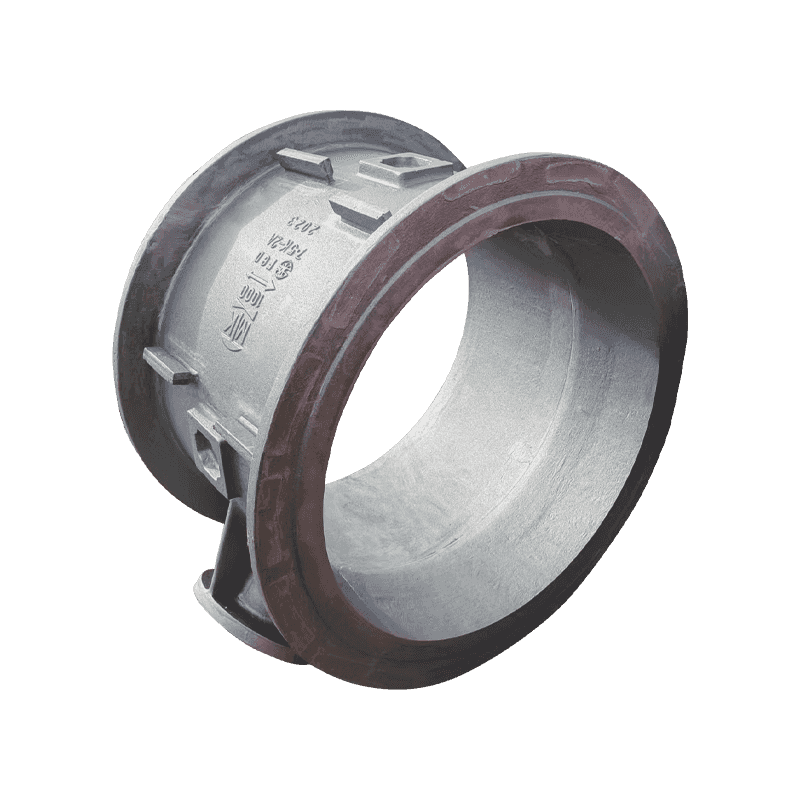 Pumpenventilkörperguss zur Durchflusskontrolle und -unterstützung Dieser Pumpenventilkörper bietet stabilen Halt und eine korrekte Flüssigkeitsführung durch seine integrierten Strömungskanäle, eine Niederdruckkomponente, bei der die Wirtschaftlichkeit der Graugussbearbeitung sinnvoll ist. Produkt anzeigen →
Werkzeugmaschinenstrukturen
Werkzeugmaschinenbasen und -ständer stellen eine andere Anforderung dar: langfristige Maßhaltigkeit. Bei einem Präzisionsbearbeitungsvorgang können enge Toleranzen nicht eingehalten werden, wenn die Struktur dahinter unter Last mitschwingt oder kriecht. Grauguss ist das bewährte Material, da seine Lamellengraphitstruktur Vibrationen weitaus besser dämpft als Stahl oder Sphäroguss und es das Schaben und die Feinbearbeitung verträgt, die Führungsschienen erfordern.
Sphäroguss kommt im Werkzeugmaschinenbau in bestimmten Belastungszonen zum Einsatz, beispielsweise in Spindelhalterungen und stark beanspruchten Verbindungen, wo die Zugfestigkeit wichtiger ist als die Dämpfung. Auch die thermische Behandlung prägt die Langzeitgenauigkeit: die Eine Wärmebehandlung von Werkzeugmaschinengussteilen kann die Verschleißfestigkeit verbessern und gleichzeitig Eigenspannung abbauen.
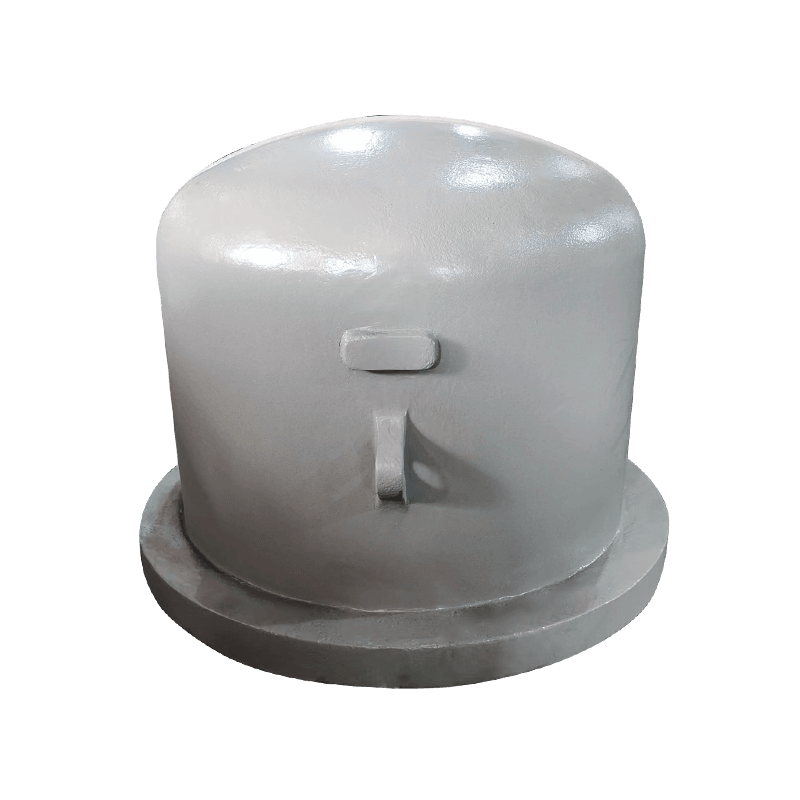
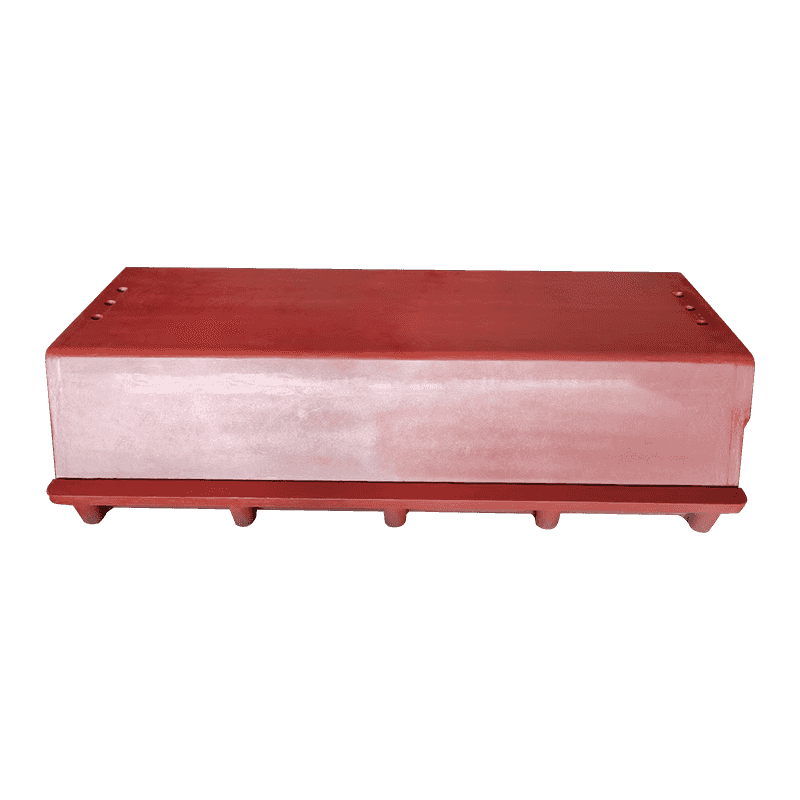
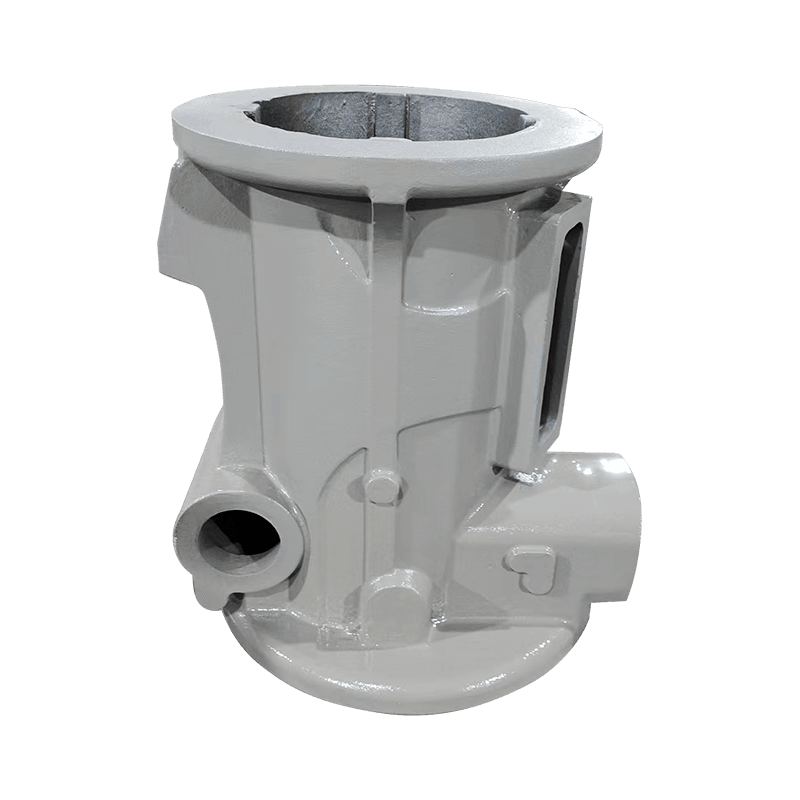
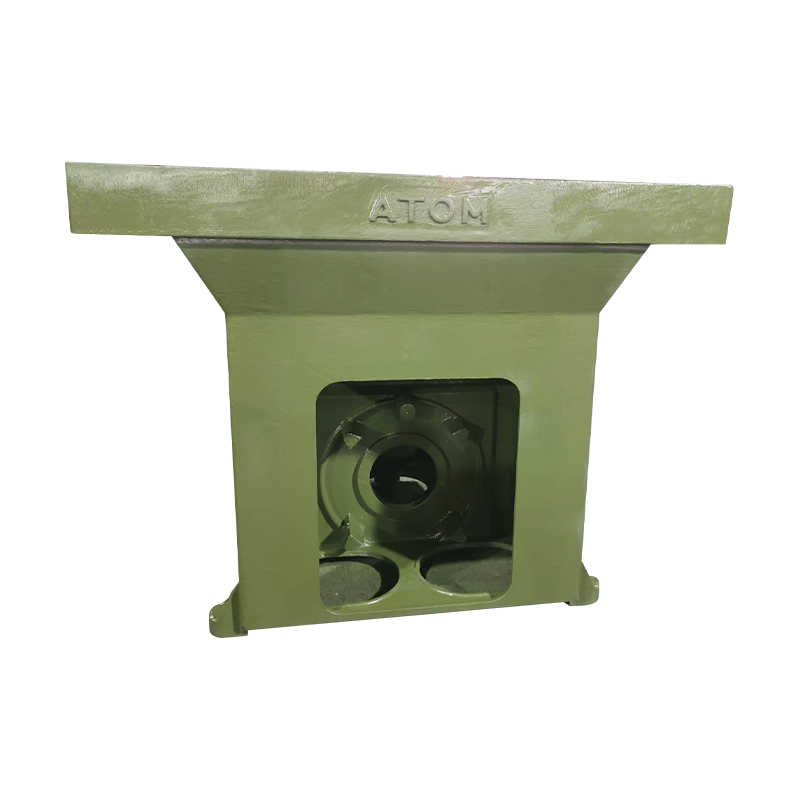 Maschinenbasisguss für Stabilität und Vibrationsdämpfung Diese Basis stützt Werkzeugmaschinenkomponenten und erhält die Arbeitsgenauigkeit aufrecht, indem sie Verformungen widersteht und Vibrationen absorbiert. Dies ist eine besondere Wahl, wenn die Graugussdämpfung die Zugfestigkeit überwiegt. Produkt anzeigen →
Vier Qualitätsfaktoren, die vor der Zulassung eines Lieferanten überprüft werden müssen
Der Ausdruck „Grauguss aus duktilem Guss“ klingt weit gefasst, um jede Gießerei abzudecken, aber der Unterschied zwischen einem Guss, der lange hält, und einem Guss, der leckt, reißt oder sich verformt, liegt in der Prozessdisziplin. Bevor Käufer sich an einen Lieferanten binden, sollten sie vier Bereiche überprüfen.
- Metallurgische Kontrolle. Kohlenstoffäquivalent, Siliziumgehalt und Impfpraxis bestimmen die Graphitform und -kühlung. Eine Gießerei, die jede Schmelze aufzeichnet und spektrochemische Analysen teilen kann, ist eine Gießerei, die einen Grad über alle Produktionsläufe hinweg beibehalten kann.
- Abschnittsempfindlichkeit. Ein Gussstück mit sowohl dünnen als auch dicken Abschnitten ist schwierig zu gießen, da die Abkühlgeschwindigkeiten unterschiedlich sind. Grauguss, der in dünnen Abschnitten hart abschreckt, lässt sich nur schwer bearbeiten; Sphäroguss, der in schweren Abschnitten seine Nodularität verliert, wird schwach. Der Lieferant sollte erklären, wie beide Bedingungen kontrolliert werden.
- Maßtoleranz und Bearbeitungszugabe. Gusstoleranzklassen und vereinbarte Bearbeitungszugaben legen fest, wie viel Material Ihr Bearbeitungszentrum abtragen muss. Streitigkeiten beginnen oft mit inkonsistenten Maßen und nicht mit falschen Nennmaßen.
- Inspektion und Prüfung. Bestätigen Sie, ob die Gießerei Zug-, Härte-, Druck-, Ultraschall- oder Magnetpulverprüfungen durchführt. Ein Prüfzeugnis ist nur dann aussagekräftig, wenn es der gleichen Charge entspricht wie Ihre Gussteile.
Zusammenarbeit mit einer Gießerei, die beide Familien als Kerngeschäft betrachtet
Haian Aoyu Machinery Manufacturing Co., Ltd. Die Produktion von Gussteilen aus Grauguss und Sphäroguss erfolgt im Kerngeschäft und nicht als gelegentlicher Nebenerwerb. Das Unternehmen betreibt eine Gießerei mit einer Jahreskapazität von 20.000 Tonnen in Nantong, Jiangsu, mit 30.000 Quadratmetern Gebäudefläche und exportiert in die USA, nach Deutschland, Italien, Dänemark, in die Schweiz, nach Belgien, Spanien und Japan.
Für Gerätehersteller besteht der praktische Vorteil darin, dass beide Eisenfamilien in einer Lieferkette geplant werden können. Kompressorgussteile wie Gehäuse, Rahmen, Zylinder, Kurbelgehäuse und Öleimer; Pumpen- und Ventilgussteile wie Pumpenkörper, Abdeckungen und Ventilkörper; und Werkzeugmaschinengussteile wie Sockel und Säulen können unter einem einzigen Qualitätssystem und einem einzigen Kommunikationskanal konsolidiert werden.
Eine Gießerei, die täglich beide Familien gießt, kann eine Zeichnung auch schneller in Prozessparameter umwandeln. Wenn ein Teil aus Grauguss und ein anderes aus Sphäroguss besteht, kann der Lieferant potenzielle Gussprobleme erkennen, bevor das Werkzeug geschnitten wird, und nicht erst, nachdem die erste Charge die Prüfung nicht bestanden hat.
Das Fazit
„Grauguss aus duktilem Guss“ ist keine einzelne Materialentscheidung; es ist eine Portfolioentscheidung. Grauguss trägt zur Schwingungsdämpfung, Bearbeitbarkeit und geringeren Kosten bei. Sphäroguss trägt zur Festigkeit, Zähigkeit und Druckfestigkeit bei. Die beste Beschaffungsstrategie besteht darin, jedes Gussstück anhand seiner mechanischen Aufgabe zu definieren, dann die Gießerei die entsprechende Qualität vorschlagen zu lassen und die Metallurgie, Abmessungen und Inspektionsaufzeichnungen zu überprüfen, bevor die Produktion beginnt.