DE
 英语
 西班牙语
 俄语
 德语
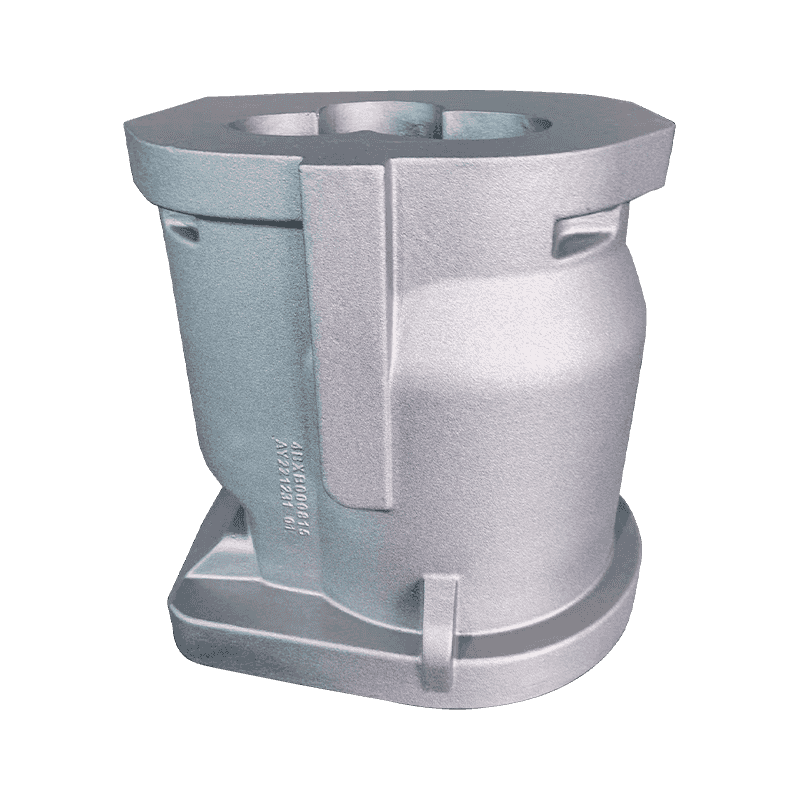
Ein 1,8 Tonnen schwerer Kompressorkörper kommt mit sauberen Kanten aus dem Auspackraum, besteht die Maßprüfung und versagt dann im Bearbeitungszentrum: Wenige Millimeter unter der Oberseite öffnet sich ein dunkles, verschmiertes Band. Das Chemieblatt sieht vernünftig aus und der Guss ist nicht porös. Der Fehler liegt in der Flotation des Graphits, und sobald er eine bearbeitete Oberfläche erreicht, sind die Wärme, die Schmelzbehandlung und die Formungskosten bereits aufgebraucht.
Die Arbeitsregel ist einfach anzugeben. Flotation ist ein dichtebedingter Defekt langsam abkühlender schwerer Abschnitte und wird durch die Anpassung des Kohlenstoffäquivalents an den Abschnittsmodul, durch gezielte Kühlung der Oberseite und durch die vorherige Entscheidung, wo das Opfermetall sitzen soll, kontrolliert. Chemie allein wird das Problem nicht beheben, und ein separat gegossener Teststab wird Sie nicht davor warnen.
Was Graphitflotation eigentlich ist
Sphäroguss verfestigt sich durch eine eutektische Reaktion, bei der Graphit als Knötchen in der Flüssigkeit wächst. Ein Knötchen hat eine Dichte von etwa 2,2 g/cm³; das umgebende flüssige Eisen liegt bei etwa 7 g/cm³. Dieser Spalt stellt eine Auftriebskraft dar und reicht in einem Gussstück, das lange Zeit flüssig bleibt, aus, um Knötchen durch die Schmelze nach oben zu bewegen.
Bei einer 20-mm-Wand dauert das Einfrieren Sekunden und die Knötchen bleiben dort, wo sie sich bilden, fest. In einer 150-mm-Wand kann dieselbe Legierung viele Minuten lang flüssig bleiben, und Knötchen, die sich früh bilden, haben Zeit zum Aufsteigen. Das Ergebnis ist eine graphitreiche Schicht unter der Oberseite – oft 5 bis 30 mm dick, je nach Abschnittsgröße und Gießtemperatur –, die über einem Band sitzt, dessen Struktur und Eigenschaften sich stillschweigend verschlechtert haben.
Bei der Flotation handelt es sich um eine Makroseigerung, nicht um ein Problem der Knötchenbildung. Das betroffene Band kann unter dem Mikroskop eine akzeptable Knötchenzahl aufweisen, während Zugfestigkeit und Dehnung in diesem Band stark abgenommen haben.
Diese Unterscheidung entscheidet darüber, wie der Mangel untersucht wird. Eine Gießerei kann eine hervorragende Nodularität, eine saubere Matrix und einen bestandenen Zugversuch an einem separat gegossenen Stab herstellen und dennoch ein Gussstück versenden, dessen Oberseite die erste Bearbeitung nicht übersteht. Es lohnt sich auch, die Flotation vom Rest der Defektfamilie zu trennen: Klumpiger Graphit erscheint in schweren Abschnitten eher als gebündelte, vermikularartige Degeneration als als physische Migration von Knötchen, und explodierter Graphit weist normalerweise auf ein Problem bei der Schmelzbehandlung hin. Da die Heilmittel unterschiedlich sind, muss die Diagnose spezifisch sein.
Betreiber, die den Mangel zum ersten Mal bemerken, neigen dazu, die Gießpraxis dafür verantwortlich zu machen. Es lohnt sich, auf das Material selbst zurückzukommen – eine kurze Auffrischung was Sphäroguss im Einsatz leistet relativiert das Problem, bevor die Schmelzerei die Schuld auf sich nimmt.
Kohlenstoffäquivalent und Abschnittsmodul: Die zwei Zahlen, auf die es ankommt
Zwei Variabeln bestimmen den größten Teil des Ergebnisses. Das erste ist das Kohlenstoffäquivalent, CE = C Si/3, wobei einige Geschäfte Phosphor hinzufügen. Der zweite ist der Abschnittsmodul, das Verhältnis von Volumen zu Oberfläche des schwersten Teils des Gussteils, da er festlegt, wie lange das Metall nach dem Füllen flüssig bleibt.
In veröffentlichten Übersichten über duktiles Gusseisen mit schwerem Profil wird das Flotationsrisiko auf über etwa 4,5 % CE geschätzt, und das Risiko steigt mit zunehmender Abschnittsgröße. Aus diesem Grund müssen Kohlenstoff und Silizium mit dem Widerstandsmoment korreliert werden, anstatt nur einmal ausgewählt und in einer Produktfamilie wiederverwendet zu werden: Eine Chemie, die wunderbar in eine dünne Pumpenabdeckung fließt, schwimmt in einem dicken Kompressorgehäuse.
| Variable | Warum es das Börsenrisiko verschiebt | Richtung für schwere Abschnitte |
|---|---|---|
| Kohlenstoffäquivalent | Stellt Gesamteutektischen Graphit und Fließfähigkeit ein; Ein langes Erstarrungsfenster lässt Knötchen wandern | Am unteren Ende etwa 4,1 bis 4,4 % halten, sobald die Wandstärke etwa 100 mm überschreitet |
| Kohlenstoff | Kohlenstoff is the material that floats; every extra tenth adds volume to the accumulation band | Typischerweise 3,5 bis 3,7 % statt 3,8 % und mehr |
| Silizium | Erhöht CE um etwa ein Drittel seines Eigengewichts und fördert die Graphitisierung | 2,0 bis 2,5 %, ausgewählt anhand der CE-Obergrenze und nicht anhand der Note allein |
| Gießtemperatur | Zusätzliche Überhitzung verlängert die Zeit, in der das Gussstück flüssig bleibt | So kühl, wie sich die Form zuverlässig füllt, oft 1.360 bis 1.400 °C |
| Kühlung von oben | Durch das frühe Einfrieren der Oberseite werden die Knötchen an Ort und Stelle fixiert | Schüttelfrost, dichter Sand, keine heiße Oberseite offen |
| Riser-Position | Ein oberer Steiger hält einen Flüssigkeitspool genau dort, wo sich Knötchen ansammeln | Zuführung von der Seite oder von unten, sofern die Geometrie dies zulässt; Kühlen Sie es unter der Oberseite ab |
Die Tabelle ist eine Reiserichtung, kein Rezept. Zwei Gießereien, die mit dem gleichen Widerstandsmoment arbeiten, können unterschiedliche Kohlenstoffgehalte annehmen und beide haben Recht, weil Sandeigenschaften, Kühlverfahren und Gießtemperatur unterschiedlich sind. Was sich nicht unterscheiden sollte, ist die Disziplin, einen Ziel-CE anhand des Widerstandsmoments zu schreiben, bevor das Muster montiert wird, und ihn erneut zu überprüfen, wann immer ein Kunde eine Wand dicker macht oder einen Vorsprung hinzufügt.
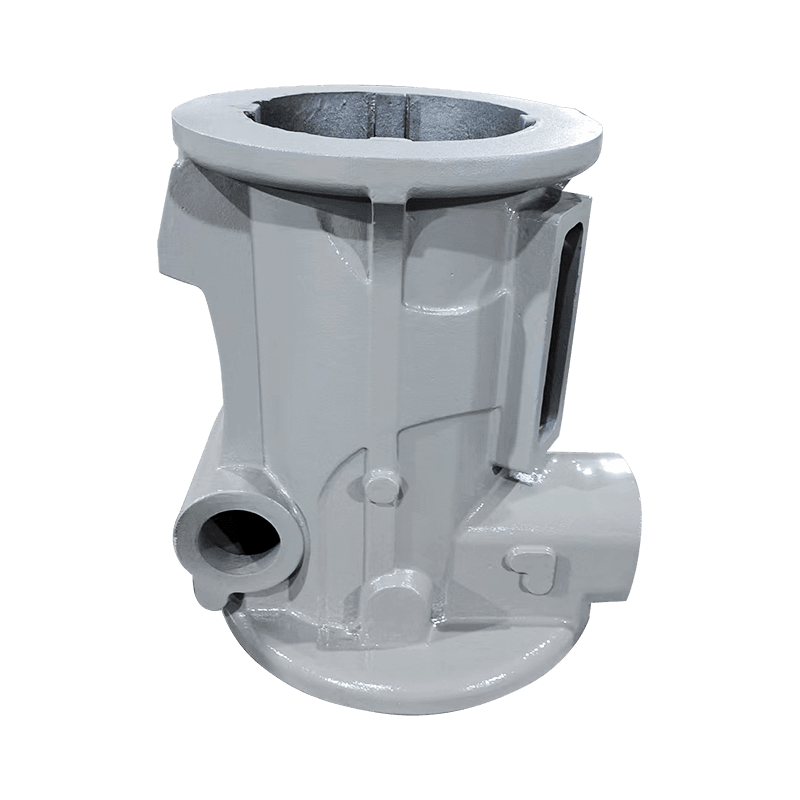
Bei Bauteilen mit dicker Schale kommt es auf die Rechnung an: Ein Kompressorgehäuse mit 60 bis 90 mm Wandstärke, ein Maschinensockel mit schwerer Zentralmasse oder ein Pumpengehäuse mit tiefem Flansch sorgen dafür, dass die Knoten lange nach oben gelangen.
Lesen Sie die Zeichen, bevor die Bearbeitungslinie es tut
Flotation kündigt sich in der Gießerei selten an. Es taucht im Bearbeitungszentrum, bei der Nacharbeit oder in einer Kundenreklamation auf. Die Signale sind konsistent genug, um eine Routine aufzubauen:
- Aussehen der Oberfläche: Die Oberseite kann nach dem Strahlen etwas stumpfer oder rauer aussehen, und durch die grobe Bearbeitung entstehen dunkle Streifen, die der Oberfläche folgen, anstatt sie zu durchqueren.
- In-situ-Metallographie: Eine Probe, die von der Oberseite eines Probegussstücks oder von einem angeformten Ansatz mit dem gleichen Modul geschnitten wurde, zeigt ein Ansammlungsband, das ein separat gegossener Stab nie zeigt.
- Härtekartierung: Die schwebende Zone ist oft weicher und ferritischer als der Großteil des Gussstücks, was auf einem kartierten Gitter deutlich zu erkennen ist.
- Ultraschallgeschwindigkeit und -dämpfung: nützlich für das Screening, sobald die Messwerte anhand geschnittener Proben derselben Geometrie kalibriert wurden.
- Destruktives Schneiden: immer noch die Referenzmethode und die Kosten für jedes neue Muster oder jede wesentliche chemische Änderung wert.
Genehmigen Sie einen schweren Guss nicht allein aufgrund der Festigkeit eines separat gegossenen Probestabs. Riegel werden dünn gegossen, gefrieren schnell und sind immun gegen den Defekt, den Sie zu erkennen versuchen.
Die günstigste Frühwarnung ist ein Probewurf durch die schwerste Wand. Ein Schnitt durch die Oberseite verrät Ihnen mehr über das Kohlenstoffäquivalent, die Platzierung des Kühlkörpers und die Position des Steigrohrs als ein Monat Zugversuche.
Gegenmaßnahmen, die in der Produktion Bestand haben
- Stellen Sie die Chemie auf den Abschnitt ein, nicht auf die Note. Ziehen Sie zuerst den Kohlenstoff nach unten und schneiden Sie dann das Silikon an der CE-Decke ab. Wenn eine Spezifikation Silizium als Matrixanforderung nach oben drängt, muss Kohlenstoff noch weiter gesenkt werden.
- Frieren Sie zuerst die Oberseite ein. Äußere oder innere Kälte oder ein vorgelagerter Sand, der die Hitze schneller anzieht, verkürzen das Zeitfenster, in dem sich Knötchen bewegen können. Messen Sie die Kälte an der tatsächlichen heißen Stelle aus, anstatt sie punktuell über das Gesicht zu verteilen.
- So kühl gießen, wie sich die Form zuverlässig füllt. Überhitzung erhöht die Fließfähigkeit und kostet Flotationswiderstand; 1.360 bis 1.400 °C decken die meisten Arbeiten mit schweren Profilen ab, und langes Halten im Ofen wirkt sich ebenfalls nachteilig aus.
- Entscheiden Sie, wo der Defekt leben darf. Kritisch bearbeitete Flächen gehören an den Boden oder an eine Seite der Form; Die Oberseite erhält eine Opferzugabe von 10 bis 25 mm als üblicher Ausgangspunkt, die mit dem darin befindlichen schwimmenden Band wegbearbeitet wird.
- Halten Sie die Schmelze dicht. Ein Magnesiumrückstand von etwa 0,03 bis 0,05 %, ein geringer Gehalt an seltenen Erden, eine schnelle Beimpfung und kein unnötiges Nacherhitzen verringern die Wahrscheinlichkeit, dass ein Behandlungsproblem ein Flotationsproblem verschlimmert.
- Überprüfen Sie dies pro Hitze, nicht pro Jahr. Eine geschnittene Probe aus dem ersten Guss eines neuen Modells sowie eine periodische Metallographie von der Oberseite erfassen ein driftendes Kohlenstoffäquivalent, bevor eine Charge die Bearbeitungslinie erreicht.
Nichts davon ist für sich genommen teuer, und bei einer schweren einteiligen Struktur – einem Maschinensockel, einem Kompressorkörper, einem Pumpengehäuse – amortisiert sich der geteilte erste Artikel schon beim ersten Mal, da er einen Ausschuss von Gussstücken verhindert.
Was Sie fragen sollten, bevor Sie die Bestellung aufgeben
Wenn Sie schwere Gussteile aus duktilem Gusseisen kaufen, ist die Flotation sowohl eine Lieferantenfrage als auch eine Gießereifrage. Die gewünschten Antworten sind konkret und die Fragen kurz:
- Auf welchem Abschnittsmodul haben Sie die Chemie aufgebaut und welches Kohlenstoffäquivalent haben Sie dafür angestrebt?
- Woher nehmen Sie die metallografische Probe, vom Gussstück selbst oder von einem separat gegossenen Barren?
- Wie steuern Sie die Kühlung auf der Oberseite und wie ist die Position des Steigrohrs?
- Welche Bearbeitungszugabe lassen Sie auf der Oberseite und wie sind Sie auf diesen Wert gekommen?
- Zeichnen Sie Kohlenstoff, Silizium, Magnesium und die Gießtemperatur für jede Schmelze auf, und kann ich die Daten der letzten sechs Monate sehen?
Ein Lieferant, der die ersten beiden Fragen allgemein beantwortet und die letzte mit einem Versprechen beantwortet, gibt eher auf den Preis als auf die Struktur ab. Die wirtschaftliche Konsequenz verdient es, deutlich zu sagen: Ein Gussstück, das sein Zertifikat besteht und im Bearbeitungszentrum versagt, ist die teuerste Art von Ausschuss, weil der Käufer bereits für Transport, Bearbeitungszeit und eine stillgelegte Produktionslinie bezahlt hat.
Die Lieferanten, die schwere Abschnitte gut handhaben, beantworten diese Fragen normalerweise, bevor sie gestellt werden; Abschnittsmodul, Zielkohlenstoffäquivalent, Kühlanordnung und Probenahmeposition erscheinen in der Regel ohne Aufforderung im Angebotspaket.
Die gleiche Disziplin zieht sich durch das Sphäroguss-Sortiment Sie sind um Komponenten von Kompressoren, Pumpen, Ventilen und Werkzeugmaschinen herum aufgebaut, deren Wandstärke so unterschiedlich ist, dass keine einzige Chemie jedes Teil abdeckt.
Die Graphitflotation ist kein mysteriöser Defekt, wenn die Physik einmal auf dem Tisch liegt. Knötchen sind leichter als die Flüssigkeit, die sie trägt, schwere Abschnitte bleiben lange genug flüssig, damit dieser Unterschied von Bedeutung ist, und das Metall, das unter der Oberseite landet, ist nicht das Metall, das in der Zeichnung angenommen wird.
Kontrollieren Sie es mit drei frühzeitig getroffenen Entscheidungen: Kohlenstoffäquivalent angepasst an den Widerstandsmoment, gezielte Kühlung der Oberseite und eine Bearbeitungszugabe, die das schwimmende Band im Abfallbehälter und nicht im fertigen Teil hält. Alles, was danach kommt – Prüfstäbe, Zertifikate und Inspektionsberichte – ist eine Bestätigung, kein Schutz.