DE
 英语
 西班牙语
 俄语
 德语
Der mikrostrukturelle Unterschied erklärt fast alles
Grauguss und Sphäroguss haben die gleiche Grundchemie: Eisen, Kohlenstoff und Silizium mit geringen Mengen an Mangan, Schwefel und Phosphor. Der entscheidende Unterschied besteht darin, wie Kohlenstoff beim Abkühlen des Metalls in der Form erstarrt.
Im Grauguss fällt Kohlenstoff als Flockengraphit aus. Diese Flocken bilden im Inneren des Metalls ein zusammenhängendes Netzwerk, das dem Grauguss seine charakteristische graue Bruchfläche verleiht. Die Flocken wirken auch als innere Kerben, die die Zugfestigkeit begrenzen und dazu führen, dass das Metall nahezu keine Dehnung aufweist. Bei Sphäroguss zwingt eine Magnesiumbehandlung den Graphit dazu, kugelförmige Knötchen statt Flocken zu bilden. Durch das Entfernen der scharfen Flockenspitzen werden die Stellen entfernt, an denen sich Spannungen konzentrieren, und das Metall erhält die Fähigkeit, sich plastisch zu verformen, bevor es bricht.
Diese einzige Änderung der Graphitform führt zu nahezu allen praktischen Unterschieden zwischen den beiden Gussmaterialien. Dies erklärt auch, warum Gießereien sie als separate Produktionslinien behandeln: Sphäroguss erfordert eine strengere Prozesskontrolle, und dieser Unterschied spiegelt sich im Preis wider.
Die fünf Zahlen, die am wichtigsten sind
Wenn eine Zeichnung zur Prüfung eintrifft, vergleichen Ingenieure Grauguss und Sphäroguss anhand eines kompakten Satzes mechanischer Eigenschaften. Die folgenden Werte stellen zwei gängige technische Qualitäten dar.
| Eigentum | Grauguss, ASTM A48 Klasse 30 | Sphäroguss, ASTM A536 65-45-12 |
|---|---|---|
| Zugfestigkeit | 30.000 psi (207 MPa) | 65.000 psi (450 MPa) |
| Streckgrenze | Nicht definiert | 45.000 psi (310 MPa) |
| Bruchdehnung | Weniger als 1 % | 12 % |
| Schlagenergiekapazität | Ungefähr 2 ft-lb | 7 bis 15 ft-lb |
| Relative Schwingungsdämpfung | Ausgezeichnet | Mäßig |
| Relative Wärmeleitfähigkeit | Höher | Niedriger |
| Bearbeitbarkeitsbewertung | Überlegen | Gut |
Beachten Sie die Streckgrenze für Grauguss. Es ist kein Versäumnis. Grauguss bricht unter Spannung, bevor es sich plastisch verformt, sodass es keine definierte Streckgrenze hat. Bei einer Komponente mit einem großzügigen Sicherheitsfaktor ist dies akzeptabel, bei einem Teil, das Stöße, Druckwechsel oder Biegebelastungen überstehen muss, stellt dies jedoch eine erhebliche Einschränkung dar.
Die Wärmeleitfähigkeit folgt der gleichen Logik. Das Graphitnetzwerk von Grauguss leitet Wärme leichter als die Kugelstruktur von Sphäroguss, die bei heiß laufenden Komponenten wie Bremstrommeln, Zylinderlaufbuchsen und bestimmten Kompressorteilen von Bedeutung ist. Sphäroguss gibt im Austausch für Festigkeit und Zähigkeit etwas Wärmeleistung auf.
Wenn Grauguss die richtige Antwort ist
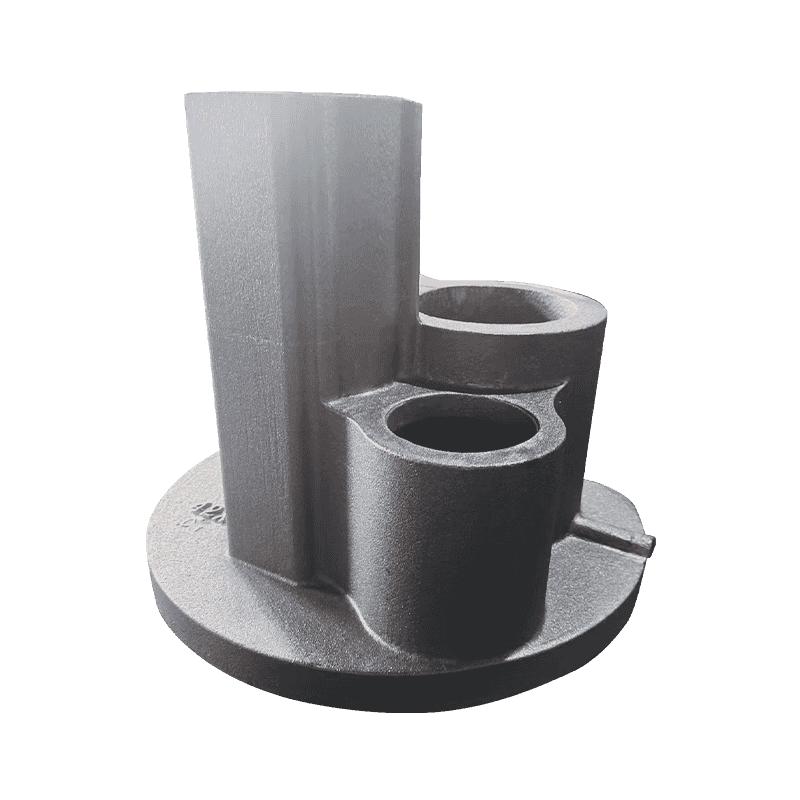
Der Flockengraphit aus Grauguss erfüllt zwei Aufgaben, die Sphäroguss nicht erfüllen kann. Erstens dämpft es Vibrationen. Wenn das Material mechanische Energie aufnimmt, leiten die Graphitflocken diese durch mikroskopische Verformung ab, weshalb Grauguss nach wie vor die klassische Wahl für Werkzeugmaschinenbasen, Säulen und andere steifigkeitskritische Strukturen ist, bei denen Vibrationen die Oberflächenqualität und Werkzeuglebensdauer direkt beeinträchtigen.
Zweitens lässt sich Grauguss außergewöhnlich gut bearbeiten. Die Graphitflocken wirken beim Schneiden als Spanbrecher, reduzieren den Werkzeugverschleiß und verbessern die Oberfläche bearbeiteter Oberflächen. Bei Teilen mit komplizierten Kernkanälen – Pumpenkörper, Kompressorgehäuse, Ölkanäle – zeigt sich dieser Vorteil der Bearbeitbarkeit direkt in den Kosten pro fertigem Stück.
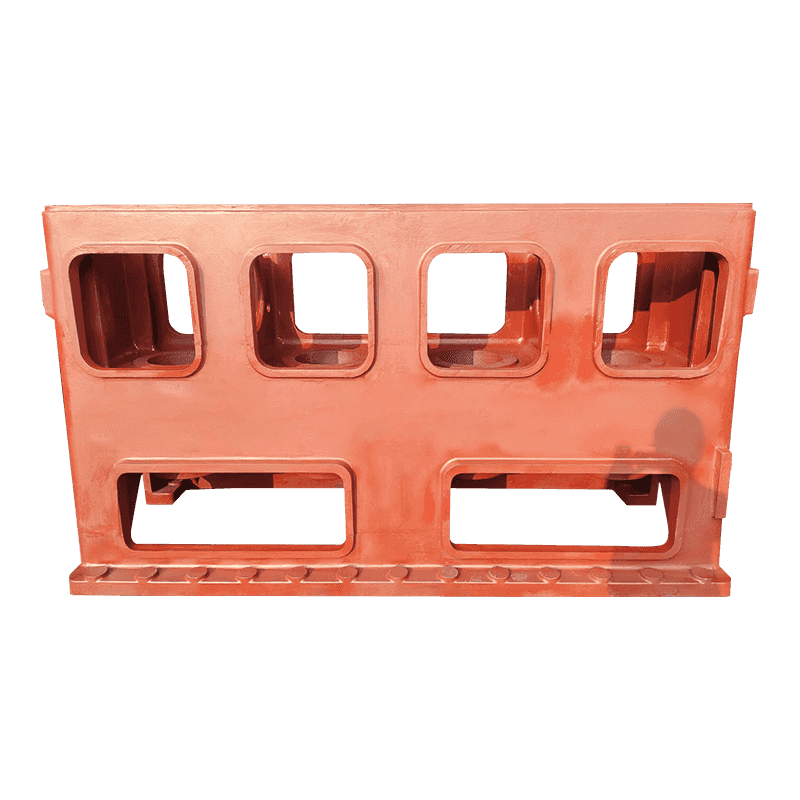
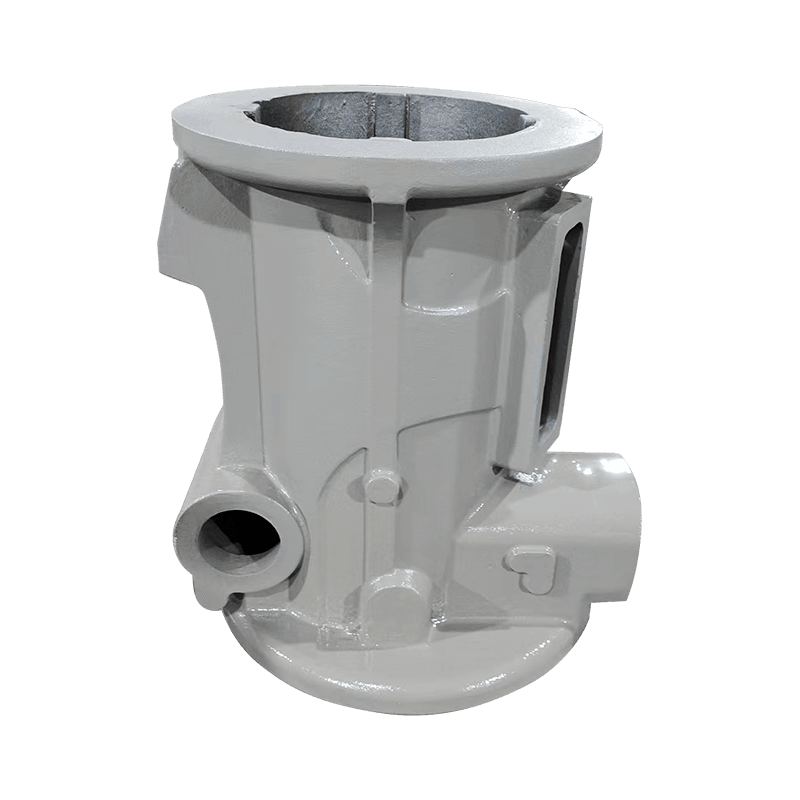
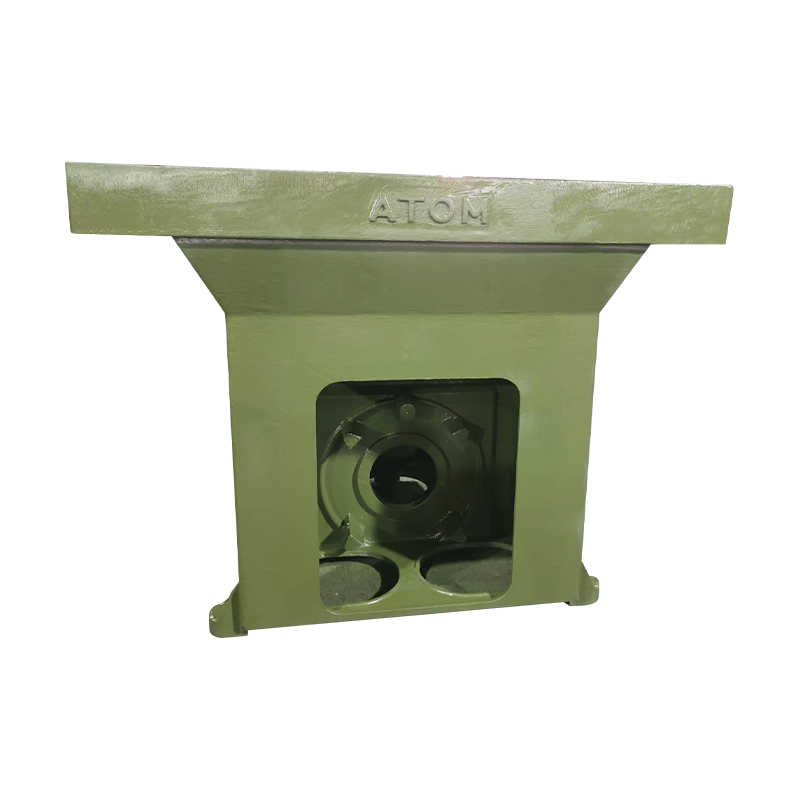 Präzisionsguss der Werkzeugmaschinenbasis für stabilen Halt Dieses Gussteil der Werkzeugmaschinenbasis trägt und positioniert Spindel-, Bett- und Arbeitstischkomponenten und trägt so zur Steifigkeit und Dimensionsstabilität der Maschine bei. Seine Bearbeitbarkeit und vibrationsdämpfenden Eigenschaften sind relevant, wenn statische Belastungen und moderate Temperaturen die Anwendungen dominieren. Produkt anzeigen →
Designgewinn: Wenn die vorherrschenden Lasten statisch sind, die Betriebstemperatur moderat ist und die Vibrationskontrolle Priorität hat, liefert Grauguss normalerweise die niedrigsten Gesamtkosten. Halten Sie den Sicherheitsfaktor großzügig, und das Fehlen einer definierten Streckgrenze stellt selten ein praktisches Problem dar.
Beim Sphäroguss schützt das Design
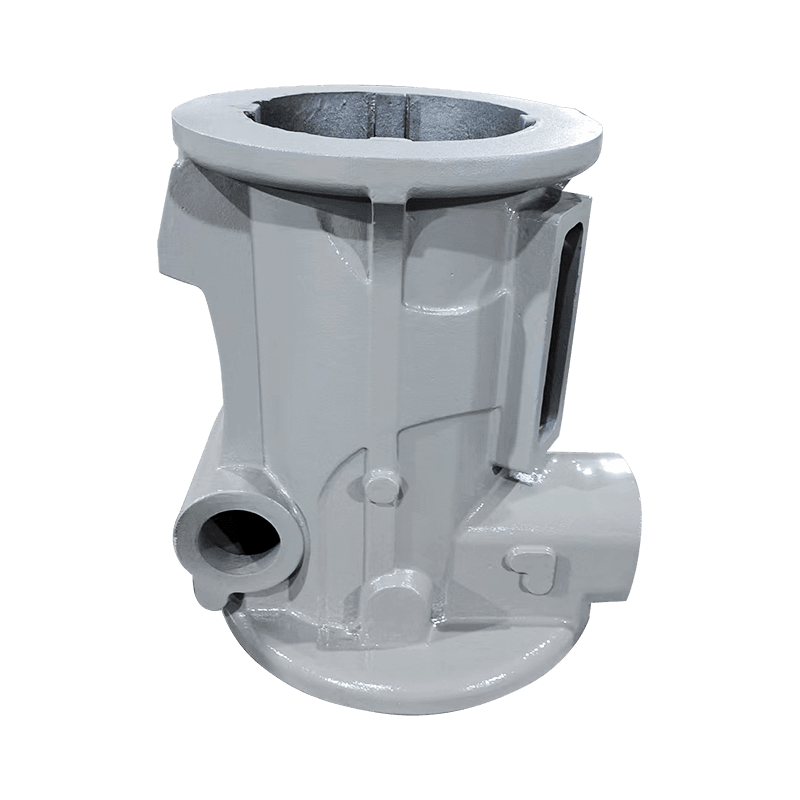
Wechseln Sie den Lasttyp und die Antwort dreht sich um. Wenn ein Gussstück Stöße absorbieren, Druck aushalten oder Ermüdungserscheinungen bei hoher Lastspielzahl überstehen muss, bietet Sphäroguss etwas, was Grauguss strukturell nicht kann: Verformung vor dem Bruch. Ein gutes Beispiel ist das Kurbelgehäuse eines Kompressors. Es stützt die Kurbelwelle und widersteht Wechselkräften der Pleuelstangen. In einem Grauguss-Kurbelgehäuse kann sich eine Diskontinuität im Gussstück schnell in einen sich ausbreitenden Riss verwandeln, da die Spitzen der Flocken die Spannung konzentrieren. Bei duktilem Gusseisen verteilt sich die Spannung um jedes Knötchen herum, und ein Riss muss viel härter arbeiten, um zu wachsen.
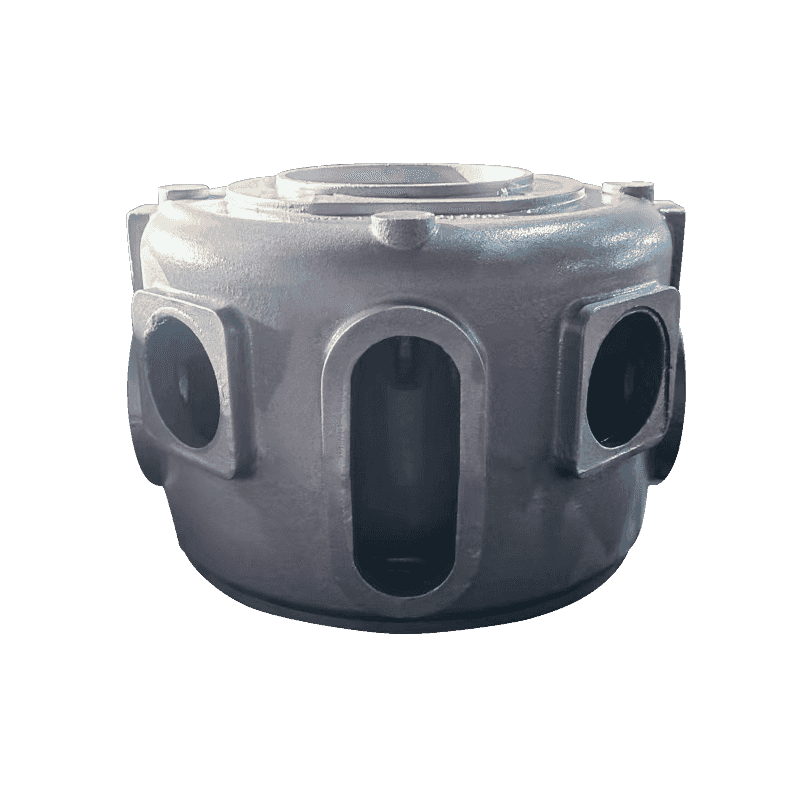
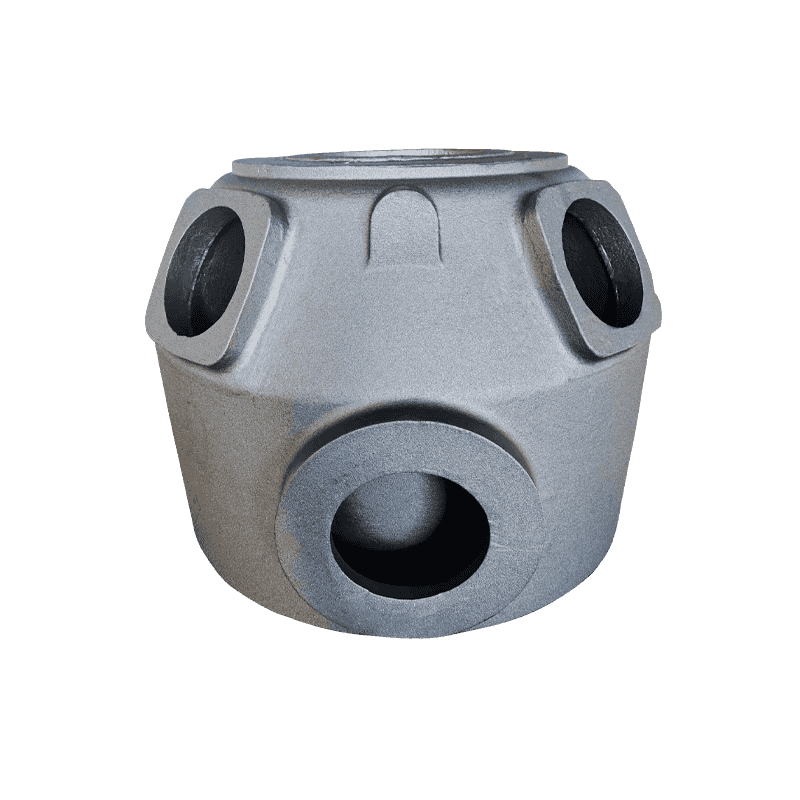
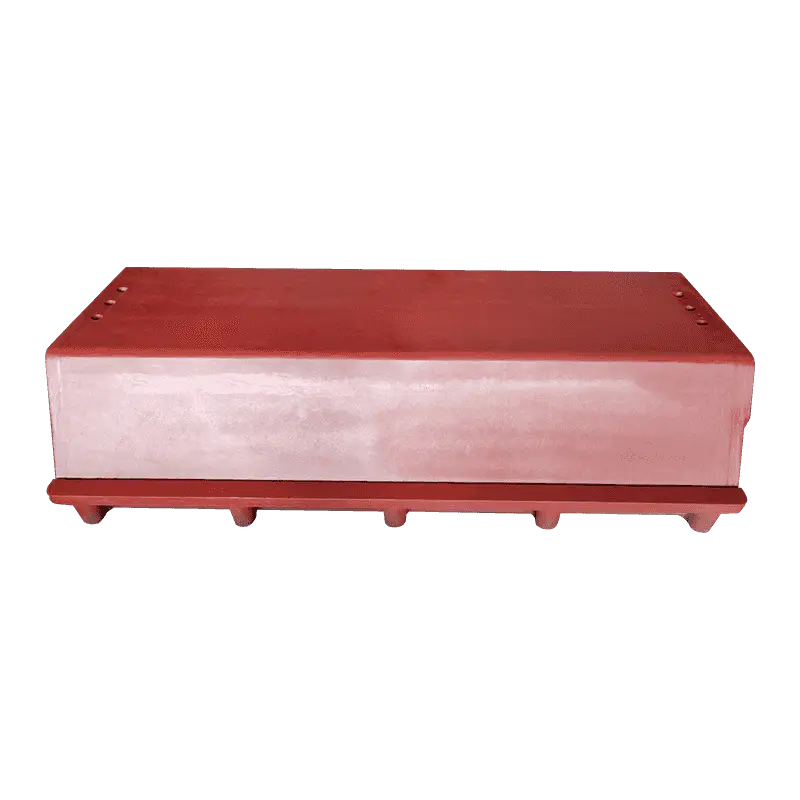 Kompressor-Kurbelgehäuse aus duktilem Eisen für Ermüdungsfestigkeit Ein Kompressorkurbelgehäuse aus Sphäroguss bietet eine Verformung vor dem Bruch und verteilt die Spannung um die Graphitknötchen herum, um einem Risswachstum unter wechselnden Kräften entgegenzuwirken. Es eignet sich für Anwendungen, bei denen Stöße absorbiert, Druck gehalten werden oder Ermüdungserscheinungen bei hohen Zyklen auftreten. Produkt anzeigen →
Die gleiche Logik gilt für Ventilkörper, Pumpengehäuse und andere druckführende Teile. Konstrukteure wählen Sphärogusssorten wie 65-45-12 oder 80-55-06 aus, weil diese Sorten ihnen eine echte Streckgrenze bieten, anhand derer sie rechnen können. Wenn Sie tiefer verstehen möchten, was Sphäroguss auf Materialebene ist, beginnen Sie damit Übersicht über Sphäroguss .
Kennen Sie den Standard. Grauguss wird üblicherweise nach ASTM A48 (Klasse 20 bis 60) oder ISO 185 spezifiziert. Sphäroguss wird nach ASTM A536 (Sorten wie 60-40-18, 65-45-12, 80-55-06 und 100-70-03) oder ISO 1083 spezifiziert. Schreiben Sie die Norm auf die Zeichnung; Eine mündliche Vereinbarung reicht nicht aus.
Drei Fragen, die Sie beantworten müssen, bevor Sie ein Angebot anfordern
Gießereien werten wöchentlich Dutzende Anfragen aus. Diejenigen, die sich am schnellsten bewegen, tragen eine klare Materialspezifikation. Bevor Sie die nächste Angebotsanfrage senden, beantworten Sie drei Fragen.
- Welche Note und welcher Standard? Nicht nur Grauguss oder Sphäroguss, sondern eine bestimmte Klasse, Sorte und Norm, damit die Gießerei die Schmelze planen kann.
- Was ist das Querschnittsdickenprofil? Ein dicker Abschnitt kühlt langsam ab und vergröbert die Graphitstruktur, wodurch sich das mechanische Ergebnis verändert. Durch das Impf- und Kühlverfahren der Gießerei bleibt die angegebene Qualität über verschiedene Wandstärken hinweg erhalten.
- Was sind die Akzeptanzkriterien? Separat gegossene Zugstäbe, Brinell-Härtebereiche, Ultraschallprüfung oder Mikrostrukturbewertungen. Vereinbaren Sie diese vor Produktionsbeginn.
Fütterung ist wichtig. Sphäroguss schrumpft beim Erstarren stärker als Grauguss. Ein dünnwandiges Gussstück aus duktilem Gusseisen ohne Zuführweg ist ein Kandidat für Schrumpfporosität. Überprüfen Sie daher vor der Produktion den Anguss- und Steigungsplan mit der Gießerei.
Allein die Härte kann irreführend sein. Ein hoher Härtewert bedeutet nicht automatisch einen starken Guss. Dies kann auf eine Abkühlung oder Karbidbildung hinweisen, die zu einem spröden, nahezu nicht bearbeitbaren Teil führt. Überprüfen Sie immer anhand von Zug- oder Mikrostrukturdaten, bevor Sie ein neues Material zulassen.
Zusammenarbeit mit einer Gießerei, die beide Materialien gießt
Die Materialwahl ist nur die halbe Miete. Die Prozesssteuerung der Gießerei entscheidet darüber, ob ein Gussstück tatsächlich die auf der Zeichnung angegebenen Eigenschaften liefert. Wenn ein Lieferant sowohl Grau- als auch Sphäroguss in derselben Anlage gießt, erhalten Sie einen direkten Vergleich von Herstellbarkeit, Durchlaufzeit und Kosten – statt einer Preisempfehlung für das Material, mit dem er vertraut ist.
Haian Aoyu Machinery Manufacturing Co., Ltd. ist einer dieser Lieferanten. Das Unternehmen betreibt eine Eisengussanlage in der Provinz Jiangsu mit einer jährlichen Gusskapazität von rund 20.000 Tonnen, 30.000 Quadratmetern Anlagenfläche und einer Exportbilanz, die die Vereinigten Staaten, Deutschland, Italien, Dänemark, die Schweiz und Japan umfasst. Die Produktpalette umfasst Gussteile für Kompressoren, Pumpen und Ventile sowie Gussteile für Werkzeugmaschinen, so dass die Entscheidung zwischen grau und duktil von Projekt zu Projekt getroffen wird. Sie können die durchsuchen Kompletter Gussproduktkatalog um die Reichweite zu sehen.
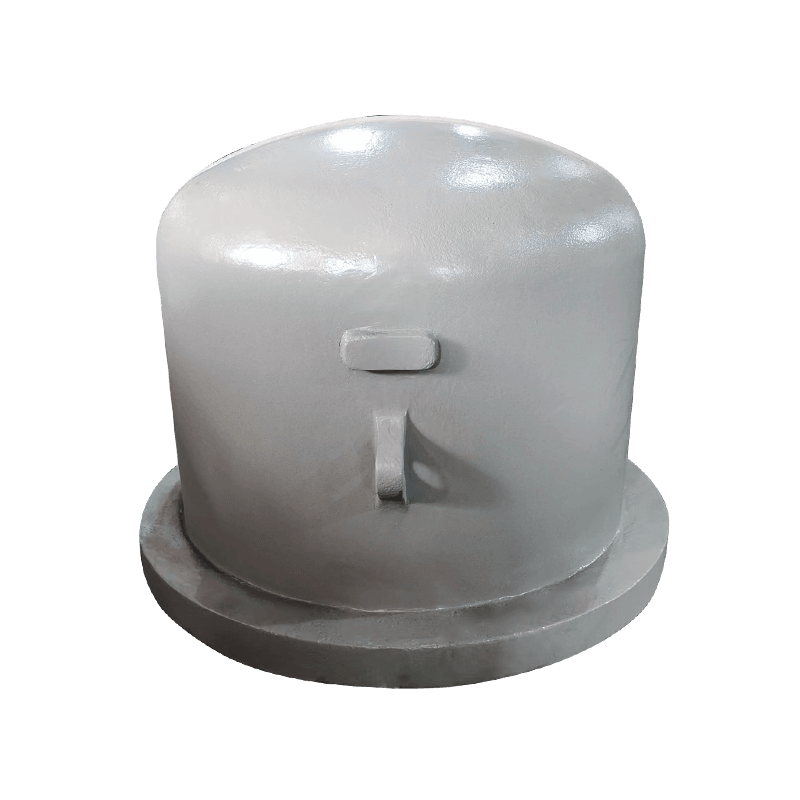
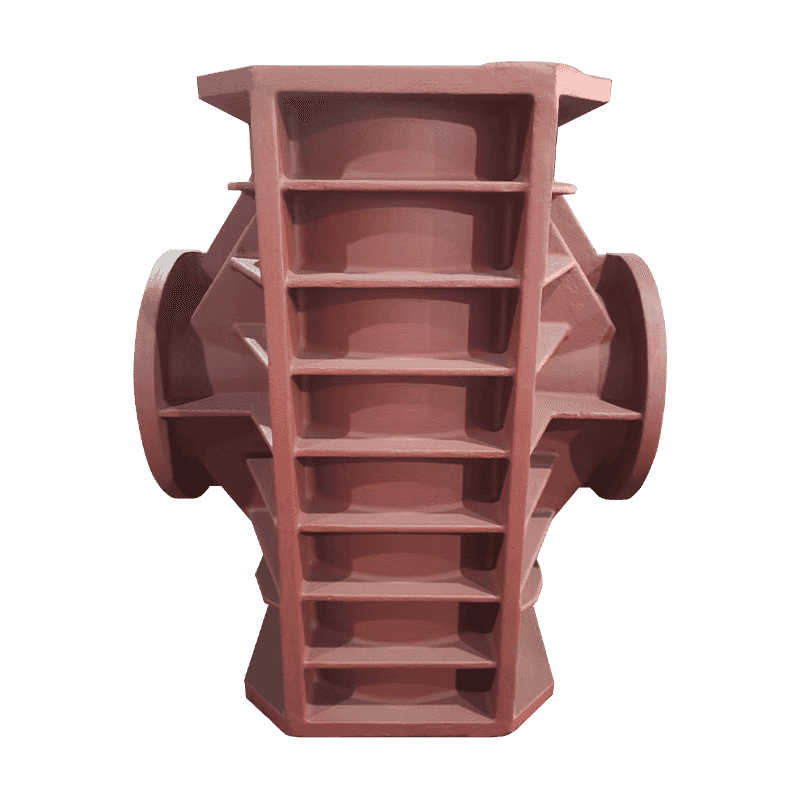
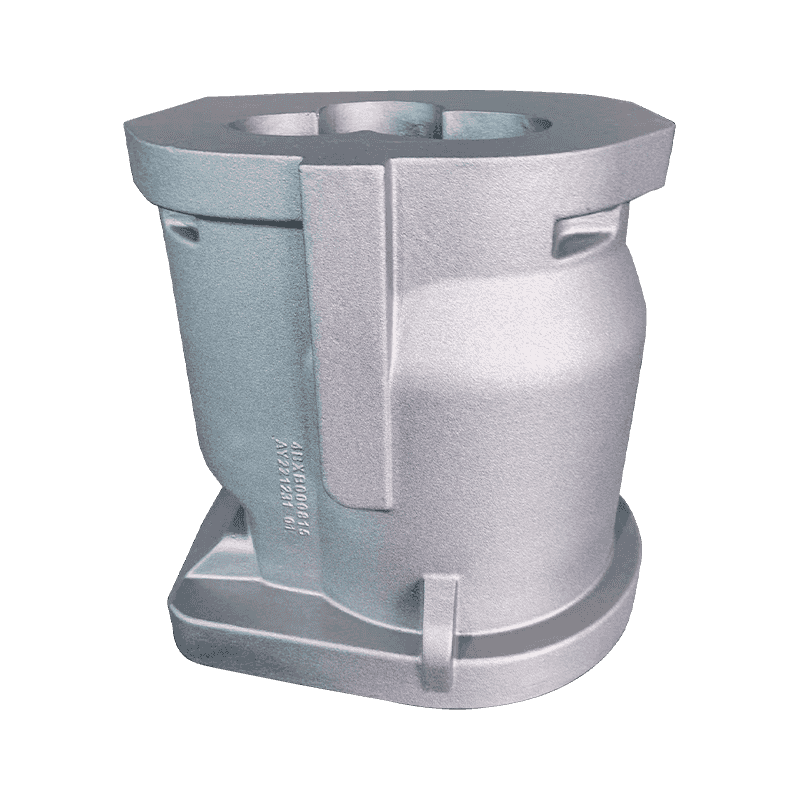
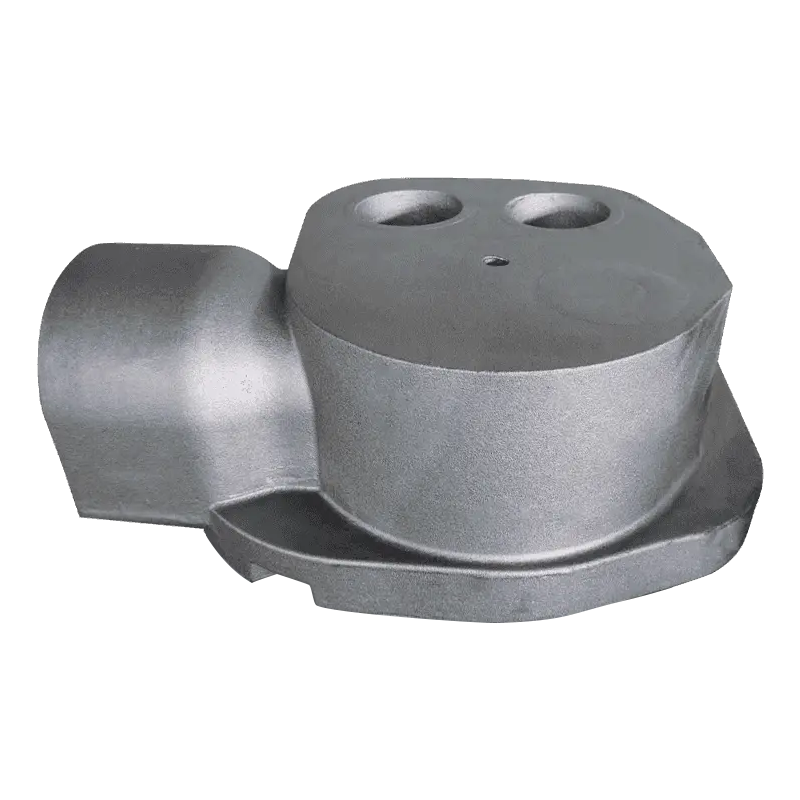
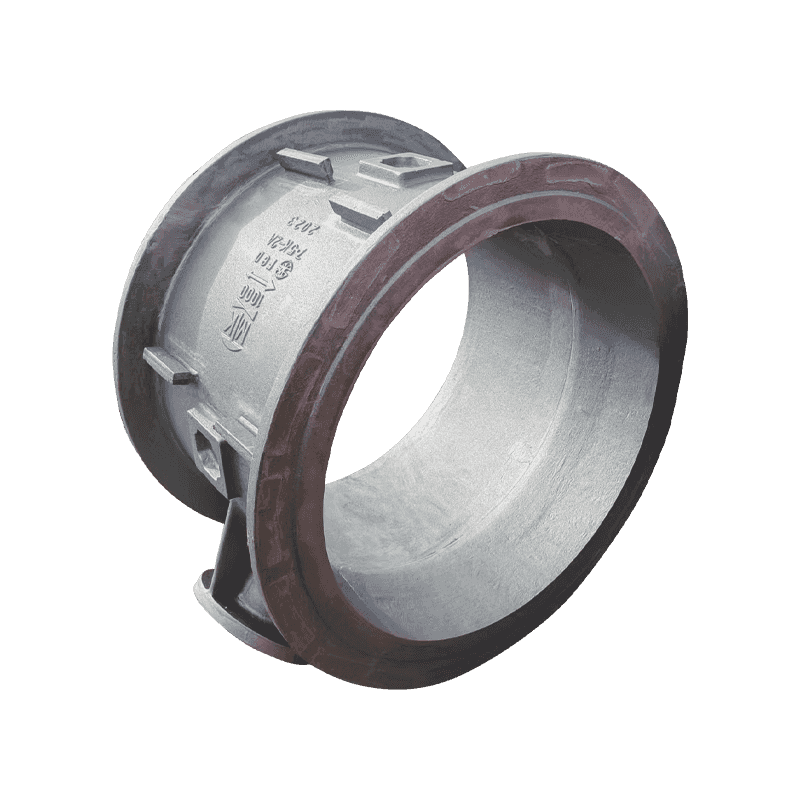 Pumpenventilkörperguss mit integrierten Strömungskanälen Dieser Pumpenventilkörperguss beherbergt und stützt Ventilkomponenten und leitet gleichzeitig Flüssigkeit durch bearbeitete Durchflusskanäle. Es ist ein wichtiger Bestandteil von Pumpensystemen, und seine Materialwahl ist bei der Bewertung von Grauguss gegenüber Sphäroguss hinsichtlich Druck und Bearbeitungskosten von Bedeutung. Produkt anzeigen →
Ein Gussstück ist eine Struktur, keine Zugprobe. Der Graphit verrät Ihnen, wie sich das Material verhält; Die Geometrie sagt Ihnen, wie sich das Teil verhält.
Bei der Wahl zwischen Grau und Duktil handelt es sich nicht um einen Beliebtheitswettbewerb zwischen Materialien. Dabei handelt es sich um eine strukturelle Bewertung dessen, was einem Teil ausgesetzt sein wird – Vibrationen, Stöße, Druck, Hitze – und wie viel es kosten wird, es in einen fertigen Zustand zu bearbeiten. Beginnen Sie mit der Graphitstruktur, vergleichen Sie die Zahlen und lassen Sie sich durch eine Gießereierfahrung mit beiden Materialien Ihre Entscheidung bestätigen. Diese Sequenz ist schneller als ein Ausfall vor Ort und billiger, als bei jedem Guss eine Überkonstruktion vorzunehmen.