DE
 英语
 西班牙语
 俄语
 德语
Die harte Wahrheit über Karbide in Gussteilen aus duktilem Eisen
Nach vier Löchern in einem Produktionslauf fängt der Bohrer an zu rauchen. Im Materialzertifikat steht Sphäroguss, Güteklasse 80-55-06. Eine stichprobenartige Prüfung der Härte in der Nähe eines Kerndurchgangs ergab einen HBW-Wert von 312, weit über der Spezifikation. Die Späne sind kurz, kiesig und grau statt sauberer Locken. Das Teil ist zwar maßhaltig, lässt sich aber schwer bearbeiten und ist unter Belastung riskant. Die Ursache sind mit ziemlicher Sicherheit Karbide.
Karbide in Gussstücken aus Sphäroguss treten bei der Eingangskontrolle selten auf. Sie verbergen sich hinter einer akzeptablen Durchschnittshärte und einer sauberen Oberfläche. Sie werden sichtbar, wenn Werkzeuge innerhalb von Minuten verschleißen, Gewinde reißen oder eine Druckprüfung fehlschlägt. Zu verstehen, wodurch sie entstehen und wie Gießereien sie verhindern, ist der direkteste Weg, um zu vermeiden, dass für dasselbe Problem zweimal bezahlt wird: einmal für den Guss, einmal für die Bearbeitung und die Garantie.
Der praktische Unterschied zwischen einem zuverlässigen Gussstück aus duktilem Gusseisen und einem problematischen Gussstück ist normalerweise nicht die durchschnittliche Härte. Es ist das Fehlen harter, spröder Phasen genau in den Zonen, die bearbeitet und belastet werden müssen.
Was Karbide sind und warum sie vorkommen
In einem korrekt verfestigten Zustand Sphäroguss Kohlenstoff fällt bei der eutektischen Erstarrung als Kugelgraphit aus. Diese Graphitkügelchen verleihen dem Eisen seine Duktilität, Dämpfungsfähigkeit und Bearbeitbarkeit. Die Umwandlung hängt von der Zeit und den Keimbildungsbedingungen ab.
Wenn die lokale Abkühlungsrate zu hoch ist oder wenn die Schmelzzusammensetzung von der graphitstabilen Zone abweicht, verbindet sich Kohlenstoff direkt mit Eisen und bildet Zementit (Fe3C). Bildet Zementit ein zusammenhängendes Netzwerk, spricht man von ledeburitischem Karbid. Es ist dieselbe Phase, die dem Weißguss seine Härte verleiht, aber bei Sphäroguss handelt es sich um einen Defekt und nicht um ein Konstruktionsmerkmal.
Die Erstarrungsforschung an Sphäroguss weist auf die gleichen Auslöser hin:
- Schnelle Abkühlung in dünnen Abschnitten. Zylinderwände, Pumpenrippen und Führungskanten verfestigen sich schneller als schwere Vorsprünge, sodass dem Graphit nur wenig Zeit zum Wachsen bleibt.
- Kohlenstoffarmes Äquivalent. Ein CE-Wert unter etwa 4,3 treibt die Erstarrung in Richtung Karbidbildung.
- Hartmetallstabilisierende Elemente. Chrom, Mangan, Molybdän, Vanadium und Bor fördern Zementit bereits in moderaten Mengen und gelangen oft über nicht überwachten Stahlschrott.
- Die Impfung lässt nach. Die Beimpfung liefert die Keimbildungsstellen, die Graphit benötigt. Zu wenig Impfmittel oder eine zu lange Verzögerung vor dem Gießen führen dazu, dass diese Stellen in der Schmelze fehlen.
- Lokale thermische Bedingungen. In den letzten Gefrierzonen eines Gussstücks konzentrieren sich massive Karbide.
„Karbide sind die Erinnerung des Gussstücks an seine eigene Abkühlungsgeschichte. Die Frage ist, ob man diese Erinnerung vor der Bearbeitung oder nach einem Fehler ausliest.“
Info. Karbide sind nicht automatisch ein Ausschussgrund. Einige Industriespezifikationen tolerieren bis zu 3 Prozent Karbid pro Fläche in definierten, nicht funktionsfähigen Zonen. Die Frage ist, ob die Toleranz dokumentiert und vereinbart ist oder ob sie zufällig entdeckt wird.
Welchen Einfluss Hartmetalle auf die Bearbeitung und die Lebensdauer haben
Die erste Regel für Karbidprobleme: Sie sind lokal. Eine einzige kalte Stelle in einem Formhohlraum kann eine Karbidzone erzeugen, während der Rest des Gussstücks in Ordnung ist. Proben mit durchschnittlicher Zugfestigkeit können bestanden werden, und das Gussstück kann trotzdem einen Fräser zerstören oder im Betrieb reißen.
Normalerweise tritt das Problem zuerst bei der Bearbeitung auf. Zementit ist viel härter als die perlitische oder ferritische Matrix, sodass ein Schneidwerkzeug, das eine Karbidzone durchquert, harte Stöße erfährt. Die Werkzeugstandzeit sinkt, die Maßhaltigkeit wird instabil und die Oberfläche reißt. Beim Bohren ist der Unterschied zwischen einer guten und einer schlechten Charge bereits in den ersten paar Löchern sichtbar.
Auf der Leistungsseite nehmen Karbide dem Material die Fähigkeit, sich plastisch zu verformen. Ein Gussstück mit einem ausgeprägten Karbidnetzwerk verhält sich wie Weißguss: härter, aber spröde. Die Dehnung kann unter 3 Prozent fallen, die Aufprallenergie sinkt stark und das Teil wird empfindlich gegenüber Kerben und Spannungskonzentrationen. Das ist wichtig für unter Druck stehende Pumpenkörper, Kompressorgehäuse, die thermischen Wechseln ausgesetzt sind, und Werkzeugmaschinenstrukturen, die eine Ausrichtung gewährleisten müssen.
| Eigentum | Normales Sphäroguss | Mit Hartmetallnetzwerk |
|---|---|---|
| Härte (HBW) | 170 - 250 | 300 - 500 lokalisiert |
| Dehnung (%) | 6 - 18 | Unter 3 |
| Schlagzähigkeit (J) | 8 - 25 | Unter 5 |
| Bearbeitbarkeit | Gut mit Standardwerkzeugen | Arm; schneller Verschleiß und Abplatzen |
| Fehlerverhalten | Duktile Verformung mit sichtbarer Warnung | Sprödbruch ohne nennenswerte Vorwarnung |
Gefahr. In einem druckführenden Teil wirkt eine Karbidzone an einer Innenecke als Rissstarter. Wenn Druck ausgeübt wird, kann die harte Zone keine Belastung aufnehmen, und das Versagen geht von einem Leck vor dem Bruch zu einem plötzlichen Bruch über.
Prozesskontrollen, die Karbide fernhalten
Die Karbidkontrolle hängt von vier Variablen ab: Chemie, Beimpfung, Abkühlgeschwindigkeit und Wärmebehandlung. Die stärksten Gießereien verwalten alle vier als ein System und nicht als separate Kontrollpunkte.
Chemie und Kohlenstoffäquivalent
Für allgemeines technisches Sphäroguss liegt das Kohlenstoffäquivalent typischerweise zwischen 4,3 und 4,6 Prozent, bei Silizium zwischen 2,2 und 2,8 Prozent. Der untere Grenzwert ist entscheidend: Unterhalb des Eutektikums CE wird die Schmelze unabhängig von der Impfqualität anfälliger für Karbidausfällung.
Späte und zuverlässige Impfung
Durch die Beimpfung werden Keimbildungsstellen für Graphit hinzugefügt. Eine späte Beimpfung, die im Gießstrahl oder beim Pfannentransfer erfolgt, führt zu der höchsten Keimzahl, wenn das Metall in die Form gelangt. Der Zeitraum zwischen Beimpfen und Gießen ist ebenso wichtig wie die Menge des Impfmittels; Eine verblasste Impfung ist eine der Hauptursachen für die Inkonsistenz zwischen den einzelnen Chargen.
Abkühlrate und Abschnittsdesign
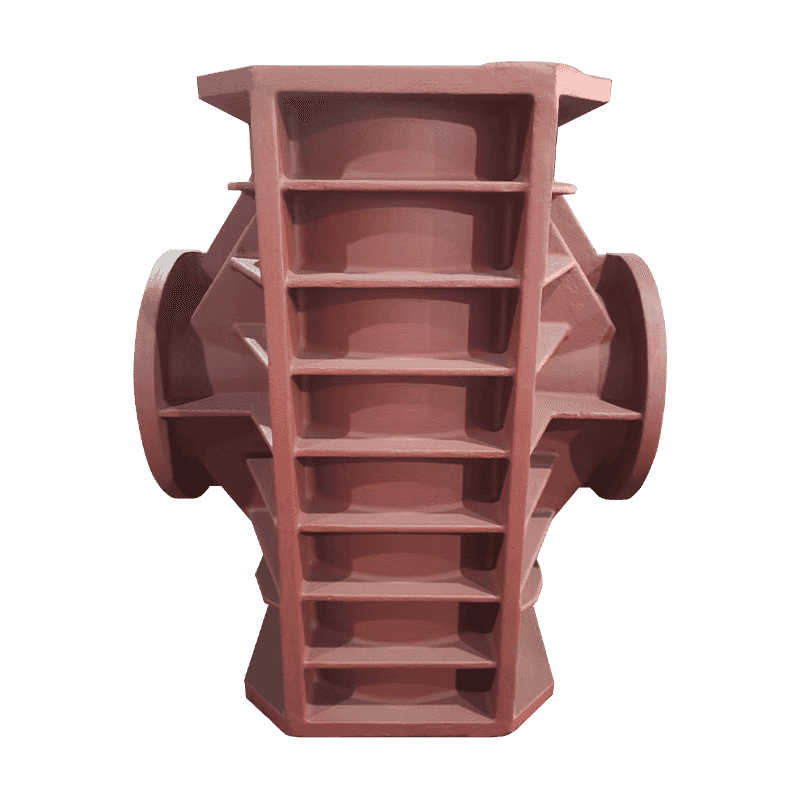
Der Gussdesigner und die Gießerei sollten dünne Abschnitte, scharfe Übergänge und Kerndurchgänge überprüfen, bevor das Modell geschnitten wird. Ein klassisches Beispiel sind dünnwandige Kompressorkomponenten: Kühlkanäle, schmale Wände und Gewindezonen schaffen mehrere Stellen mit einer hohen lokalen Kühlrate. Gießereien, die solche Teile regelmäßig herstellen, passen Anguss, Gießtemperatur und Formbedingungen an, um im graphitstabilen Bereich zu bleiben.
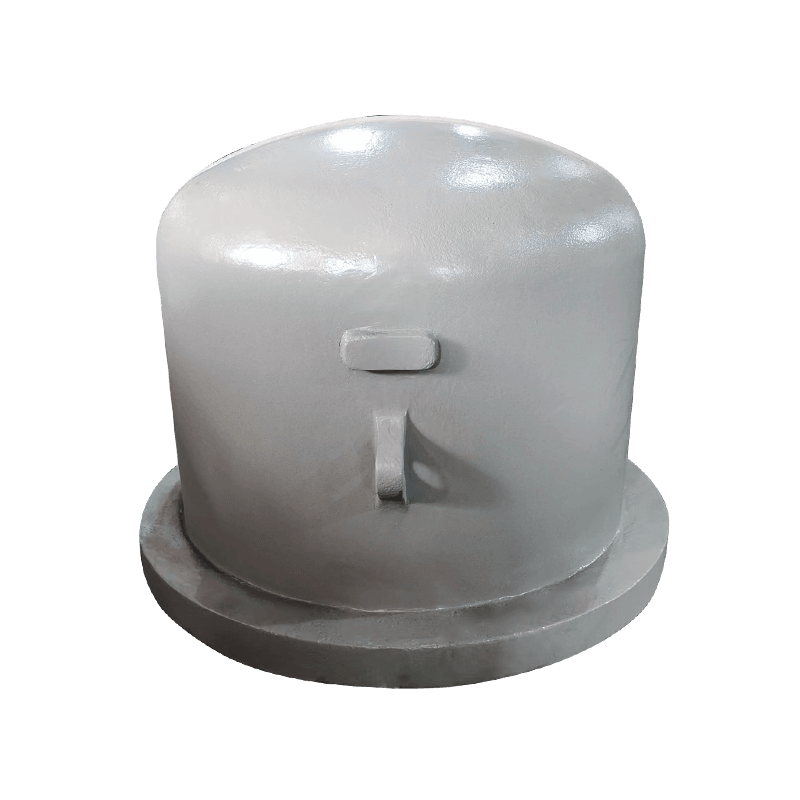
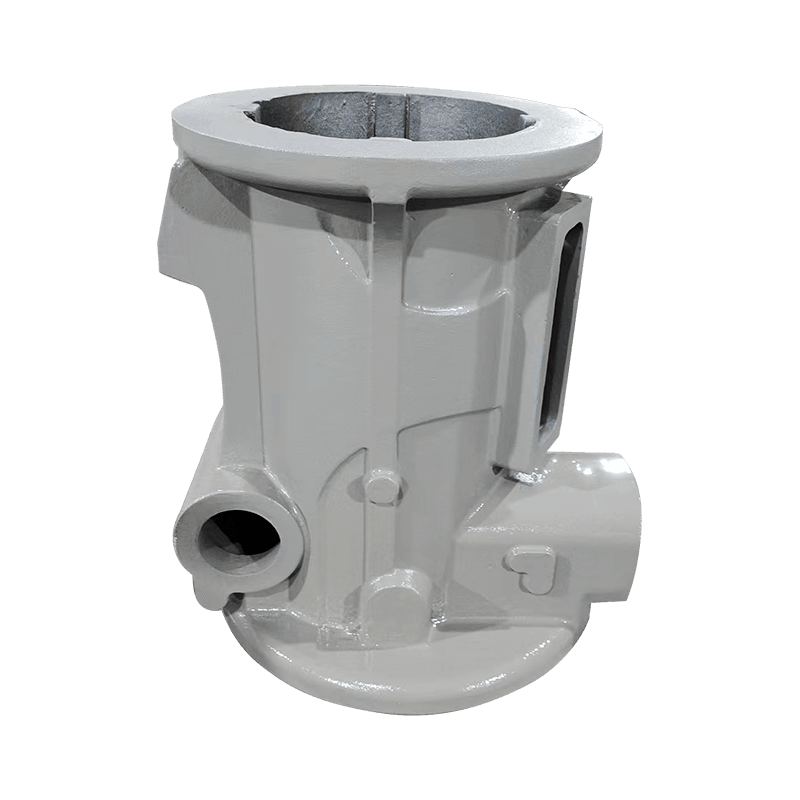
 HT250-Kompressorzylinder mit Harzsandguss Dieser drucktragende Zylinder basiert auf hochfestem HT250-Gusseisen und Harzsandguss. Seine dünnen Wände und Kühlkanäle erzeugen karbidanfällige Zonen, wodurch die hier diskutierten Risiken im Übergangsbereich direkt relevant werden. Produkt anzeigen →
Wenn ein dünner Abschnitt an einen schweren Abschnitt angrenzt, ändert sich die Erstarrungszeit abrupt, und in dieser Übergangszone treten bevorzugt Karbide auf. Musterüberprüfungen, Übergangsradien und kontrollierte Formkühlung vermeiden das Problem, anstatt es später zu beheben.
Wärmebehandlung als Korrekturschritt
Sollten sich bereits Karbide gebildet haben, werden diese durch das Ferritglühen aufgelöst. Wenn man die Gussteile ein bis drei Stunden lang bei etwa 900 Grad Celsius hält und dann langsam abkühlt, kann sich Zementit zersetzen und Kohlenstoff als Graphit ausfallen. Die Wärmebehandlung von Werkzeugmaschinengussteilen folgt der gleichen Logik: Bringen Sie die Matrix auf die angegebene Härte und entfernen Sie instabile Phasen. Die Wärmebehandlung kostet Zeit und Energie, daher betrachten Gießereien sie als Korrekturschritt und nicht als Ersatz für die Prozesskontrolle.
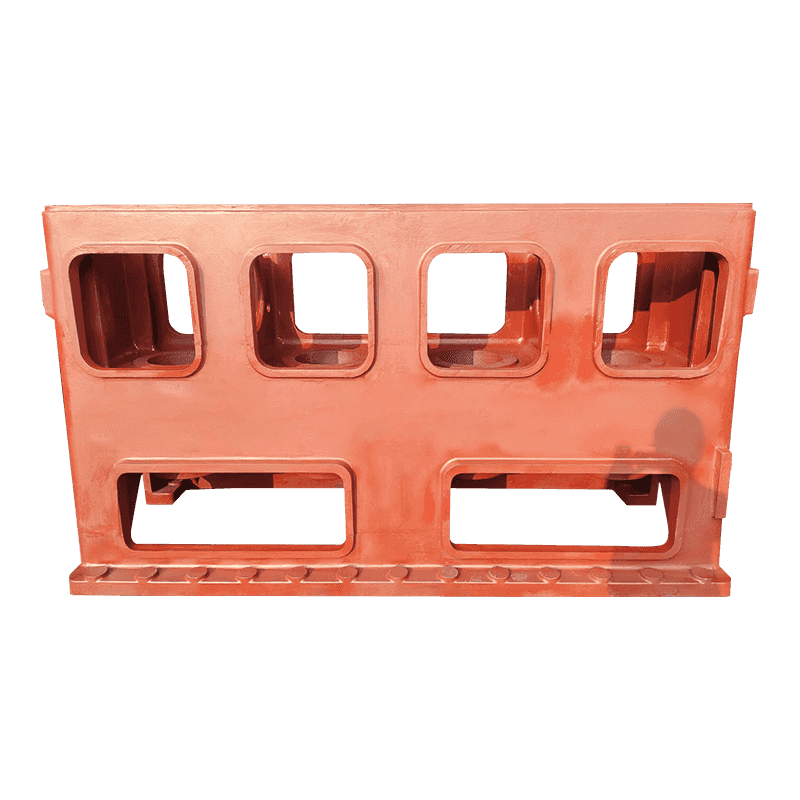
Gussteile für Werkzeugmaschinen sind mit ihren schweren Abschnitten und langen Abkühlzeiten weniger anfällig für dünnwandige Karbide, benötigen aber dennoch einen definierten Glühzyklus, um eine stabile, gleichmäßige Struktur zu liefern.
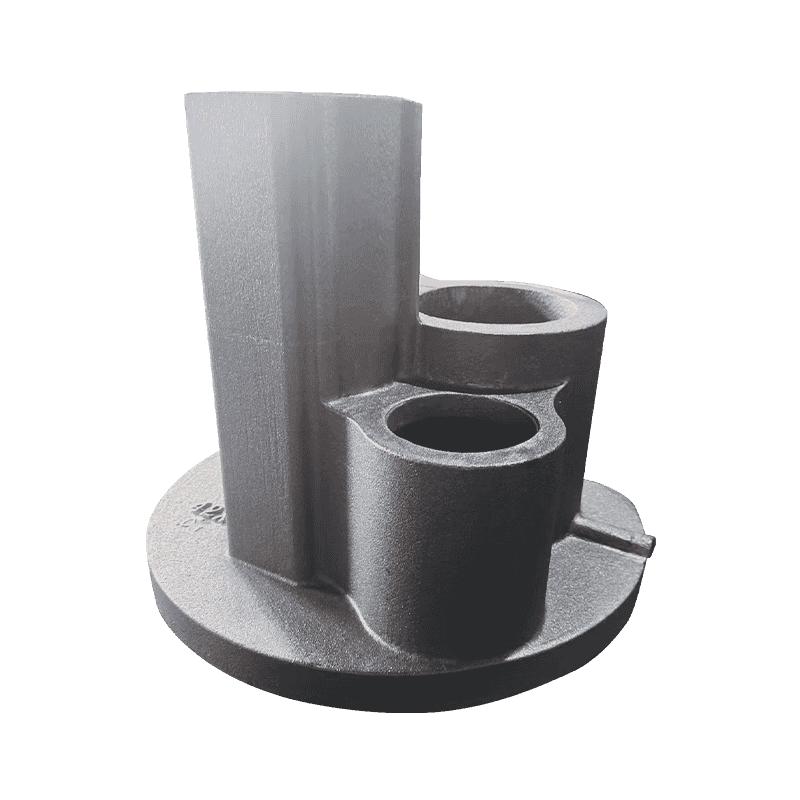
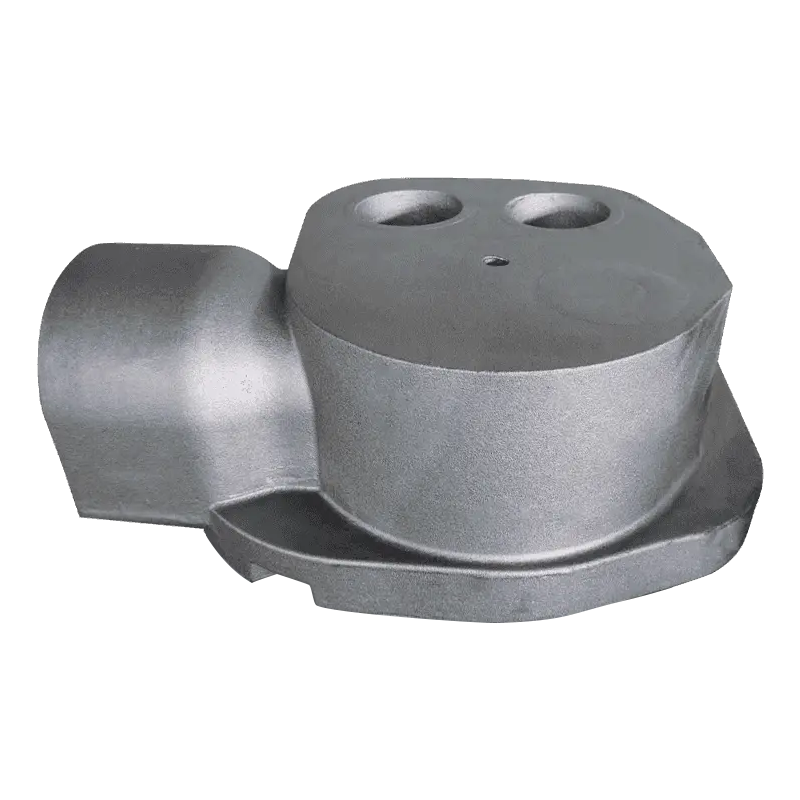
 Stabile Maschinenbasis zur Werkzeugmaschinenunterstützung Diese Basis dient als strukturelles Fundament einer Werkzeugmaschine und sorgt für Steifigkeit und Vibrationsfestigkeit. Im begleitenden Text wird betont, dass Gussteile mit schwerem Querschnitt immer noch einen definierten Glühzyklus benötigen, um eine konsistente, gleichmäßige Struktur zu erhalten. Produkt anzeigen →
Erfolg. Eine Gießerei, die strenge chemische Grenzwerte, eine späte Impfung und einen definierten Glühzyklus einhält, kann duktiles Gusseisen produzieren, das von Charge zu Charge identisch verarbeitet wird. Diese Konsistenz ist mehr wert als die Einsparungen durch einen günstigeren Ladungsmix.
Was Sie überprüfen sollten, bevor Sie die Bestellung aufgeben
Karbide sind ein Prozessergebnis und kein zufälliges Ereignis. Ein paar gezielte Fragen unterscheiden eine Gießerei, die ihren Prozess kontrolliert, von einer, die auf das Beste hofft. Diese Kontrollen nehmen wenig Zeit in Anspruch und verhindern, dass es nach Beginn der Bearbeitung zu überraschenden Hartmetallproblemen kommt.
- Sehen Sie sich das vollständige Chemiezertifikat an. In den meisten Zertifikaten sind Kohlenstoff und Silizium aufgeführt. Fragen Sie zusätzlich nach den Grenzwerten für Chrom, Mangan, Molybdän und Vanadium. Ein Lieferant, der diese nicht meldet, überwacht sie möglicherweise nicht.
- Fragen Sie, wie die Impfung durchgeführt wird. Eine Bach- oder Pfannenimpfung im spätesten Stadium ist ein starkes Signal dafür, dass die Keimbildung ernst genommen wird.
- Definieren Sie die Matrix und die Wärmebehandlung. Geben Sie an, ob Gussteile im gegossenen, normalgeglühten oder geglühten Zustand geliefert werden und welche Mikrostruktur in kritischen Zonen zu erwarten ist.
- Fordern Sie im ersten Artikel eine Härtekarte an. Überprüfen Sie die Härte an dünnen Abschnitten und in der Nähe von bearbeiteten Bohrungen, nicht nur am separat gegossenen Prüfstab. In der Lücke zwischen der Prüfstabhärte und der lokalen Härte verbergen sich Karbide.
- Notieren Sie die Hartmetallakzeptanz pro Zone. Wenn die Zeichnung in einem bestimmten Bereich keine Karbide toleriert, sagen Sie dies. Wenn anderswo kleine Beträge akzeptabel sind, sagen Sie das auch.
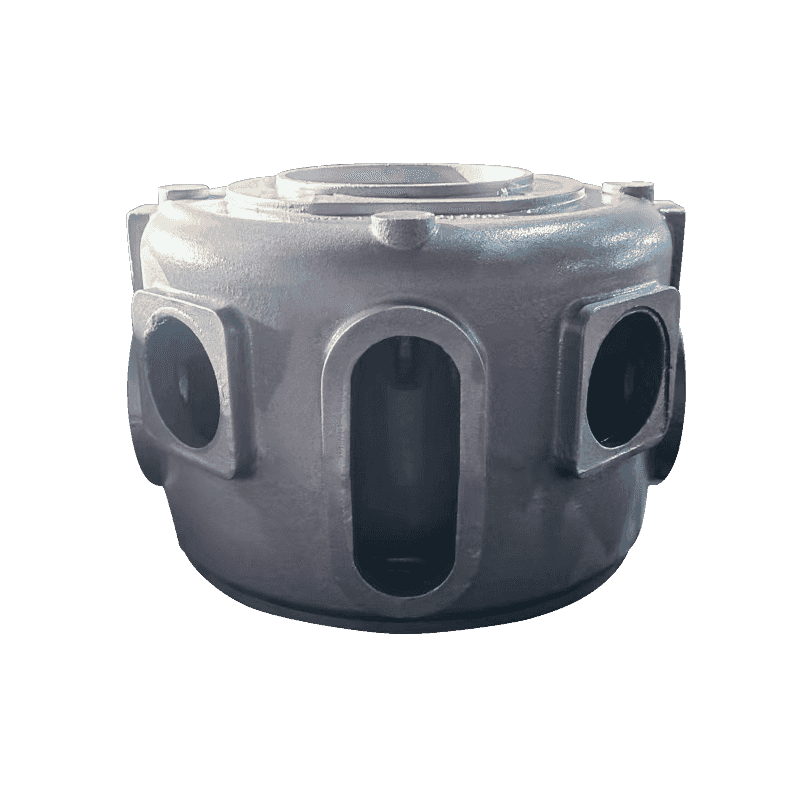
Pumpen- und Ventilgussteile sind ein typischer Fall, bei dem sich dieses Gespräch auszahlt. Ein Pumpenkörper muss druckdicht, auf mehreren Seiten bearbeitet und bei wechselnden Temperaturen zuverlässig sein. Die Hartmetalldiskussion bewegt sich schnell von „Sind welche erlaubt“ zu „Wo genau sind sie erlaubt?“.
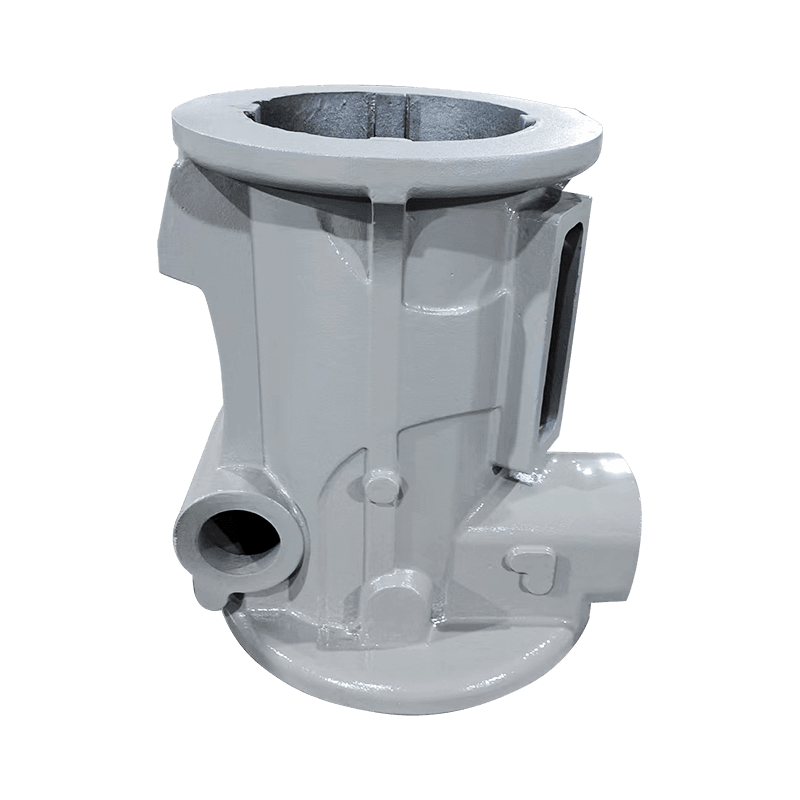
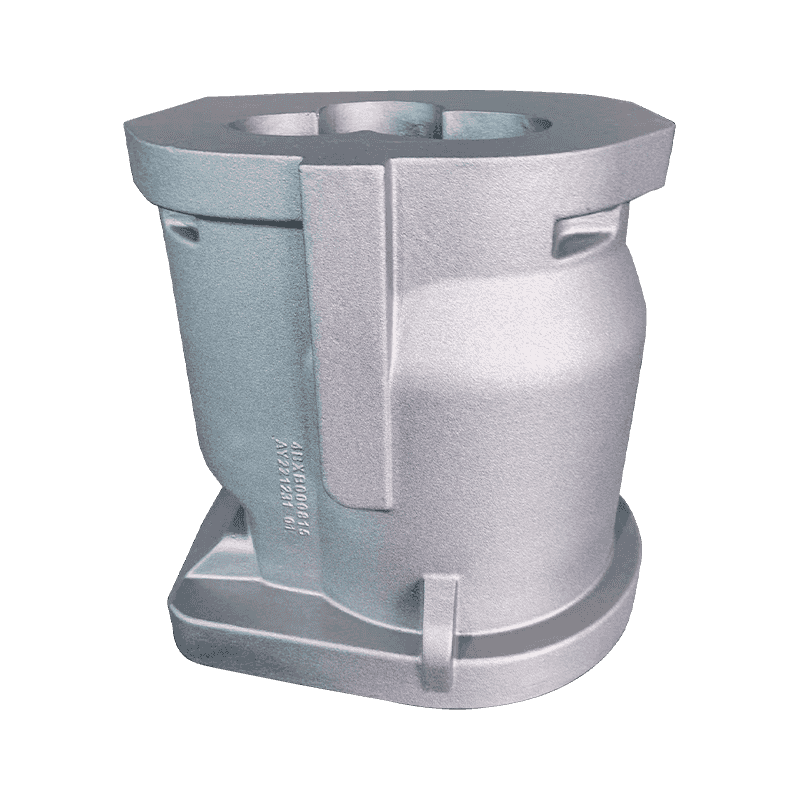
 Pumpenkörperguss mit druckdichter Konstruktion Dieser Pumpen- und Ventilkörper leitet den Flüssigkeitsfluss und unterstützt das Ventil mit integrierten Kanälen. Seine mehrfach bearbeiteten Flächen und Druckdichtheitsanforderungen stimmen mit der Diskussion über die Hartmetallposition überein und machen es zu einem wichtigen Punkt, den es zu prüfen gilt. Produkt anzeigen →
Bevor Sie Angebote anfordern, prüfen Sie das bestehende Portfolio des Lieferanten. Eine Gießerei, die bereits ähnliche Geometrien herstellt, hat einen messbaren Vorteil; Du kannst Schauen Sie sich das Produktsortiment an und beurteilen Sie, ob die Gussteile in der Produktion mit den von Ihnen benötigten Teilen übereinstimmen.
Warnung. Ein Kurs, der deutlich unter dem Marktdurchschnitt liegt, verdient mehr Fragen, nicht weniger. Der Unterschied zwischen einer kontrollierten Ladung und einer billigen Ladung zeigt sich häufig an der Menge der karbidstabilisierenden Elemente, die in die Schmelze gelangen.
Fazit: Karbide können in den Griff bekommen werden, aber nur, wenn Sie danach fragen
Die Karbidbildung in Gussstücken aus Sphäroguss ist vorhersehbar. Sie ergibt sich aus der lokalen Abkühlgeschwindigkeit, der Zusammensetzung und den Keimbildungsbedingungen und kann durch gezielte Prozessgestaltung gesteuert werden. Die Kosten der Prävention sind gering: disziplinierte chemische Grenzwerte, rechtzeitige Impfung und bei Bedarf ein Wärmebehandlungsschritt. Die Kosten für die verspätete Entdeckung von Karbiden sind hoch: Ausschuss bei der Bearbeitung, fehlgeschlagene Drucktests, Maschinenstillstand und umstrittene Lieferungen.
Der beste Zeitpunkt für den Umgang mit Karbiden ist, bevor das Muster geschnitten und die Bestellung unterzeichnet wird. Der zweitbeste Zeitpunkt ist jetzt, während Sie noch die Spezifikation, den Verifizierungsplan und das Gespräch mit Ihrem Lieferanten kontrollieren.