DE
 英语
 西班牙语
 俄语
 德语
Eine Rotornabe aus Sphäroguss für eine moderne Windkraftanlage kann mehr als zehn Tonnen wiegen. Es wird gegossen, bearbeitet und dann an einen Turm geschraubt, der bis zu dreihundert Meter über dem Boden ragen kann. Sobald es installiert ist, wird es millionenfach bei Temperaturen von bis zu minus vierzig Grad Celsius be- und entladen und bleibt voraussichtlich zwanzig Jahre oder länger strukturell stabil.
Diese Kombination aus schweren Abschnitten, rauem Klima und ermüdungsbehaftetem Betrieb ist der Grund, warum Gussteile für Windkraftanlagen fast genauso häufig aus ferritischem Sphäroguss EN-GJS-400-18U-LT spezifiziert werden wie Stahl für die Hauptwelle. Sphäroguss verleiht dem Konstrukteur die Festigkeit und Zähigkeit, um große Strukturformen zu formen, und das zu Guss- und Bearbeitungskosten, mit denen geschmiedete oder gefertigte Stahlalternativen nicht mithalten können.
Warum Gussteile aus Sphäroguss die Hardware von Windkraftanlagen dominieren
Bei Sphäroguss ist der Graphit im Inneren der Mikrostruktur kugelförmig und nicht flockenförmig. Diese Knötchen unterbrechen die duktile Metallmatrix weitaus weniger als die scharfen Graphitflocken von Grauguss, weshalb duktiles Eisen über einen weiten Temperaturbereich messbare Dehnung und Schlagfestigkeit liefert. Das praktische Ergebnis für Komponenten von Windkraftanlagen ist ein Material, das schwere Lasten tragen kann, kaltes Klima übersteht und in große, endkonturnahe Strukturen wie Naben, Rahmen und Gehäuse gegossen werden kann.
Zu den wichtigsten Gussteilen für Windkraftanlagen aus Sphäroguss gehören:
- Rotornaben
- Hauptlagergehäuse
- Bettgestelle und Hauptgestelle
- Getriebegehäuse
- Drehmomentstützen
- Gehäuse für Gier- und Pitchantriebe
- Bremssättel und Montagehalterungen
Grauguss ist billiger und einfacher zu gießen, aber sein Flockengraphit macht ihn spröde; Sie ist auf leicht belastete Teile wie Gegengewichte, Abdeckungen und Kabelrinnen beschränkt. Gussstahl bietet auf dem Papier höhere Festigkeitswerte, ist aber aufgrund seiner höheren Schmelztemperatur, der teureren Formung, der längeren Bearbeitungszeiten und der größeren Neigung zu Schrumpfungsfehlern bei diesen Bauteilen mit großem Querschnitt eher die Ausnahme als die Regel. Deshalb ist Sphäroguss die Materialfamilie, die wir transparenter machen wollen Was ist Sphäroguss? steht im Mittelpunkt jeder Gussdiskussion für Windkraftanlagen.
EN-GJS-400-18U-LT: Die Güteklasse, die die Kategorie definiert
Die meisten europäischen Spezifikationen für Windkraftanlagen beziehen sich auf die Norm EN 1563 und nennen EN-GJS-400-18U-LT, das ferritische Sphäroguss für niedrige Temperaturen, früher bekannt als GGG 40.3. Der Sortencode erklärt das Material: 400 MPa Mindestzugfestigkeit, 18 Prozent Mindestdehnung, U für einen obligatorischen Kerbschlagbiegeversuch und LT für Kältezähigkeit.
Typische Mindestanforderungen für diesen Typ in Windkraftanlagenanwendungen sind nachstehend zusammengefasst.
| Eigentum | Mindestanforderung | Testbedingung |
|---|---|---|
| Zugfestigkeit Rm | 400 MPa | Separat gegossener Prüfkörper |
| 0,2 % Dehngrenze Rp0,2 | 240 MPa | Separat gegossener Prüfkörper |
| Dehnung A | 18 % | Separat gegossener Prüfkörper |
| Schlagzähigkeit KV | 12 J Durchschnitt, 9 J Einzel | Bei -20 °C, V-Kerbe |
| Niedertemperaturoption | 10 J Durchschnitt | Bei -40 °C, von vielen OEMs hinzugefügt |
Die entscheidende Voraussetzung ist die ferritische Matrix. Ferrit ist die weiche, duktile Phase von Gusseisen; Wenn er die Graphitknötchen umgibt, muss ein sich entwickelnder Riss seinen Weg ständig neu beginnen, anstatt durch harten Perlit zu verlaufen. Das U in der Bezeichnung bedeutet, dass der Schlagzähigkeitswert nachgewiesen und nicht angenommen werden muss, sodass eine Gießerei die Mikrostruktur im gegossenen oder geglühten Zustand sorgfältig kontrollieren muss. Für Installationsstandorte im Norden fügen Turbinen-OEMs üblicherweise einen Schlagtest bei -40 °C, ein höheres Nodularitätsminimum oder beides hinzu. Wenn eine Gießerei diese Werte in einem zwei Tonnen schweren Nabenabschnitt nicht garantieren kann, hat das Gussstück bereits die Spezifikation nicht erfüllt, bevor es die Werkstatt verlässt.
Die Ermüdungslebensdauer bestimmt die Konstruktion
Gussteile für Windkraftanlagen sind eher auf Ermüdung als auf statische Festigkeit ausgelegt. Der Spannungsbereich in einer Nabe oder einem Bettrahmen kann sich zehn Millionen Mal oder mehr wiederholen, sodass jeder volumetrische Defekt das Potenzial hat, zu einem Risskern zu werden. EN-GJS-400-18U-LT bietet mit seiner ferritischen Matrix die Risstoleranz, die dieser Belastung gewachsen ist. Doch die Note allein reicht nicht aus. Das versteckte Risiko liegt in der Schnittempfindlichkeit: Eine Wand in einer 100 mm dicken Nabe kühlt völlig anders ab als eine dünne Rippe daneben. Gröberer Graphit, geringere Knötchenzahlen und Restkarbide können lokal auftreten und damit eine geringere Zähigkeit und Ermüdungsbeständigkeit.
Gutes Design hilft. Halten Sie die Abschnittsdicke so gleichmäßig wie möglich, verschmelzen Sie schwere Abschnitte mit allmählichen Übergängen zu Rippen und runden Sie jede einspringende Ecke ab, da Spannungskonzentrationen dort entstehen, wo Ermüdungsrisse entstehen.
Prozesskontrolle in der Gießerei
Große Gussteile aus Sphäroguss für Windkraftanlagen entstehen nicht durch Zufall. Jeder Schritt des Gießereiprozesses muss diszipliniert sein:
- Nodularisierung. Der Schmelze wird Magnesium zugesetzt, um Graphit in Knötchen umzuwandeln. Die Konsistenz dieser Behandlung entscheidet darüber, ob das Teil eine Nodularität von 90 Prozent oder weniger erreicht.
- Impfung. Wiederholte Impfung mit Ferrosilicium-basierten Impfmitteln erhöht die Knötchenzahl und unterdrückt freie Karbide in dünnen Kanten.
- Gießen. Filter und eine kontrollierte Gießgeschwindigkeit verhindern, dass Krätze und Reoxidationsprodukte in kritische Lastpfade gelangen.
- Füttern. Das Steigrohrdesign muss anhand der Erstarrungssimulation validiert werden, damit isolierte Hotspots beim Abkühlen nicht schrumpfen.
- Wärmebehandlung. Ein Ferritglühen löst Karbide auf und homogenisiert die Matrix, wodurch die in der Spezifikation geforderten Dehnungs- und Schlagfestigkeitswerte wiederhergestellt werden.
Gießereien mit dokumentierten Wärmebehandlungsroutinen und der Möglichkeit, Füllung und Erstarrung zu simulieren, sind in dieser Produktklasse entscheidend im Vorteil.
Ein großes Gussstück aus duktilem Gusseisen wird in dem Moment sortiert, in dem es erstarrt. Keine noch so große Bearbeitung kann eine Mikrostruktur korrigieren, die sich nicht richtig entwickelt hat.
Was ein verantwortungsbewusster Käufer vorgibt
Für Einkäufer ist die Diskussion über Gussteile aus Sphäroguss für Windkraftanlagen daher eine Diskussion über Anforderungen. Eine ernsthafte technische Spezifikation sollte mindestens Folgendes umfassen:
- Materialqualität und Standard: EN-GJS-400-18U-LT gemäß EN 1563 in Europa oder ASTM A536 Grade 65-45-12 mit einer vereinbarten Kälteauswirkungsklausel für nordamerikanische Projekte.
- Mikrostrukturabnahme: minimale Nodularität, Graphitgrößenbereich und maximaler Perlitgehalt in der Matrix.
- Position und Frequenz der Testprobe: getrennt gegossene im Vergleich zu angegossenen Proben und wie viele Charpy-Tests pro Schmelze erforderlich sind.
- Zerstörungsfreie Prüfung: Ultraschallprüfniveau, Akzeptanzgrenzen und Magnetpartikelprüfung bearbeiteter kritischer Oberflächen.
- Reparaturrichtlinien: Welche kleineren Mängel können mit welchem Verfahren repariert werden und wie reparierte Bereiche erneut überprüft werden.
- Dokumentation: EN 10204 3.1 Materialzertifikat, Wärmebehandlungsdiagramme und NDT-Berichte.
Die Fähigkeit der Gießerei bestimmt die Integrität des Gussstücks
Der Schritt von kleinen Gussstücken aus duktilem Gusseisen zur Größe von Windkraftanlagen ist nicht linear. Schwere Abschnitte erfordern Erfahrung in den Bereichen Anguss, Zuführung, Impfung, Wärmebehandlung, Kranhandhabung und zerstörungsfreie Prüfung, die nur Betreiber von Gussteilen mit großen Abschnitten sammeln können. Ein Turbinen-OEM oder Tier-1-Lieferant bewertet daher nicht nur die Chemie, sondern die gesamte Produktionsfläche der Gießerei.
Ein praktisches Beispiel ist Haian Aoyu Machinery Manufacturing, eine chinesische Gießerei für duktiles und graues Eisen mit einer jährlichen Gießkapazität von 20.000 Tonnen, einer 30.000 Quadratmeter großen Werkstatt und Exportlieferungen nach Dänemark, Deutschland, Italien, Spanien und in die Vereinigten Staaten. Die tägliche Produktion umfasst schwere Strukturgussteile, druckhaltige Körper und komplexe Kernbaugruppen, die alle die gleiche metallurgische und maßliche Disziplin aufweisen, die für Windturbinenkomponenten erforderlich ist.
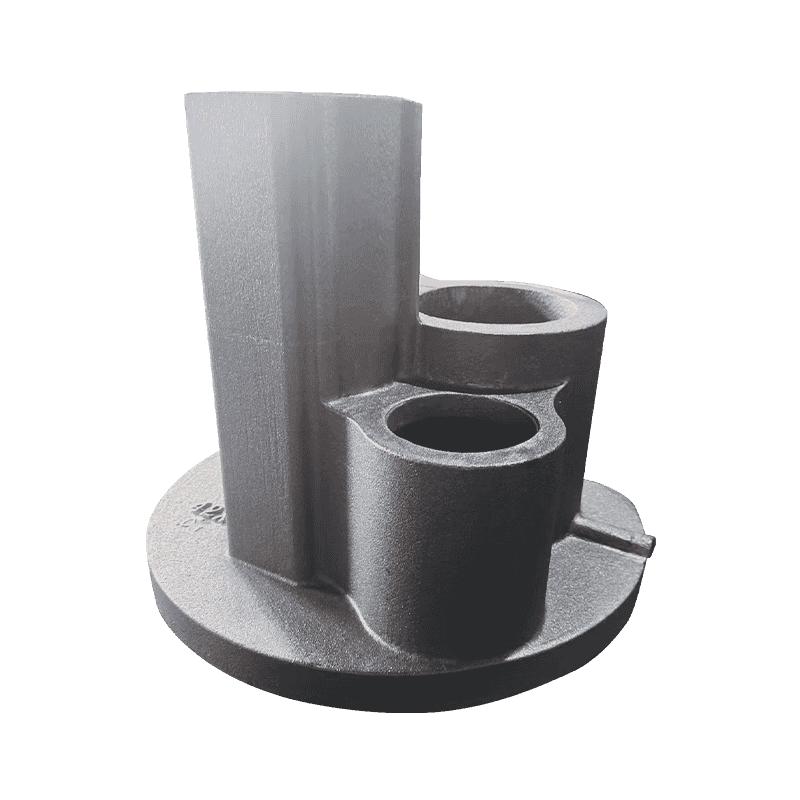
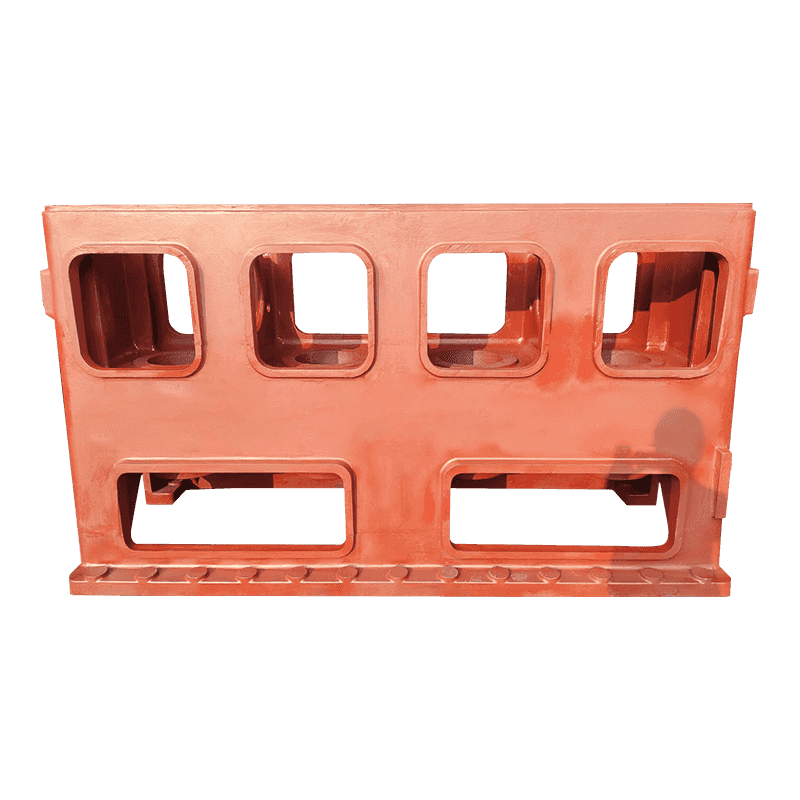
Maschinenfüße und -säulen sind große, starre Strukturen, deren kontrollierte Nodularität und Porositätsfreiheit genau wie bei einem Turbinenbettrahmen entscheidend sind.
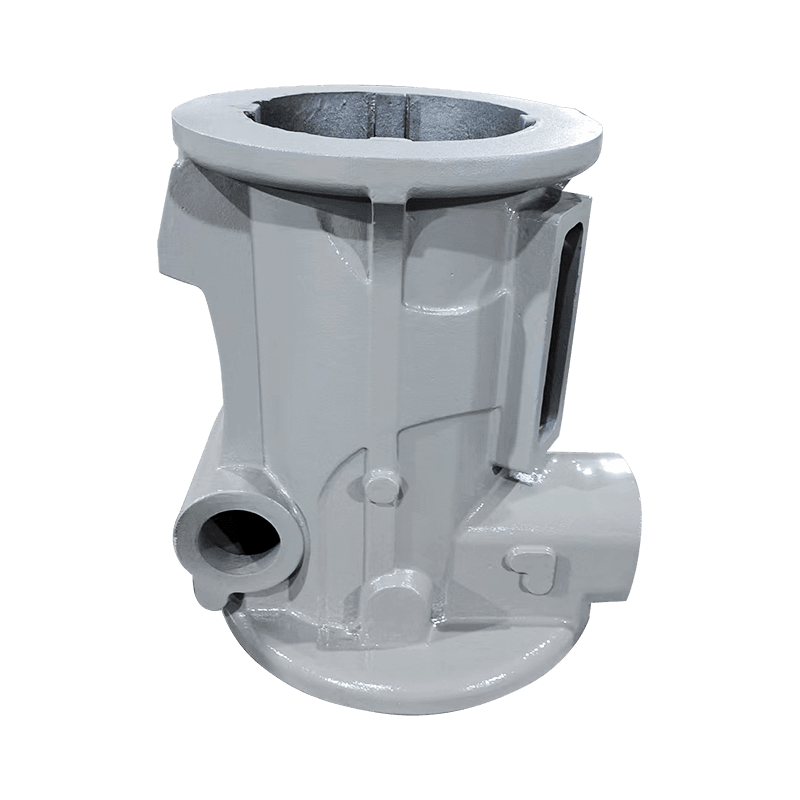
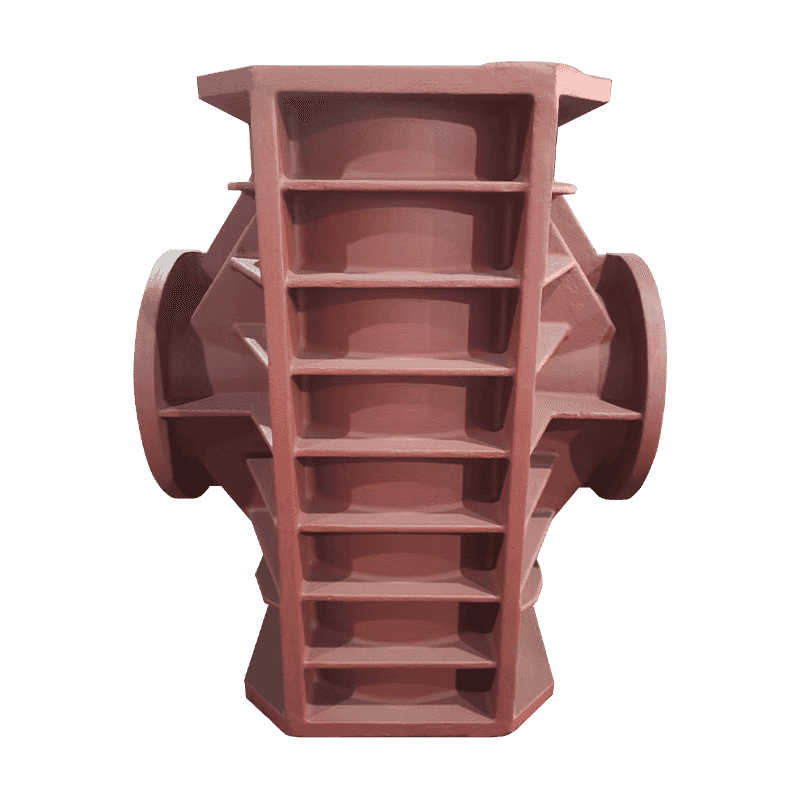
Pumpenkörper und Ventilkörper müssen den Innendruck jahrzehntelang halten, was die gleiche dichte Mikrostruktur erzwingt, die ein Getriebegehäuse erfordert.
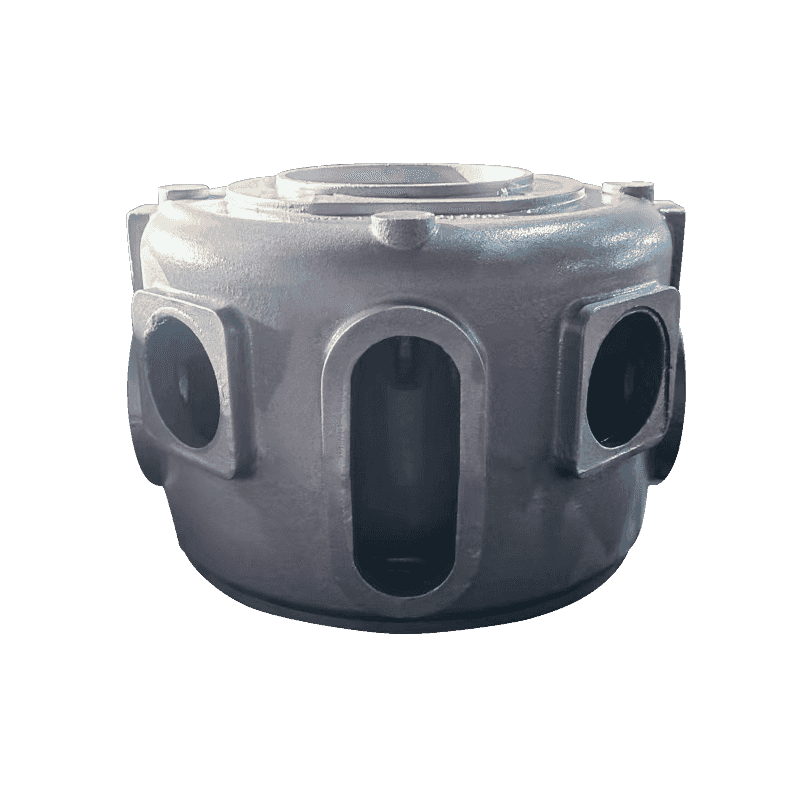
Kompressorgehäuse und -zylinder sind komplexe Kernbaugruppen, bei denen wiederholte dimensionale und metallurgische Genauigkeit unerlässlich ist, die gleiche Disziplin, die eine Windturbinennabe erfordert.
Zusammenfassend lässt sich sagen, dass Gussteile aus Sphäroguss für Windkraftanlagen keine exotischen Materialien sind. Sie sind das bewährte technische Rückgrat moderner Turbinen. Was einen zuverlässigen Lieferanten auszeichnet, ist, ob die Gießerei die Mikrostruktur in schweren Abschnitten wirklich kontrolliert, dies durch Schlagprüfungen bei niedrigen Temperaturen nachweist und ehrlich über die NDT-Ergebnisse kommuniziert. Geben Sie die Note an. Legen Sie die Testtemperatur fest. Prüfen Sie den Prozess. Der Guss wird den Rotor ruhig durch zwanzig Jahre Winterstürme tragen.