DE
 英语
 西班牙语
 俄语
 德语
Werkstofftechnik – Mechanisches Verhalten
Warum Grauguss beim Biegen versagt
Ein Blick hinter die Kulissen der Graphitlamellenstruktur, die Grauguss bei Biegebelastung spröde macht – und wo das Material trotzdem noch glänzt.
Die direkte Antwort: Grauguss kann keine Biegebelastung aufnehmen
Grauguss ist für Teile, die gebogen oder gebogen werden müssen, ungeeignet, da seine Mikrostruktur Graphitflocken enthält, die als innere Spannungskonzentratoren wirken und dazu führen, dass das Material unter Zugbelastung eher reißt als sich verformt. Grauguss hat eine Bruchdehnung von typisch weniger als 1 % , im Vergleich zu 15–25 % für Baustahl und 10–15 % für viele Aluminiumlegierungen. Dies bedeutet, dass ein Graugussteil bei wiederholter Biegung oder Durchbiegung seinen Bruchpunkt fast unmittelbar nach der Elastizitätsgrenze erreicht, ohne dass es praktisch zu keiner plastischen Verformung kommt, die auf ein drohendes Versagen hinweisen würde. Eine Komponente, die sich im Neinrmalbetrieb auch nur geringfügig verbiegen muss – etwa eine Feder, eine Halterung, die einer zyklischen Belastung ausgesetzt ist, oder eine Halterung, die einer durch Vibrationen verursachten Biegung ausgesetzt ist –, stimmt grundsätzlich nicht mit dem mechanischen Verhalten von Grauguss überein.
Diese Sprödigkeit ist kein Herstellungsfehler, der durch eine bessere Gusstechnik behoben werden kann. Dies ist eine direkte Folge der Graphitflockenmorphologie, die Grauguss als Werkstofffamilie definiert. Das Verständnis der metallurgischen Gründe für diese Einschränkung sowie der spezifischen Fehlerarten und der Konstruktionskontexte, in denen es am wichtigsten ist, hilft Ingenieuren und Einkäufern, kostspielige Komponentenausfälle zu vermeiden.
Die metallurgische Grundursache: Graphitflockengeometrie
Grauguss verdankt seinen Namen und seine charakteristische graue Bruchfläche den in der Eisenmatrix verteilten plättchenförmigen Graphitpartikeln. Diese Flocken bilden sich während der Erstarrung, wenn Kohlenstoff aus der Schmelze ausfällt, anstatt gelöst zu bleiben oder kugelförmige Knötchen zu bilden, wie es bei Sphäroguss der Fall ist. Während diese Flockenstruktur dem Grauguss eine hervorragende Vibrationsdämpfung und Wärmeleitfähigkeit verleiht, entstehen dadurch auch scharfkantige innere Unregelmäßigkeiten im Metall.
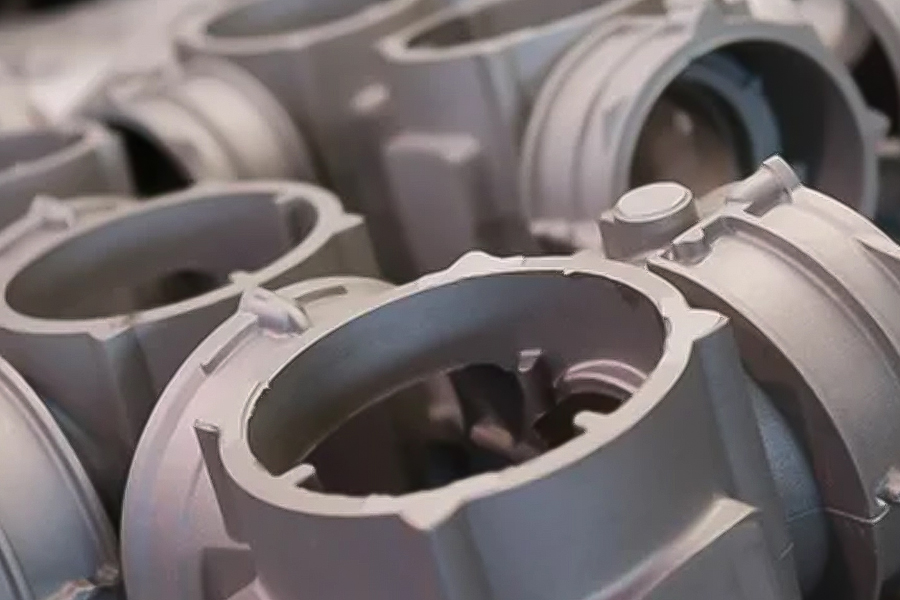
Grauguss
Spannungskonzentration an den Flockenspitzen
Jede Graphitflocke verhält sich mechanisch wie ein bereits vorhandener mikroskopischer Riss. Wenn eine Biegelast ausgeübt wird, konzentriert sich die Zugspannung stark an den Spitzen dieser Flocken – oft um den Faktor 1 3 bis 5 Mal die nominelle angelegte Spannung. Da die Eisenmatrix um die Flocken vor dem Bruch nur begrenzt plastisch nachgeben kann, breiten sich diese lokalisierten Spannungsspitzen zu Rissen aus, lange bevor das Schüttgut seine theoretische Festigkeit erreicht. Dies unterscheidet sich grundlegend von duktilen Materialien, bei denen Spannungskonzentrationen durch lokalisiertes plastisches Fließen abgebaut werden.
Asymmetrisches Zug- und Druckverhalten
Auch Grauguss verhält sich bei Zug und Druck sehr unterschiedlich, was besonders für das Biegen relevant ist, da beim Biegen im Querschnitt immer sowohl eine Zugseite als auch eine Druckseite entsteht. Grauguss hält Druckbelastungen von stand bis zu 3–4 mal seine Zugfestigkeit. In einem Biegeszenario erreicht die Zugseite des Teils ihre viel niedrigere Versagensschwelle, lange bevor die Druckseite auch nur annähernd an ihre Grenze belastet wird, wodurch die Zugseite zum bestimmenden Faktor bei jeder Biegeanwendung wird.
Vergleich der mechanischen Eigenschaften für Biegeanwendungen
Die folgende Tabelle veranschaulicht, warum Materialien, die üblicherweise für Biege- oder Federanwendungen verwendet werden, sich in den Eigenschaften, die für die Biegeleistung am wichtigsten sind, so deutlich von Grauguss unterscheiden.
| Material | Bruchdehnung | Zugfestigkeit (MPa) | Geeignet zum Flexen? |
|---|---|---|---|
| Grauguss (Klasse 30) | Unter 1 % | 210 – 260 | No |
| Sphäroguss (Sphäroguss). | 10 – 18 % | 414 – 550 | Begrenzt |
| Weicher Baustahl | 20 – 25 % | 400 – 550 | Ja |
| Federstahl | 10 – 15 % | 1200 – 1900 | Ja |
Das nahezu völlige Fehlen einer plastischen Dehnung in Grauguss ist der deutlichste Indikator dafür, dass Graugussprodukte von Anwendungen mit wiederholtem Biegen, Durchbiegen unter Last oder stoßbedingter Biegung ausgeschlossen werden sollten.
Wie Grauguss unter Biegebedingungen versagt
Plötzlicher, spröder Bruch
Da es vor dem Versagen kaum bis gar keine plastische Verformung gibt, weist ein Bauteil aus Grauguss, das einer Biegung ausgesetzt ist, in der Regel keine sichtbaren Warnzeichen wie Biegung, Durchbiegung oder Oberflächenverformung auf. Das Teil verhält sich normal, bis es seine Bruchspannung erreicht, und versagt dann plötzlich und vollständig. Dieses Verhalten ist besonders gefährlich bei sicherheitskritischen Anwendungen, bei denen Bediener auf sichtbare Verformungen als Frühwarnung vor Überlastung vertrauen.
Bei Grauguss gibt es keine Biegewarnung – das Teil sieht erst dann völlig in Ordnung aus, wenn dies nicht mehr der Fall ist.
Entstehung von Ermüdungsrissen durch Graphitflocken
Selbst bei Biegespannungen unterhalb der statischen Bruchgrenze kann wiederholtes zyklisches Biegen Ermüdungsrisse an den Spitzen der Graphitflocken auslösen. Über Tausende von Belastungszyklen breiten sich diese Mikrorisse in der Matrix aus und führen schließlich zu einem Ermüdungsversagen bei Spannungsniveaus, die weit unter der Nennzugfestigkeit des Materials liegen. Bei Gussstücken aus Grauguss, die vibrationsbedingten Biegungen ausgesetzt sind, wie z. B. eine Halterung, die in der Nähe rotierender Maschinen montiert ist, besteht im Laufe ihrer Lebensdauer ein erhöhtes Risiko für diesen Fehlermodus.
Gussfehler verstärken das Risiko
Porosität, Lunker und Einschlüsse, die während des Gussprozesses entstehen, erzeugen zusätzliche Spannungskonzentrationspunkte über die Graphitflocken hinaus. Eine seriöse Graugussgießerei kontrolliert die Gießtemperatur, das Angussdesign und die Abkühlgeschwindigkeit, um diese Fehler zu minimieren, aber selbst gut kontrollierte Gussteile weisen einige interne Diskontinuitäten auf, die die Toleranz gegenüber Biegespannungen im Vergleich zu bearbeiteten oder geschmiedeten Materialien weiter verringern.
Anwendungskategorien, bei denen diese Einschränkung am wichtigsten ist
- Federn und flexible Halterungen: Jedes Bauteil, das elastische Energie durch wiederholte Biegung speichern und abgeben soll, erfordert eine hohe Dehnung, die Grauguss nicht bieten kann.
- Strukturelle Halterungen unter Vibration: Halterungen, die in der Nähe von Motoren, Pumpen oder Kompressoren montiert werden, unterliegen einer kontinuierlichen Biegung mit geringer Amplitude, die im Laufe der Zeit zu Ermüdungsrissen im Grauguss führen kann.
- Dünnwandige Platten, die einer Biegung unterliegen: Karosseriebleche und Gehäuseabdeckungen von Automobilen, die sich bei der Handhabung oder Installation verbiegen, eignen sich weitaus besser für Stahlblech oder Aluminium.
- Stoßbelastete Verbindungen: Bei mechanischen Verbindungen, die plötzliche Stoßbelastungen durch elastische Biegung absorbieren müssen, sollte auf Grauguss zugunsten duktilerer Alternativen verzichtet werden.
- Erdbeben- oder Windlast-Bauteile: Strukturen, die sich biegen müssen, um dynamische Belastungsenergie abzuleiten, erfordern Materialien mit erheblicher Nachgiebigkeitsduktilität.
Gefahr – Risiko eines stillen Ausfalls
Verlassen Sie sich niemals auf die sichtbare Durchbiegung als Sicherheitsreserve für ein Graugussteil beim Biegen. Wenn eine Verformung sichtbar wird, ist das Teil wahrscheinlich bereits gebrochen.
Wo Grauguss die richtige Wahl bleibt
Trotz seiner schlechten Biegeleistung bleibt Grauguss eine ausgezeichnete Materialwahl für starre, druckbelastete oder vibrationsdämpfende Anwendungen, bei denen Biegen nicht Teil der Konstruktionsabsicht ist. Motorblöcke, Werkzeugmaschinensockel, Rohrverbindungen und Pumpengehäuse sind in der Regel alle statisch oder hauptsächlich druckbelastet, sodass sie von der hervorragenden Bearbeitbarkeit, den niedrigen Kosten und der Vibrationsdämpfung profitieren können, die Grauguss bietet, ohne das Material den Biegebelastungen auszusetzen, die es nicht tolerieren kann. In diesen Rollen produziert ein gut kontrollierter Grauguss-Gießereiprozess Komponenten, die duktilere, aber teurere Materialien auf Kosten-pro-Funktions-Basis zuverlässig übertreffen.
Erfolg – wo er wirklich glänzt
Für statische, druckbelastete und vibrationsempfindliche Komponenten bleibt Grauguss eine der kostengünstigsten und zuverlässigsten verfügbaren Werkstoffe.
Bessere Alternativen für Biege- oder Biegeanwendungen
Wenn eine Konstruktion wirklich ein elastisches Biege-, Durchbiegungs- oder Biegeverhalten erfordert, werden anstelle von Grauguss typischerweise die folgenden Alternativen spezifiziert:
- Sphäroguss (Sphäroguss). ersetzt Graphitflocken durch kugelförmige Knötchen und erhöht die Dehnung auf 10–18 %, während ein Großteil der Kosten- und Gießbarkeitsvorteile von Eisen erhalten bleibt.
- Bau- oder Federstahl Bietet die hohe Dehnungs- und Ermüdungsbeständigkeit, die für Halterungen und Federn erforderlich ist, die wiederholter Biegung ausgesetzt sind.
- Aluminiumlegierungen bieten mäßige Duktilität bei gleichzeitig geringerem Gewicht für Panels und Gehäuse, die sich bei der Handhabung leicht biegen müssen.
- Technische Verbundwerkstoffe können für spezielle Anwendungen auf spezifische Biegesteifigkeit und Ermüdungslebensdauer zugeschnitten werden.
Info – Passendes Material zur Funktion
Der richtige Ersatz hängt vom Lastprofil ab: Ermüdungsbedingtes Biegen bevorzugt Sphäroguss oder Stahl, während gewichtsabhängiges Biegen Aluminium oder Verbundwerkstoffe bevorzugt.
Abschließende Erkenntnis für Konstrukteure
Grauguss ist für Teile, die gebogen oder gebogen werden müssen, ungeeignet, da seine Graphitflocken-Mikrostruktur die plastische Verformung stark einschränkt, die Spannung an den Flockenspitzen konzentriert und sich unter Zug und Druck asymmetrisch verhält. Bei Gussteilen aus Grauguss, die wiederholten Biegungen, durch Vibrationen verursachten Biegungen oder Stoßbelastungen ausgesetzt sind, besteht ein erhebliches Risiko eines plötzlichen, unvorhersehbaren Bruchs und nicht einer allmählichen, sichtbaren Verformung. Die richtige technische Antwort besteht nicht darin, Grauguss in Biegerollen zu zwingen, sondern ihn für starre, druckbelastete und schwingungsdämpfende Anwendungen zu reservieren, bei denen ein richtig kontrollierter Grauguss-Gießprozess wirklich einen überlegenen Wert liefert, und Sphäroguss, Stahl oder Aluminium zu wählen, wo elastisches Biegen Teil der Funktionsanforderung ist.